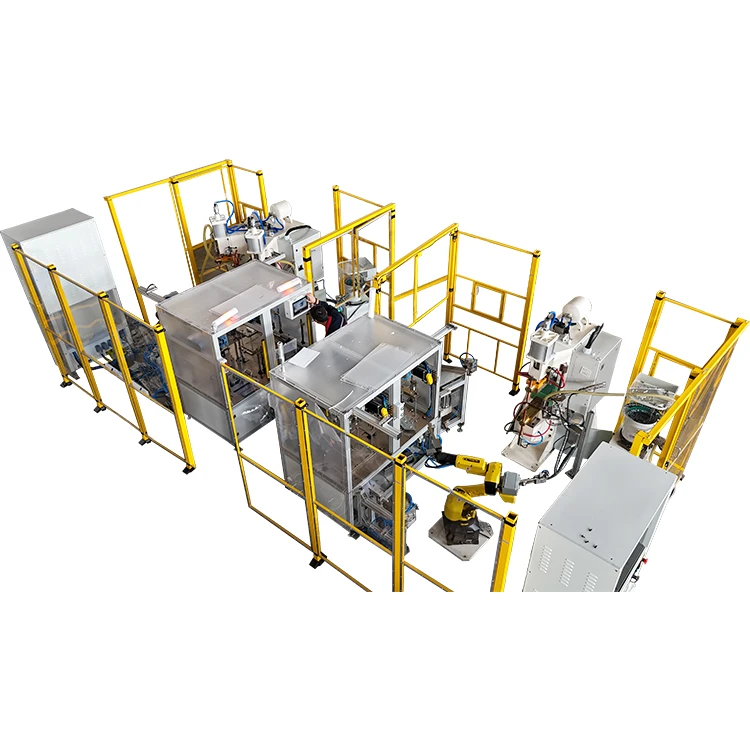
Bij metaalproductie en lastoepassingenpuntlasmachineszijn altijd een van de meest fundamentele en essentiële onderdelen van de productielijn geweest.
Terwijl de productie zich blijft ontwikkelen in de richting van hogere automatisering, verbeterde kwaliteit en een lager energieverbruik, zijn de beperkingen van traditionele AC-puntlasmachines steeds duidelijker geworden. Tegelijkertijd worden MFDC-puntlasmachines (midden-frequentie DC) door steeds meer fabrikanten gebruikt.


Wat zijn nu de echte verschillen tussen deze twee technologieën, en is een MFDC-puntlasmachine echt de betere keuze voor moderne productie? Dit artikel biedt een duidelijke en praktische vergelijking, zodat u een weloverwogen beslissing kunt nemen.
1. MFDC-puntlasmachine versus AC-puntlasmachine: vergelijking van belangrijke parameters
De onderstaande tabel belicht de belangrijkste technische en operationele verschillen tussen MFDC- en AC-puntlasmachines, gebaseerd op reële- productievereisten.
| Vergelijkingsitem | MFDC-puntlasmachine | AC-puntlasmachine |
|---|---|---|
| Bedrijfsfrequentie | ≈1000 Hz (middenfrequentie) | 50 Hz / 60 Hz |
| Huidige uitgang | Bijna-DC, soepel en stabiel | AC-sinusgolf, fluctuerend |
| Consistentie van lasnuggets | Hoge, uniforme lasgrootte | Minder consistent |
| Spatbeheersing | Minimale spatten, schoon uiterlijk | Meer spatten |
| Vereiste lasstroom | Lager (doorgaans 30-40% minder) | Hoger |
| Machtsfactor | ≈0.9 | ≈0.6 |
| Energieverbruik | Lager, energiezuinig-efficiënt | Hoger |
| Levensduur van de elektrode | Langer (vaak 30%+ verbetering) | Korter |
| Grootte van transformator | Compact en lichtgewicht | Groot en zwaar |
| Compatibiliteit van automatisering | Ideaal voor robots en geautomatiseerde lijnen | Beperkt |
| Materiële mogelijkheden | Roestvrij staal, gegalvaniseerd staal, aluminium, AHSS | Voornamelijk zacht staal |
| Initiële uitrustingskosten | Hoger | Lager |
| Bedrijfskosten op lange- termijn | Lager | Hoger |
Uit deze vergelijking blijkt duidelijk dat AC-puntlasmachines vooral een voordeel bieden wat betreft de initiële aanschafkosten, terwijl MFDC-machines superieure prestaties leveren en in de loop van de tijd lagere totale eigendomskosten opleveren.
2. Verschillen in werkingsprincipes tussen MFDC- en AC-puntlasmachines
Werkingsprincipe van AC-puntlasmachines
AC-puntlasmachines werken rechtstreeks op de netfrequentie, doorgaans 50 Hz of 60 Hz. De lasstroom volgt een sinusoïdale golfvorm en passeert tijdens elke cyclus voortdurend piek- en nulpunten. Als gevolg hiervan is de warmtetoevoer naar de laszone niet continu en hangt de laskwaliteit sterk af van de parameterinstellingen en de ervaring van de operator.
Werkingsprincipe van MFDC-puntlasmachines
MFDC-puntlasmachines maken gebruik van rectificatie- en invertertechnologie om wisselstroom van 50 Hz om te zetten in midden-frequentiestroom van ongeveer 1000 Hz, die vervolgens wordt geleverd als bijna- gelijkstroom. De hogere frequentie produceert een veel gelijkmatigere stroomafgifte, waardoor een nauwkeurigere en stabielere warmte-invoer tijdens het lasproces mogelijk is.
3. Vergelijking van laskwaliteit: waarom MFDC-machines stabieler zijn
Vorming en consistentie van lasnuggets
Bij puntlassen is de kwaliteit van de lasklompjes rechtstreeks bepalend voor de verbindingssterkte. Bij AC-puntlasmachines kunnen stroomschommelingen de groei van de klompjes verstoren, wat resulteert in inconsistente lasgroottes. MFDC-puntlasmachines leveren een continue en stabiele stroom, waardoor de lasklomp gelijkmatig kan groeien en een consistente lassterkte bij grote productiebatches wordt gegarandeerd.
Spatbeheersing en lasuiterlijk
Hoge stroompieken zijn een van de belangrijkste oorzaken van lasspatten. AC-puntlasmachines zijn gevoeliger voor plotselinge oververhitting aan het begin van het lassen, waardoor het risico op spatten toeneemt. MFDC-machines passen de stroom soepeler toe, verminderen spatten en verbeteren zowel het lasuiterlijk als de stroomafwaartse oppervlakteafwerkingsresultaten.
4. Verschillen in energieverbruik en energie-efficiëntie
Vermogensfactor en netimpact
Vanuit het oogpunt van energieverbruik bereiken MFDC-puntlasmachines doorgaans een arbeidsfactor van ongeveer 0,9, terwijl AC-machines meestal rond de 0,6 liggen. Een hogere arbeidsfactor betekent minder reactief vermogensverlies en een kleinere impact op het elektriciteitsnet van de fabriek, wat zich in de loop van de tijd direct vertaalt in lagere elektriciteitskosten.
Lasstroomvraag en energiebesparingen
Onder gelijkwaardige lasomstandigheden hebben MFDC-puntlasmachines doorgaans 30-40% minder lasstroom nodig dan AC-machines. Een lagere stroomvraag vermindert niet alleen het energieverbruik, maar vermindert ook de thermische belasting op transformatoren en elektroden, waardoor de algehele systeemstabiliteit verbetert.
5. Structuur van de apparatuur, levensduur en onderhoudskosten
Apparatuurgrootte en installatieflexibiliteit
MFDC-puntlasmachines maken gebruik van hoogfrequente transformatoren die aanzienlijk kleiner en lichter zijn dan de transformatoren die in wisselstroommachines worden gebruikt. Dit compacte ontwerp maakt MFDC-systemen eenvoudiger te installeren en te integreren, vooral in geautomatiseerde productielijnen en robotlascellen.
Levensduur en onderhoudsfrequentie van de elektrode
Omdat de MFDC-lasstroom vloeiender en beter gecontroleerd is, ervaren de elektroden minder thermische schokken en slijtage. In praktische toepassingen wordt de levensduur van de elektrode vaak met meer dan 30% verlengd, waardoor de onderhoudsfrequentie wordt verminderd en de productiestilstand wordt geminimaliseerd.
6. Materiaalcapaciteit en industriële toepassingen
Lasprestaties op verschillende materialen
Naarmate de materiaaldiversiteit toeneemt, moet lasapparatuur steeds meer uitdagende toepassingen aankunnen. MFDC-puntlasmachines leveren stabiele prestaties bij het lassen van roestvrij staal, gegalvaniseerd staal, aluminium en geavanceerde- hogesterktestaalsoorten. Wisselstroommachines zijn daarentegen het meest geschikt voor conventionele toepassingen van zacht staal.
Typische industriële toepassingen
In industrieën zoals de automobielindustrie, huishoudelijke apparaten, nieuwe energiesystemen en metaalproductie zijn MFDC-puntlasmachines de voorkeursoplossing geworden vanwege hun consistentie, efficiëntie en compatibiliteit met hoge- productielijnen.
7. Analyse van investeringskosten en rendement op lange termijn-
Initiële uitrustingskosten
MFDC-puntlasmachines hebben over het algemeen hogere initiële kosten dan traditionele AC-machines, wat vaak een belangrijke overweging is bij de initiële apparatuurkeuze.
Totale eigendomskosten
Bij evaluatie over de volledige levenscyclus van de apparatuur compenseerden MFDC-machines hun hogere aankoopprijs door een lager energieverbruik, een langere levensduur van de elektroden, lagere onderhoudsvereisten en een verbeterd productierendement. In veel gevallen kan het kostenverschil binnen één tot twee jaar na gebruik worden terugverdiend.
Conclusie: het kiezen van apparatuur betekent in wezen kiezen voor waarde op de lange termijn
Er is geen absolute ‘goede’ of ‘foute’ keuze tussenMFDC-puntlasmachinesen AC-puntlasmachines. De sleutel ligt in hoe goed de apparatuur aansluit bij uw specifieke toepassings- en productie-eisen.
Vanuit een breder productieperspectief zorgen de voortdurende materiaalverbeteringen, de bredere toepassing van automatisering en de stijgende energiekosten er echter gestaag voor dat MFDC-puntlasmachines de voorkeursoplossing zijn voor veel fabrikanten.
Als het uw doel is om een consistentere laskwaliteit, lagere totale bedrijfskosten en een grotere procesflexibiliteit te bereiken, is een MFDC-puntlasmachine duidelijk de betere keuze voor de ontwikkeling op de lange- termijn.