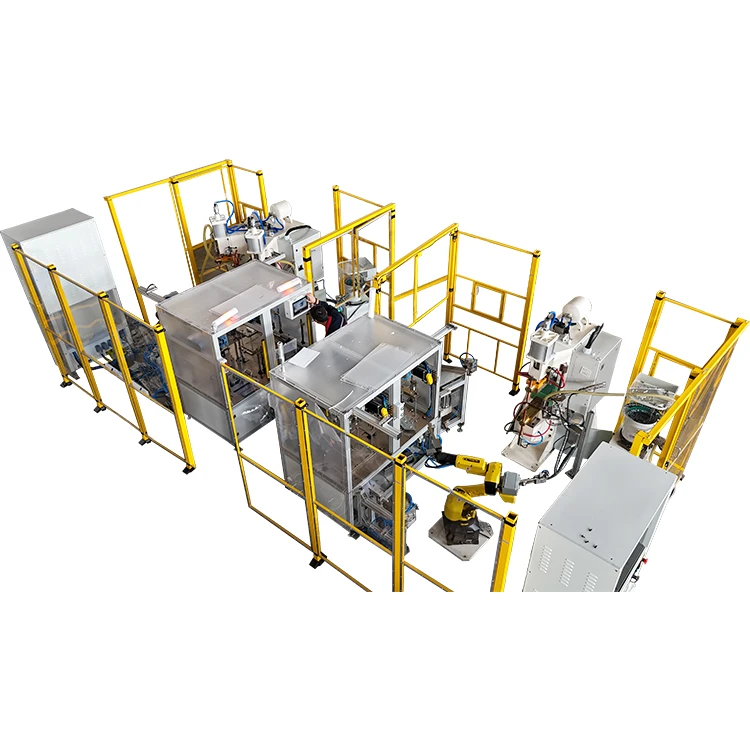
Puntlasmachinezijn een cruciaal apparaat geworden in de moderne metaalproductie, vooral in de auto- en precisie-elektronica-industrie, vanwege hun hoge efficiëntie, precisie en superieure laskwaliteit.
Veel operators brengen echter vaak de uiteindelijke lasresultaten in gevaar als gevolg van onjuiste parameterinstellingen bij het eerste gebruik van de machine of het wisselen van werkstuk. Het beheersen van de juiste parameterselectie- en aanpassingstechnieken is van cruciaal belang voor het maximaliseren van de prestaties van de MFDC-lasser en het garanderen van de productkwaliteit.


Dit artikel biedt een diepgaande maar toegankelijke analyse van de drie kernlasparameters van MFDC-puntlasmachines: lasstroom, lastijd en elektrodekracht, en biedt praktisch optimalisatieadvies en gezaghebbende gegevensreferenties.
I. Kernparameteranalyse: de drie elementen die de laskwaliteit bepalen
Het MFDC-puntlasproces is een complex elektro{0}}thermisch-mechanisch proces, waarvan de kwaliteit voornamelijk wordt bepaald door de volgende drie onderling samenhangende parameters.
1. Lasstroom (I): de "motor" van warmteopwekking
De lasstroom is de belangrijkste bron van warmteontwikkeling tijdens puntlassen en de meest kritische factor die de grootte en sterkte van de klompjes beïnvloedt. Middenfrequentie-omvormertechnologie zorgt voor een stabielere en nauwkeurigere DC-stroomuitvoer, waardoor een uniforme warmte-invoer wordt gegarandeerd.
| Factor | Huidige trend | Effect en aanbeveling |
| Dikte van het werkstuk | Recht evenredig met de dikte | Dikkere platen vereisen een hogere stroom om voldoende nuggetgrootte te garanderen. |
| Materiaalweerstand | Omgekeerd evenredig met de weerstand | Materialen met een hoge- weerstand, zoals roestvrij staal, vereisen een relatief lagere stroomsterkte; Materialen met een lage- weerstand, zoals zacht staal, vereisen een hogere stroomsterkte. |
| Diameter elektrodevlak | Recht evenredig met de diameter | Een grotere gezichtsdiameter vermindert de stroomdichtheid; de totale stroom moet op passende wijze worden verhoogd om de dichtheid te behouden. |
Praktische referentiegegevens (voorbeeld: zacht staal):
|
Enkele plaatdikte (mm) |
Aanbevolen lasstroombereik (kA) |
| 0.5 + 0.5 | 8 - 12 |
| 1.0 + 1.0 | 12 - 18 |
| 2.0 + 2.0 | 20 - 28 |
Optimalisatietips:
- Overmatige stroom: Leidt gemakkelijk tot ernstige uitstoting (spatten), versnelde slijtage van de elektroden en overmatige indeuking of verbranding van het oppervlak.
- Onvoldoende stroom: resulteert in een ontoereikende nuggetgrootte, wat leidt tot koude lassen of onvoldoende sterkte.
- Principe van fijnafstelling-: Om de efficiëntie en lasconsistentie te maximaliseren, gebruikt u een iets hogere stroomsterkte en een kortere lastijd, op voorwaarde dat uitdrijving wordt vermeden.
2. Lastijd (t): de "controller" van de warmteaccumulatie
De lastijd bepaalt, in combinatie met de stroom, de totale warmte-inbreng tijdens het lasproces ($Q \\propto I^2Rt$). Het vermogen van MFDC-lassers om precisiecontrole op milliseconden-niveau te bereiken, is een aanzienlijk voordeel ten opzichte van traditionele AC-lassers.
De MFDC-lastijd omvat doorgaans meerdere pulsfasen:
| Pulsfase | Beschrijving | Voorgesteld tijdsbereik |
| Knijp tijd | Zorgt voor een nauw contact tussen de elektrode en het werkstuk, waardoor gaten worden geëlimineerd. | 100 - 500 ms |
| Lastijd | De werkelijke stroomtijd die is gebruikt om de nugget te vormen. | 50 - 250 ms |
| Houd tijd vast | De tijd dat de elektrode druk behoudt nadat de stroom is uitgeschakeld, waardoor de klomp kan afkoelen en stollen onder druk, waardoor krimp en barsten worden voorkomen. | 100 - 300 ms |
| Uit tijd | De intervaltijd die de lasser nodig heeft om zich voor te bereiden op de volgende lasplek. | 50 - 150 ms |
Optimalisatietips:
- Tijd- en stroomcoördinatie: Overmatige lastijd leidt tot overmatige warmteophoping, wat mogelijk oververhitting en uitzetting veroorzaakt; onvoldoende tijd, zelfs bij hoge stroomsterkte, kan resulteren in koude lassen als gevolg van onvoldoende warmte. De combinatie van 'Hoge stroom, korte tijd' verdient over het algemeen de voorkeur om de door hitte beïnvloede zone (HAZ) te minimaliseren en de productie-efficiëntie te verhogen.
- Multi-pulstoepassing: voor speciale materialen (bijvoorbeeld gegalvaniseerd staal) zorgt het gebruik van dubbele-puls- of multi-pulscontrole voor een effectiever beheer van de warmteverdeling en de vorming van klompjes.
3. Elektrodekracht (F): de "garant" van contact en stolling
De elektrodekracht is een kritische parameter die zorgt voor een nauw contact tussen de werkstukken, de contactweerstand vermindert en smeeddruk uitoefent terwijl de klomp stolt.
| Overmatige kracht | Onvoldoende kracht | Optimalisatiedoel |
| Het contactoppervlak neemt toe, de stroomdichtheid neemt af, waardoor de vorming van klompjes wordt belemmerd. | De contactweerstand is te hoog, wat gemakkelijk leidt tot ernstige uitstoting en verbranding van het oppervlak. | Zorg voor een goed contact met het werkstuk en zorg voor voldoende smeeddruk na de vorming van de klompjes. |
Praktische referentiegegevens (voorbeeld: zacht staal):
| Enkele plaatdikte (mm) | Aanbevolen elektrodekrachtbereik (kN) |
| 0.5 + 0.5 | 1.5 - 3.0 |
| 1.0 + 1.0 | 3.0 - 5.0 |
| 2.0 + 2.0 | 5.0 - 8.0 |
Optimalisatietips:
- Kracht- en stroombalans: Naarmate de kracht toeneemt, neemt de contactweerstand af, waardoor een overeenkomstige toename van de stroom nodig is om het warmteverlies te compenseren.
- Geweld en uitzetting: Onvoldoende geweld is een belangrijke oorzaak van uitzetting. Door de kracht op de juiste manier te vergroten, kunnen spatten effectief worden onderdrukt zonder de stroomdichtheid aanzienlijk in gevaar te brengen.
II. Speciale toepassing: lasspecificaties en dubbele-pulstechniek voor gegalvaniseerd staal
Gegalvaniseerd staal stelt hogere eisen aan puntlasparameters vanwege het aanzienlijke verschil tussen het smeltpunt van de zinklaag (ca. . 419 graad, kookpunt ca. . 907 graad) en het stalen substraat (smeltpunt ca. . 1538 graad).
1. Uitdagingen bij het lassen van gegalvaniseerd staal
- Zinklaaginterferentie: De zinklaag verdampt bij hoge lastemperaturen, waardoor zinkdamp ontstaat die uitstoting veroorzaakt en het oppervlak van de elektrode vervuilt.
- Elektrodeslijtage: Zink reageert met het koperelektrodemateriaal en vormt messinglegeringen, waardoor de slijtage van de elektroden wordt versneld.
- Nuggetkwaliteit: Zinkdamp kan de vorming van nuggets belemmeren, waardoor de lassterkte in gevaar komt.
2. Kerntechniek: dubbel-pulslassen (voor- hitte)
Om het probleem met de zinklaag aan te pakken, gebruiken MFDC-lassers vaak de Dual-Pulse- of Pre-Heat Pulse-techniek:
- Voor-hittepuls (lage stroom, korte tijd): Er wordt een kleine stroompuls toegepast om het werkstuk voor-voor te verwarmen en de zinklaag in het contactgebied voorzichtig weg te nemen of te verdampen, waardoor gunstige contactomstandigheden worden gecreëerd voor de daaropvolgende hoofdlas.
- Hoofdlaspuls (hoge stroom, korte tijd): Nadat de zinklaag effectief is beheerd, wordt een hoge stroom toegepast om snel een hoogwaardige -klomp te vormen.
Gegalvaniseerd staal lasparameterreferentie (0,8 mm + 0.8 mm):
| Parameter | Voor-hittepuls | Hoofdlaspuls |
| Stroom (kA) | 5 - 8 | 15 - 20 |
| Tijd (ms) | 30 - 50 | 80 - 120 |
|
Elektrodekracht (kN) |
3.5 - 4.5 (constant) | 3.5 - 4.5 (constant) |
III. Procedure voor het instellen van wetenschappelijke parameters en praktische ervaring
Het instellen van de MFDC-puntlasparameters is geen eenmalige taak, maar een cyclisch proces van oefenen, testen en optimaliseren.
1. Procedure voor het instellen van wetenschappelijke parameters
1. Bepaal de basislijnspecificaties:Raadpleeg de aanbevolen lasspecificatietabel van de fabrikant van het lasapparaat op basis van het werkstukmateriaal, de dikte en het elektrodetype om initiële waarden voor stroom, tijd en kracht te verkrijgen.
2. Voer initiële tests uit:Gebruik de initiële parameters om 10-20 punten te lassen en voer een destructieve test uit (zoals een afpeltest) om de nuggetgrootte en lassterkte te observeren.
3. Observeer lasverschijnselen:
- Ernstige uitzetting: Controleer eerst of de elektrodekracht voldoende is; ten tweede, overweeg of de lasstroom te hoog is.
- Onvoldoende Nugget/Koude Las: Verhoog voornamelijk de lasstroom; ten tweede: verleng de lastijd op de juiste manier.
- Overmatige oppervlakte-indeuking: verminder de elektrodekracht of lasstroom enigszins.
4.Verfijn-optimalisatie:Pas slechts één parameter tegelijk aan, in stappen van 5% tot 10%, totdat de vereiste lassterkte en uiterlijk zijn bereikt.
5. Stabiliteitsverificatie:Voer continue lastests op lange termijn- uit met de geoptimaliseerde parameters om stabiliteit te garanderen onder omstandigheden zoals elektrodeslijtage en temperatuurveranderingen.
2. Voordelen en geavanceerde functies van MFDC-lassers
De hoge-precisielascapaciteiten van MFDC-lassers worden toegeschreven aan hun geavanceerde besturingssystemen:
- Gesloten-Kusstroomregeling:De lasser bewaakt de werkelijke uitgangsstroom in realtime- en corrigeert deze snel volgens de ingestelde waarde, waardoor stabiliteit en consistentie van de stroom wordt gegarandeerd, niet beïnvloed door netschommelingen of veranderingen in de weerstand van het werkstuk.
- Huidige hellingsregeling:Zorgt ervoor dat de stroom geleidelijk kan toenemen of afnemen over een ingestelde tijd. Het gebruik van een opwaartse helling vermindert effectief de initiële uitzetting en bevordert een uniforme warmteverdeling; het gebruik van een neerwaartse helling helpt bij het stabiel afkoelen van de goudklomp.
- Opslag met meerdere-specificaties:Moderne MFDC-lascontrollers kunnen doorgaans tientallen of zelfs honderden lasspecificaties opslaan, waardoor gebruikers snel kunnen schakelen tussen verschillende werkstukken, wat een flexibele productie mogelijk maakt.

Conclusie
Het instellen van de parameters voor een middenfrequente puntlasmachine is een proces dat een combinatie van theoretische begeleiding en praktische ervaring vereist.
De kern ligt in het begrijpen van de onderlinge relatie en coördinatie tussen lasstroom, lastijd en elektrodekracht.
Door een wetenschappelijke instelprocedure te volgen en gebruik te maken van de unieke precisiecontrole en multi{0}}pulstechnologie van de MFDC-lasser, vooral door dubbele-pulsspecificaties toe te passen voor speciale materialen zoals gegalvaniseerd staal, kunt u de laskwaliteit aanzienlijk verbeteren, de levensduur van de elektrode verlengen en uiteindelijk de productiekosten verlagen, waardoor een efficiënte en stabiele lasproductie wordt bereikt.