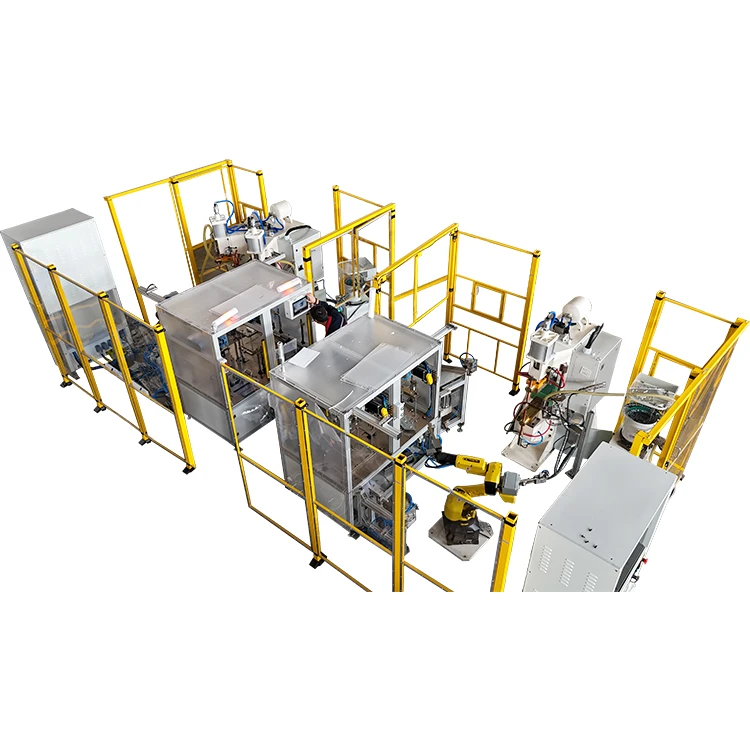
In de moderne industriële productie wordt depuntlasmachine, met zijn hoge efficiëntie en energiebesparende kenmerken-, is een cruciaal onderdeel van de apparatuur geworden in de autoproductie en metaalverwerking. De aard van de werking met hoge-spanning en hoge- stroom betekent echter dat elk operationeel toezicht kan leiden tot ernstige elektrische ongelukken, brand of zelfs persoonlijk letsel. Het garanderen van de absolute veiligheid van de werking van puntlasmachines is niet alleen een wettelijke vereiste, maar ook de belangrijkste voorwaarde voor het garanderen van de productiecontinuïteit en het welzijn van werknemers-.
Demonstratie puntlassen van roestvrij staal


Deze gids heeft tot doel een alomvattende en systematische reeks van "Top Tien" veiligheidsprocedures te bieden voor de bediening van puntlasmachines, waaronder de elektrische veiligheid van apparatuur, gestandaardiseerde processtroom, personeelsbescherming en milieubeheer. We zullen nationale normen (zoals GB 15578-2008) en best practices uit de sector integreren om praktische en nauwkeurige aanbevelingen te doen, zodat uw fabriek haar doel van 'nul ongelukken' kan bereiken.
Elektriciteits- en apparatuurbeheer – de basis van veiligheid
Veiligheid voor de puntlasmachine begint bij de apparatuur zelf. Strikt beheer en onderhoud van de apparatuur vormen de eerste verdedigingslinie tegen elektrische storingen en mechanische ongelukken.
1. Dagelijkse/shift elektrische veiligheidscontroles (voorkomen van elektrische schokken en brand)
| Inspectie-item | Belangrijkste vereisten en normen | Risico en belang | |
| 1 | Stroomkabels en aarding | Controleer alle kabelmantels op schade, veroudering, scheuren of blootstelling. Zorg ervoor dat de aardverbinding (PE) veilig en betrouwbaar is. | Beschadigde kabels zijn een primaire oorzaak van kortsluiting en elektrische schokken; Een aardingsstoring kan ertoe leiden dat de machinebehuizing onder spanning komt te staan, wat levensgevaar met zich meebrengt. |
| 2 | Isolatieweerstandstest | Kernnorm: Volgens de nationale norm GB 15578-2008 mag de isolatieweerstand tussen circuits en naar de aarde voor alle circuits van de puntlasmachine niet minder zijn dan 2,5 MΩ in vochtige omgevingen. | Een verslechterende isolatie is een voorbode van elektrische storingen. Regelmatig testen voorkomt effectief- hoogspanningsstoringen en lekkageongevallen. |
| 3 | Isolatie van hoogspanningscomponenten | Zorg voor voldoende elektrische speling en kruipafstand tussen hoog-spanningscomponenten (transformator, thyristor) en de machinebehuizing, met volledige isolatie-isolatie. | Voorkomt onbedoeld contact met hoge- spanning, vooral van cruciaal belang voor lassers met- middenfrequentieomvormers waar de interne spanning hoger is. |
| 4 | Noodstopknop | Zorg ervoor dat de E--stopknop functioneel is, de hoofdstroom onmiddellijk onderbreekt wanneer deze wordt ingedrukt, en vrij is van obstakels. | Maakt een snelle stopzetting van de werking van de apparatuur mogelijk tijdens noodsituaties, wat essentieel is voor de bescherming van personeel en apparatuur. |
2. De ‘Gouden Regels’ voor het onderhoud van elektrodesystemen (zorgen voor stabiliteit en koeling)
Elektroden zijn niet alleen geleidende componenten, maar ook cruciaal voor koeling en druktoepassing. Elektrodeonderhoud heeft een directe invloed op de laskwaliteit en de levensduur van de apparatuur.
- Reinigen en afwerken van de elektrodepunten: De elektrodepunten moeten aan het begin van elke dienst of wanneer de laskwaliteit afneemt met speciaal gereedschap worden gereinigd en afgewerkt om oxiden en metaalresten te verwijderen. Residu verhoogt de contactweerstand, wat leidt tot lasstroomschommelingen en spatten, waardoor de elektrode ernstig kan doorbranden.
- Elektrodevervanging Standaard: Wanneer de diameter van de elektrodetip als gevolg van verband met meer dan 20% van de oorspronkelijke diameter is verminderd, moet deze onmiddellijk worden vervangen. Overmatige slijtage leidt tot onvoldoende stroomdichtheid, waardoor de vorming van een gekwalificeerde lasklomp wordt voorkomen en de belasting van de apparatuur toeneemt.
- Koelsysteembeheer: Koelwater is de levensader voor een efficiënte werking van puntlasmachines. Zorg ervoor dat de inlaattemperatuur van het koelwater tussen de 5 en 30 graden wordt gehouden en dat de uitlaattemperatuur de 40 graden niet overschrijdt. Controleer regelmatig de stroomsnelheid en controleer op verstoppingen, aangezien onvoldoende koeling de voornaamste oorzaak is van voortijdige uitval van elektrodes en transformatoren.
Gestandaardiseerde operationele procedures – Laskwaliteit en risicobeheersing
Bij veilige werkprocedures gaat het niet alleen om persoonlijke veiligheid, maar ook om de kerngarantie van productkwaliteit en productie-efficiëntie.
1. Nauwkeurige optimalisatie en verificatie van lasparameters
Lasparameters (stroom, tijd, druk) zijn de "drie elementen" voor succesvol lassen. Operators moeten ze aanpassen op basis van materiaaleigenschappen.
| Gemeenschappelijk materiaal | Sleutelparameterbereik (referentie) | Aanpassingsbenodigdheden en veiligheidsoverwegingen |
| Dunne roestvrijstalen plaat | Stroom: 180-320A; Tijd: korte cyclus (3-60 milliseconden); Druk: relatief laag. | Roestvrij staal heeft een hoge weerstand en vereist snelle verwarming en koeling om interkristallijne corrosie te voorkomen. |
| Plaat van laag-koolstofstaal | Stroom: gemiddeld tot hoog; Tijd: secundaire factor; Druk: Moet voldoende hoog zijn (bijvoorbeeld 0,3-0,5 MPa). | Staal met een laag-koolstofgehalte is zeer geleidend en vereist een hogere stroom en druk om te zorgen voor voldoende lasklompjes. |
| Aluminiumlegering | Stroom: Extreem hoog (vereist MFDC-lasapparaat met hoog-vermogen); Tijd: Extreem kort; Druk: hoog. | Aluminiumlegering heeft een uitstekende geleidbaarheid en thermische diffusiviteit, waardoor een onmiddellijke hoge stroomsterkte vereist is. Elektroden zijn gevoelig voor vervuiling en vereisen vaker onderhoud. |
- Testlasverificatie: Elke keer dat de materiaalbatch wordt gewijzigd, belangrijke parameters worden aangepast of elektroden worden vervangen, moet er een testlas worden uitgevoerd. Evalueer de uniformiteit van de las, de grootte van de klompjes en de inkepingsdiepte door middel van afpel- of trekproeven van het proefstuk. Pas na succesvolle verificatie kan de massaproductie beginnen.
- Procesbewaking: moderne puntlasmachines moeten worden uitgerust met real-bewakingssystemen voor stroom, spanning en druk. Als parameterschommelingen het vooraf ingestelde veiligheidsbereik overschrijden, moet de machine onmiddellijk worden gestopt en geïnspecteerd.
2. Noodreactie en foutafhandeling "Drie--stappenprotocol"
- Onmiddellijke stroomonderbreking-: wanneer er abnormaal geluid hoorbaar is, een brandlucht wordt waargenomen of er rook wordt waargenomen, moet de operator onmiddellijk op de E-stopknop drukken en de hoofdschakelaar uitschakelen.
- Aangewezen rapportageprocedure: Elke afwijking of storing in de apparatuur, ongeacht de ernst ervan, moet onmiddellijk worden gemeld aan de ploegleider en het onderhoudspersoneel volgens de door de fabriek vastgestelde procedure, met gedetailleerde documentatie van de storingssymptomen.
- Verbod op geforceerde bediening: Het is ten strengste verboden om voortgezette werking te forceren door veiligheidsvoorzieningen te omzeilen wanneer de apparatuur een bekende fout, alarm of prestatieafwijking heeft. Dit zal niet alleen de schade aan apparatuur verergeren, maar ook potentieel tot ernstige ongevallen leiden.
Personeelsbescherming en milieuvereisten – De garantie van nul ongevallen
Uitgebreide personeelsbescherming en gestandaardiseerd beheer van de werkomgeving vormen de laatste verdedigingslinie om de veiligheid van puntlasmachines te garanderen.
1. Gestandaardiseerd gebruik van persoonlijke beschermingsmiddelen (PBM’s)
Het gebruik van puntlasmachines brengt risico's met zich mee van hoge hitte, intens licht, spatten en elektrische schokken, waardoor het gebruik van geschikte PBM's noodzakelijk is.
- Basisbescherming: Operators moeten geïsoleerde handschoenen dragen (om elektrische schokken te voorkomen), een veiligheidsbril (om spatletsel te voorkomen) en vlam-vertragende werkkleding (om ontsteking door vonken te voorkomen).
- Speciale omgevingsvereisten: In hoge-vochtige of natte omgevingen moeten operators op een isolatiemat staan. Bij het lassen in besloten ruimtes (zoals in containers) moeten ventilatieapparatuur en ademhalingsbeschermingsapparatuur aanwezig zijn, en moet er een atmosferische test worden uitgevoerd om veilige zuurstofniveaus en explosieve gasconcentraties te garanderen.
2. Gestandaardiseerd beheer van het werkgebied
- Verwijdering van brandbare stoffen: Alle brandbare en explosieve materialen, inclusief olie, papier, hout en oplosmiddelen, moeten worden verwijderd uit de straal van 5 meter rondom het werkgebied van de puntlasmachine.
- Ventilatiesysteem: Zorg ervoor dat het werkgebied voldoende ventilatie heeft om de dampen en schadelijke gassen die tijdens het lassen ontstaan effectief te verspreiden. Lasrook kan metaaloxiden bevatten en langdurig inademen-is schadelijk voor de gezondheid.
- Veiligheid van gascilinders: Gasflessen onder hoge-druk (bijvoorbeeld zuurstof, acetyleen) moeten rechtop worden bewaard, vastgezet met kettingen of beugels, en uit de buurt van warmtebronnen en vonkzones worden gehouden. De afstand tussen gasflessen en de puntlasmachine moet voldoen aan de veiligheidsvoorschriften.
3. Speciale bedieningsprotocollen en vergunningensysteem
Voor speciale operaties met een hoog-risico is strikte naleving van protocollen en een vergunningensysteem verplicht.
- Reparatie van containers/besloten vaten: Voordat containers, tanks of afgesloten vaten worden gelast, moet een grondige stoomreiniging worden uitgevoerd om resterende brandbare vloeistoffen of gassen te verwijderen, gevolgd door een explosieve gastest.
- Heetwerkvergunning: Voor elk tijdelijk heetwerk dat buiten de vaste laszone wordt uitgevoerd, moet eerst een Heetwerkvergunning vereist zijn en moet een brandwacht aanwezig zijn met de juiste brandblusapparatuur.
Veiligheidsbeheersysteem – voortdurende verbetering en data{0}}aanpak
Het integreren van veiligheidsactiviteiten in het dagelijks beheer om een systematisch veiligheidsbeheersysteem te vormen, is de sleutel tot het bereiken van nul ongevallen op de lange termijn-.
1. Opstellen van dagelijkse/ploegendienst-inspectiechecklists en registratiesysteem
Standaardiseer alle inspectie-items genoemd in Deel I in een papieren of elektronische checklist voor dagelijkse inspectie. Operators moeten elk item controleren en aftekenen voordat ze met de werkzaamheden beginnen. Deze gegevens zijn cruciale documenten voor het opsporen van de oorzaken van ongevallen en het aantonen van naleving ervan.
2. Het opzetten van een database met lasparameters en het delen van kennis
Zet een gestandaardiseerde databank met lasparameters op voor alle gangbare materialen die in de fabriek worden gebruikt (bijvoorbeeld verschillende diktes koolstofstaal, roestvrij staal, gegalvaniseerd staal). Dit verbetert niet alleen de productie-efficiëntie, maar voorkomt ook kwaliteits- en veiligheidsproblemen die worden veroorzaakt doordat operators parameters instellen "op basis van ervaring".
3. Regelmatige veiligheidstraining en prestatiebeoordeling
- Regelmatige training: Geef minimaal tweemaal per jaar een uitgebreide veiligheidstraining voor puntlasmachines. De inhoud moet elektrische veiligheid, correct gebruik van persoonlijke beschermingsmiddelen, noodprocedures en interpretatie van de nieuwste normen omvatten.
- Prestatiebeoordeling: Integreer de naleving van veiligheidsprocedures in het prestatiebeoordelingssysteem van de operator. Een veiligheidscultuur kan pas echt wortel schieten als medewerkers de vastgestelde procedures echt begrijpen en strikt volgen.
Veelgestelde vragen over de veiligheid van puntlasmachines
Vraag: Wat zijn de belangrijkste veiligheidscontroles voordat u een puntlasmachine gebruikt?
A: Operators moeten vóór productie de toestand van de elektrodes, elektrische aansluitingen, koelsystemen, machinebewegingen en lasparameterinstellingen controleren. Regelmatige inspecties helpen apparatuurproblemen te voorkomen en de lasstabiliteit te verbeteren.
Vraag: Hoe vaak moet een puntlasmachine onderhouden worden?
A: De onderhoudsfrequentie is afhankelijk van het productievolume en de werkomstandigheden. Productieomgevingen met grote- volumes moeten regelmatige inspectie- en preventieve onderhoudsschema's opstellen om een betrouwbare werking te garanderen.
Vraag: Kunnen onjuiste lasparameters de machineveiligheid beïnvloeden?
EEN: Ja. Onjuiste stroom, druk of lastijd kunnen de warmteontwikkeling verhogen, de slijtage van de elektrode versnellen en apparatuurstress veroorzaken. Een goede parametercontrole verbetert zowel de veiligheid als de laskwaliteit.
Vraag: Waarom is het onderhoud van de elektroden belangrijk bij puntlassen?
A: De toestand van de elektrode heeft rechtstreeks invloed op de stroomverdeling en de lasconsistentie. Versleten of vervuilde elektroden kunnen leiden tot onstabiele lasresultaten en verhoogde productiefouten.
Vraag: Zijn MFDC-puntlasmachines veiliger dan traditionele lasmachines?
A: MFDC-puntlasmachines bieden nauwkeurigere controle en monitoring, wat de processtabiliteit helpt verbeteren en lasvariaties vermindert. Een goede bediening en onderhoud zijn echter nog steeds vereist.
Vraag: Waar moeten fabrikanten rekening mee houden bij het kopen van een puntlasmachine?
A: Fabrikanten moeten de materiaalvereisten, productiecapaciteit, lasnauwkeurigheid, automatiseringsbehoeften, betrouwbaarheid van apparatuur en technische ondersteuning van leveranciers evalueren voordat ze een beslissing nemen.
Conclusie
Het veilig bedienen van de puntlasmachine is een systematisch project waarbij apparatuur, personeel, milieu en management betrokken zijn. Door een gestructureerd veiligheidsbeheersysteem te implementeren, kunnen fabrikanten niet alleen het risico op ongevallen aanzienlijk verminderen, maar ook de productie-efficiëntie en productkwaliteit verbeteren.
Gezaghebbende gegevensbevestiging: Een toonaangevend bedrijf in de branche heeft, door een gestandaardiseerd veiligheidssysteem te implementeren, inclusief 'dubbele-persoonsverificatie' en 'inspectie op drie- niveaus', het uitvalpercentage van apparatuur weten terug te brengen van 3,2% naar slechts 0,05%, waardoor jaarlijks meer dan 15 miljoen RMB aan ongevallen-gerelateerde verliezen wordt bespaard. Dit toont duidelijk aan dat investeren in de veiligheid van puntlasmachines de meest efficiënte en duurzame investering is die een bedrijf kan doen.
Gebruik deze handleiding als blauwdruk voor het veiligheidsbeheer van uw fabriek, zodat u ervoor kunt zorgen dat elke operator van puntlasmachines de vastgestelde procedures begrijpt en zich strikt hieraan houdt, waardoor een veilige en efficiënte productieomgeving wordt bevorderd die zowel de productiviteit als het welzijn van de medewerkers verbetert.