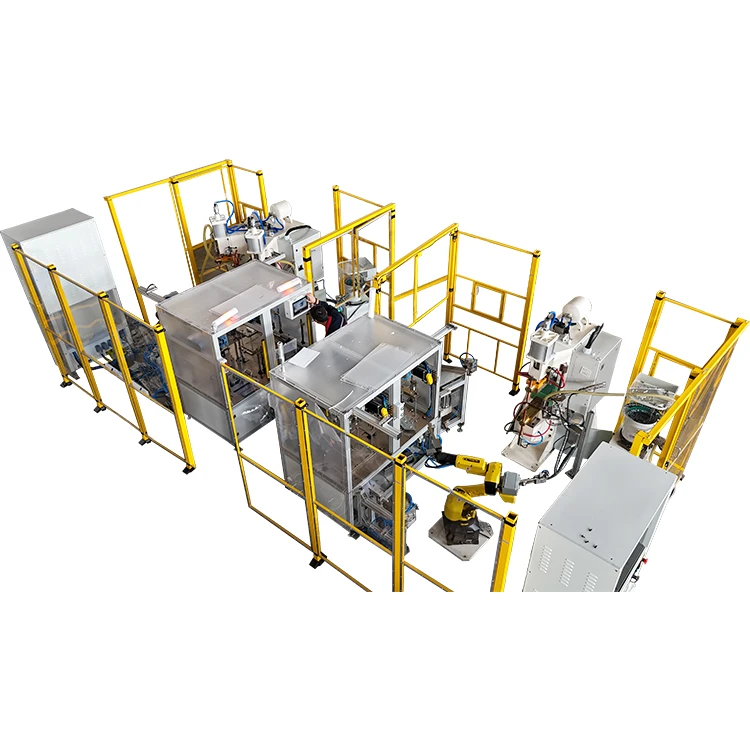
Roestvrij staaleffectief kan worden aangeslotenweerstand puntlassenwanneer lasstroom, lastijd, elektrodekracht en elektrodeconditie worden afgestemd op de materiaalkwaliteit en de stapel platen-. Het proces wordt veel gebruikt voor roestvrijstalen kasten, onderdelen van apparaten, autobeugels, uitlaatonderdelen, keukenapparatuur en andere plaat-metaalconstructies.
Vergeleken met staal met een laag-koolstofgehalte heeft roestvrij staal een hogere elektrische weerstand en een lagere thermische geleidbaarheid. Warmte ontwikkelt zich daarom gemakkelijk bij het gewricht, maar verdwijnt niet zo snel. Dit kan efficiënte lasvorming ondersteunen, maar het maakt het proces ook gevoelig voor overmatige warmte-inbreng, slecht elektrodecontact en inconsistente pasvorm van onderdelen-.
Een betrouwbare RVS-puntlas kan niet vanuit één universele parametertabel worden geproduceerd. Het lasschema moet worden gecontroleerd op de daadwerkelijke kwaliteit, diktecombinatie, oppervlakteconditie, elektrodegeometrie en vereiste verbindingssterkte.


Kan roestvrij staal worden gepuntlast?
Ja. Austenitische en ferritische roestvaste staalsoorten worden gewoonlijk met elkaar verbonden door weerstandspuntlassen. Typische cijfers zijn onder meer:
- 304 en 304L roestvrij staal;
- 316 en 316L roestvrij staal;
- 409 en 430 ferritisch roestvrij staal;
- Geselecteerde hardingskwaliteiten voor duplex en precipitatie-, onderworpen aan procestesten.
De geschiktheid van het proces hangt van meer af dan de naam van het leerjaar. Plaatdikte, hardheid, oppervlakteafwerking, coating, aantal lagen en het verschil tussen de bovenste en onderste plaatdikte hebben allemaal invloed op de lasvorming.
Weerstandspuntlassen is over het algemeen het meest geschikt wanneer:
- De delen kunnen in een overlappende verbinding worden gerangschikt;
- Elektroden kunnen beide zijden van het gewricht bereiken;
- De platen passen in elkaar zonder een grote luchtspleet;
- Individuele lasposities kunnen duidelijk worden gedefinieerd;
- De benodigde sterkte kan worden bereikt met één of meerdere lasklompjes;
- Oppervlakte-indeuking is acceptabel binnen de productspecificatie.
Als toegang slechts vanaf één kant beschikbaar is, of als de verbinding ononderbroken en lek-dicht moet zijn, kan een ander lasproces of een speciaal ontworpen indirecte lasopstelling nodig zijn.
Waarom verschilt puntlassen van roestvrij staal van koolstofstaal?
Hogere elektrische weerstand
Roestvrij staal is sterker bestand tegen de stroom dan staal met een laag-koolstofgehalte. Het kan dus bij hetzelfde huidige niveau aanzienlijke warmte genereren.
Dit betekent niet dat elke RVS-toepassing een hogere stroom moet gebruiken. Bij veel plaatcombinaties kan een lagere of zorgvuldiger gecontroleerde stroom geschikt zijn. De benodigde instelling is afhankelijk van de plaatdikte, elektrodediameter, kracht en lasduur.
Lagere thermische geleidbaarheid
Roestvrij staal voert de warmte langzamer af van de las dan koolstofstaal. De warmte kan geconcentreerd blijven rond het lasgrensvlak, wat de vorming van klompjes bevordert, maar het risico vergroot op:
- Metaaluitdrijving;
- Overmatige oppervlaktemarkering;
- Elektrode blijft plakken;
- Een onnodig grote hitte-zone;
- Vervorming van dunne componenten.
Een korter, nauwkeurig gecontroleerd lasschema is vaak nuttig, maar het definitieve schema moet door middel van testen worden bevestigd.
Oppervlakteconditie beïnvloedt contactweerstand
Olie, oxide, vingerafdrukken, polijstresten en variaties in de oppervlakteafwerking kunnen de initiële contactweerstand veranderen. Zelfs als het lasprogramma ongewijzigd blijft, kunnen inconsistente oppervlakken veranderingen in de grootte van de klompjes, spatten en de levensduur van de elektrode veroorzaken.
De onderdelen moeten schoon en droog zijn, maar agressief slijpen moet worden vermeden, tenzij dit door het proces vereist is. Slijpen kan de plaatdikte en oppervlakteruwheid veranderen, waardoor een nieuwe bron van variatie ontstaat.
Roestvrij staal behoudt zijn sterkte bij verhoogde temperaturen
Roestvast staal kan voldoende elektrodekracht vereisen om een intiem contact te behouden en de gesmolten klomp vast te houden. Overmatige kracht kan echter de contactweerstand verminderen, de inkeping vergroten of een dun onderdeel vervormen.
De juiste instelling is een procesvenster-en niet simpelweg de hoogste kracht die de machine kan leveren.
De belangrijkste parameters voor het puntlassen van roestvrij staal
| Podiumnaam | Kernactie | Doel en functie | Belangrijkste controleparameters |
| 1. Knijptijd | Elektroden dalen af en klemmen de werkstukken met een ingestelde kracht vast. | Elimineert luchtspleten tussen de platen en zorgt voor intiem contact; voorkomt uitstoten (spatten) tijdens het lassen en garandeert een uniforme stroomverdeling. | Elektrodekracht: doorgaans 0,3–0,5 MPa (of hoger); Knijptijd: 0,1–0,3 seconden, afhankelijk van de materiaaldikte en de reactie van de machine. |
| 2. Lastijd en -stroom | Er wordt lasstroom met hoge-intensiteit toegepast. | Genereert Joule-warmte op het grensvlak om de gesmolten metaalzone (lasklompje) te vormen. | Lasstroom: 7,5–15,5 kA (afhankelijk van plaatdikte); Lastijd: 0,2–0,5 seconden (of 3–20 cycli), waarbij gebruik wordt gemaakt van het HCST-schema voor snelle voltooiing. |
| 3. Wachttijd | De stroom stopt, maar de elektrodekracht blijft behouden. | Zorgt ervoor dat de lasklomp onder gecontroleerde druk kan stollen, waardoor krimpdefecten en scheuren worden voorkomen; zorgt voor een dichte microstructuur. | Houdtijd: Normaal gesproken 1,5 tot 2 keer de lastijd, zodat de nugget volledig is afgekoeld en gestold. |
| 4. Uitschakeltijd | Elektroden trekken zich terug naar de beginpositie en bereiden zich voor op de volgende las. | Laat de elektroden en werkstukken afkoelen, waarbij de optimale temperatuur behouden blijft; systeem wordt gereset voor de volgende lascyclus. | Uitschakeltijd: Moet lang genoeg zijn om ervoor te zorgen dat de temperatuur van de elektrode en het werkstuk binnen het toegestane bereik blijft. |
Een proef met puntlassen van roestvrij staal starten
Gepubliceerde parametertabellen kunnen een eerste referentie bieden, maar kunnen lasproeven niet vervangen. Een praktische installatieprocedure is als volgt.
Stap 1: Noteer de werkstukinformatie
Voordat u de machine afstelt, noteert u:
- Roestvrij staalkwaliteit;
- Dikte van elk vel;
- Aantal lagen;
- Oppervlakteafwerking of coating;
- Gezamenlijke overlap;
- Vereiste lasafstand;
- Acceptabele inkeping;
- Vereiste afpel-, afschuif- of treksterkte;
- Productiecyclus en dagelijkse output.
Voorkom dat u de stapel -alleen registreert als 'roestvrij staal van 2 mm'. Een voeg gemaakt uit twee platen van 1 mm is anders dan een voeg gemaakt uit platen van 0,5 mm en 1,5 mm.
Stap 2: Controleer de pasvorm van onderdelen-Up en Tooling
De platen moeten consistent bij elkaar zitten voordat ze worden gelast. Bij grote gaten moeten de elektroden de componenten vervormen voordat een stabiele stroom kan beginnen.
Controleer of:
- De werkstukken zitten volledig in de opspanning;
- De bovenste en onderste elektroden zijn uitgelijnd;
- De elektrodevlakken zijn parallel;
- Het armatuur buigt niet onder kracht;
- Geen braam- of stempelfunctie voorkomt contact;
- Lasposities blijven consistent tussen de onderdelen.
Stap 3: Zorg voor een stabiele elektrodekracht
Zet voldoende kracht om de verbinding te sluiten en de las in bedwang te houden zonder onaanvaardbare vervorming vóór de las{0}}te veroorzaken.
Maak meerdere monsters en bevestig dat de elektrodemarkeringen op dezelfde positie verschijnen en een vergelijkbare diepte hebben. Als de markeringen variëren voordat de stroom wordt aangepast, inspecteer dan eerst het gereedschap en de laskop.
Stap 4: Bepaal de stroom en lastijd
Gebruik het testschema van de leverancier van de apparatuur, een toepasselijke lasspecificatie of een gekwalificeerde referentietabel als uitgangspunt.
Verhoog de warmte-inbreng in gecontroleerde stappen. Verander de stroom, tijd en kracht niet tegelijkertijd. Noteer na elke aanpassing:
- Lasstroom;
- Lastijd;
- Elektrode kracht;
- Knijp en houd de tijd vast;
- Staat van de elektrodetip;
- Oppervlakte-uiterlijk;
- Nugget- of knoopgrootte;
- Destructief testresultaat.
Het doel is om een stabiel bereik te vinden tussen onvolledige fusie en uitzetting-en niet slechts één instelling die één acceptabel monster oplevert.
Stap 5: Controleer het procesvenster
Nadat u een aanvaardbare centrale instelling heeft vastgesteld, test u de gecontroleerde variaties eromheen.
Evalueer bijvoorbeeld of lassen acceptabel blijven wanneer:
- De stroom is iets boven of onder het doel;
- De elektrodekracht varieert binnen de tolerantie van de machine;
- De elektrode heeft een deel van de verwachte productielevensduur voltooid;
- Materiaal komt uit een andere goedgekeurde partij;
- De productie verloopt volgens de beoogde cyclussnelheid.
Een proces met een bruikbaar werkvenster is betrouwbaarder dan een proces dat slechts op één beperkte instelling werkt.
Parameterreferentie voor roestvrij staal puntlassen
In de volgende tabel wordt uitgelegd hoe u het proces kunt aanpassen. Het is geen universeel lasschema.
| Procesconditie | Huidig | Las tijd | Elektrode kracht | Eerste item dat moet worden geverifieerd |
|---|---|---|---|---|
| Klein klompje zonder spatten | Mogelijk te laag | Kan te kort zijn | Mogelijk te hoog | Oppervlaktecontact en werkelijke stroom |
| Zware uitzetting | Mogelijk te hoog | Het kan te lang zijn | Mogelijk te laag | Onderdeel past-op en elektrodekracht |
| Diepe inkeping | Mogelijk te hoog | Het kan te lang zijn | Kan overdreven zijn | Diameter elektrodevlak |
| Elektrode blijft plakken | Vaak overmatige hitte | Vaak overdreven | Kan instabiel zijn | Koeling en elektrodemateriaal |
| Variabele lassterkte | Kan instabiel zijn | Controller-afhankelijk | Kan instabiel zijn | Oppervlakte, uitlijning en elektrodeslijtage |
| Eén kant raakt oververhit | Onbalans van het huidige pad | Meestal niet de eerste oorzaak | Ongelijkmatige kracht mogelijk | Uitlijning van de elektroden en opstapelen- |
De uiteindelijke instellingen moeten worden geaccepteerd volgens de tekening, de klantspecificatie of de toepasselijke weerstands-lasnorm.
Veel voorkomende defecten bij het puntlassen van roestvrij staal
Zwakke of onvolledige las
Een zwakke las kan worden veroorzaakt door:
- Onvoldoende stroom of lastijd;
- Overmatig elektrodeoppervlak;
- Onvoldoende mechanisch contact;
- Overmatige elektrodekracht voor de geselecteerde warmte-inbreng;
- Verontreinigde materiaaloppervlakken;
- Stroom rangeren door nabijgelegen lassen;
- Versleten kabels of elektrische aansluitingen.
Verhoog de stroom niet onmiddellijk. Bepaal eerst of de machine de geprogrammeerde stroom levert en of de onderdelen goed contact maken.
Overmatige spatten of uitzetting
Uitdrijving vindt plaats wanneer gesmolten metaal uit het lasgrensvlak ontsnapt.
Veel voorkomende oorzaken zijn:
- Overmatige stroom;
- Overmatige lastijd;
- Onvoldoende of onstabiele elektrodekracht;
- Slechte pasvorm van onderdelen-;
- Verkeerd uitgelijnde elektroden;
- Een klein of beschadigd elektrodevlak;
- Vervuiling tussen de platen.
Als er plotseling spatten verschijnen na een stabiele productie, inspecteer dan de elektroden, de materiaalbatch en het armatuur voordat u het lasprogramma herschrijft.
Diepe elektrode-inkeping
Inspringen kan worden beïnvloed door:
- Overmatige warmte-inbreng;
- Overmatige kracht;
- Elektrodetips die te klein zijn;
- Verzachte of oververhitte elektroden;
- Onvoldoende koeling;
- Dunne plaat onder een dik tegenstuk.
Enige inkepingen zijn normaal bij weerstandspuntlassen. Het aanvaardbare niveau moet worden bepaald door het uiterlijk van het onderdeel en de maatvereisten.
Verkleuring van het oppervlak
Warmtetint rond de las kan wijzen op overmatige warmteverspreiding, onvoldoende koeling of oppervlakteverontreiniging. Verkleuring bewijst op zichzelf niet dat de interne verbinding defect is, maar kan onaanvaardbaar zijn voor zichtbare onderdelen of corrosie-gevoelige producten.
Gebruik mechanische tests en, waar nodig, metallografische inspecties om de laskwaliteit te bepalen.
Elektrode blijft plakken
Het vastplakken van de elektroden kan worden veroorzaakt door overmatige hitte op het grensvlak tussen de elektrode- en- de plaat, verontreinigde oppervlakken, ongeschikt elektrodemateriaal of onvoldoende waterkoeling.
Herhaaldelijk plakken beschadigt het oppervlak en verandert het oppervlak van de elektrode, wat tot verdere variatie leidt. Stop de productie en corrigeer de oorzaak in plaats van de frequentie van het aanbrengen van elektroden te blijven verhogen.
Inconsistente lassterkte
Wanneer identieke machine-instellingen verschillende resultaten opleveren, inspecteer dan de ongecontroleerde variabelen:
Variatie in plaatdikte of kwaliteit;
- Veranderingen in oppervlakteafwerking;
- Olie- of oxideverontreiniging;
- Elektrode slijtage;
- Koelwater-temperatuur en stroming;
- Schommelingen in de lucht-druk;
- Beweging van het armatuur;
- Kabel- of secundaire-circuitweerstand;
- Lassen te dicht bij een bestaande las.
Hoe moeten roestvrijstalen puntlassen worden geïnspecteerd?
Visuele inspectie alleen kan de lassterkte niet bevestigen. Een las kan er schoon uitzien terwijl er een ondermaatse interne nugget in zit.
Afhankelijk van het onderdeel kan de inspectie het volgende omvatten:
- Peel-testen;
- Beitel testen;
- Trekproeven-afschuifproeven;
- Kruis-testen van spanning;
- Meting van lasknopen;
- Metallografische dwarsdoorsnede-inspectie;
- Inkepingsmeting;
- Ultrasone inspectie voor kritische productie met grote- volumes.
Acceptatie van nugget- of las-knoppen moet de toepasselijke klanttekening, lasprocedure of norm volgen. Vermijd het toepassen van één formule op elke combinatie van roestvrij staal en dikte.
Productiegegevens moeten het goedgekeurde lasschema, de materiaalstapel-, de elektrodespecificatie, de testmethode en het -onderhoudsinterval van de elektrode bevatten.
AC of MFDC: welke puntlasmachine is beter voor roestvrij staal?
Zowel AC- als MFDC-machines kunnen roestvrij staal lassen. De selectie hangt af van de complexiteit van de onderdelen, de vereiste consistentie, het productievolume en de automatiseringsvereisten.
AC-puntlasmachine
Een AC-puntlasapparaat kan geschikt zijn voor:
- Eenvoudige plaat-metaalverbindingen;
- Relatief brede procesvensters;
- Matige productievolumes;
- Toepassingen met minder veeleisende procesbewaking;
- Projecten waarbij de apparatuurkosten een primaire overweging zijn.
MFDC-puntlasmachine
Een MFDC-puntlasapparaat biedt snelle stroomregeling en bijna-DC-uitvoer. Het wordt vaak geselecteerd vanwege:
- Dunne roestvrijstalen componenten;
- Productie in grote- volumes;
- Meerdere-lagen of ongelijkmatige stapeling-;
- Toepassingen die minder spatten vereisen;
- Geautomatiseerde lasstations;
- Programma's die actuele monitoring en gegevensregistratie vereisen;
- Onderdelen met een relatief smal lasvenster.
MFDC-technologie elimineert niet de noodzaak van correct kracht-, gereedschap- en elektrode-onderhoud. Het belangrijkste voordeel is een nauwkeurigere en herhaalbare controle van de energielevering.
Lees meer over het assortiment puntlasmachines van HAIFEI en de speciale roestvrijstalen puntlasapparaten.
Veelgestelde vragen over puntlasmachines
Vraag: Is 304 roestvrij staal geschikt voor puntlassen?
A: Ja. 304 roestvrij staal wordt gewoonlijk verbonden door weerstandspuntlassen. Stroom, tijd, kracht en elektrodegeometrie moeten worden afgestemd op de plaatdikte en het verbindingsontwerp.
Vraag: Kan roestvrij staal 316 worden gepuntlast?
A: Ja. 316 en 316L roestvrij staal kunnen worden gepuntlast. Procestesten zijn nog steeds vereist omdat de materiaalconditie, oppervlakteafwerking en de stapeling van de platen-het lasvenster beïnvloeden.
Vraag: Moet roestvrij staal vóór het puntlassen worden gereinigd?
A: Het lasgebied moet vrij zijn van zware olie, oxide, polijstresten en andere verontreinigingen. De reinigingsmethode mag geen residu achterlaten of het plaatoppervlak aanzienlijk veranderen.
Vraag: Heeft roestvrij staal meer lasstroom nodig dan zacht staal?
Antwoord: Niet noodzakelijkerwijs. Roestvrij staal heeft een hogere elektrische weerstand en een lagere thermische geleidbaarheid, dus het kan voldoende warmte genereren met een andere stroom-en-tijdcombinatie. Het rechtstreeks kopiëren van een mild-staalschema wordt niet aanbevolen.
Vraag: Wat veroorzaakt spatten bij het puntlassen van roestvrij staal?
A: Veelvoorkomende oorzaken zijn onder meer overmatige stroomsterkte, overmatige lastijd, onvoldoende kracht, slechte pasvorm van onderdelen-, verkeerde uitlijning van de elektrode, versleten tips en oppervlakteverontreiniging.
Vraag: Hoe weet ik of een roestvrijstalen puntlas sterk genoeg is?
A: Gebruik een gedefinieerde destructieve of niet-destructieve test, zoals afpel-, beitel-, trek--schuif-, dwars--trek- of dwars--inspectie. Het uiterlijk van het oppervlak alleen is onvoldoende.
Moet het recht bevestigenRoestvrij staal puntlassenProces?
Stuur HAIFEI uw werkstuktekening, roestvrij staalkwaliteit, plaatdikte, vereiste lassterkte en productiedoel. Onze ingenieurs kunnen de verbinding beoordelen, proeflassen regelen en een geschikte machine- en gereedschapsconfiguratie aanbevelen.
Vraag een proeflastest voor roestvrij staal aan