


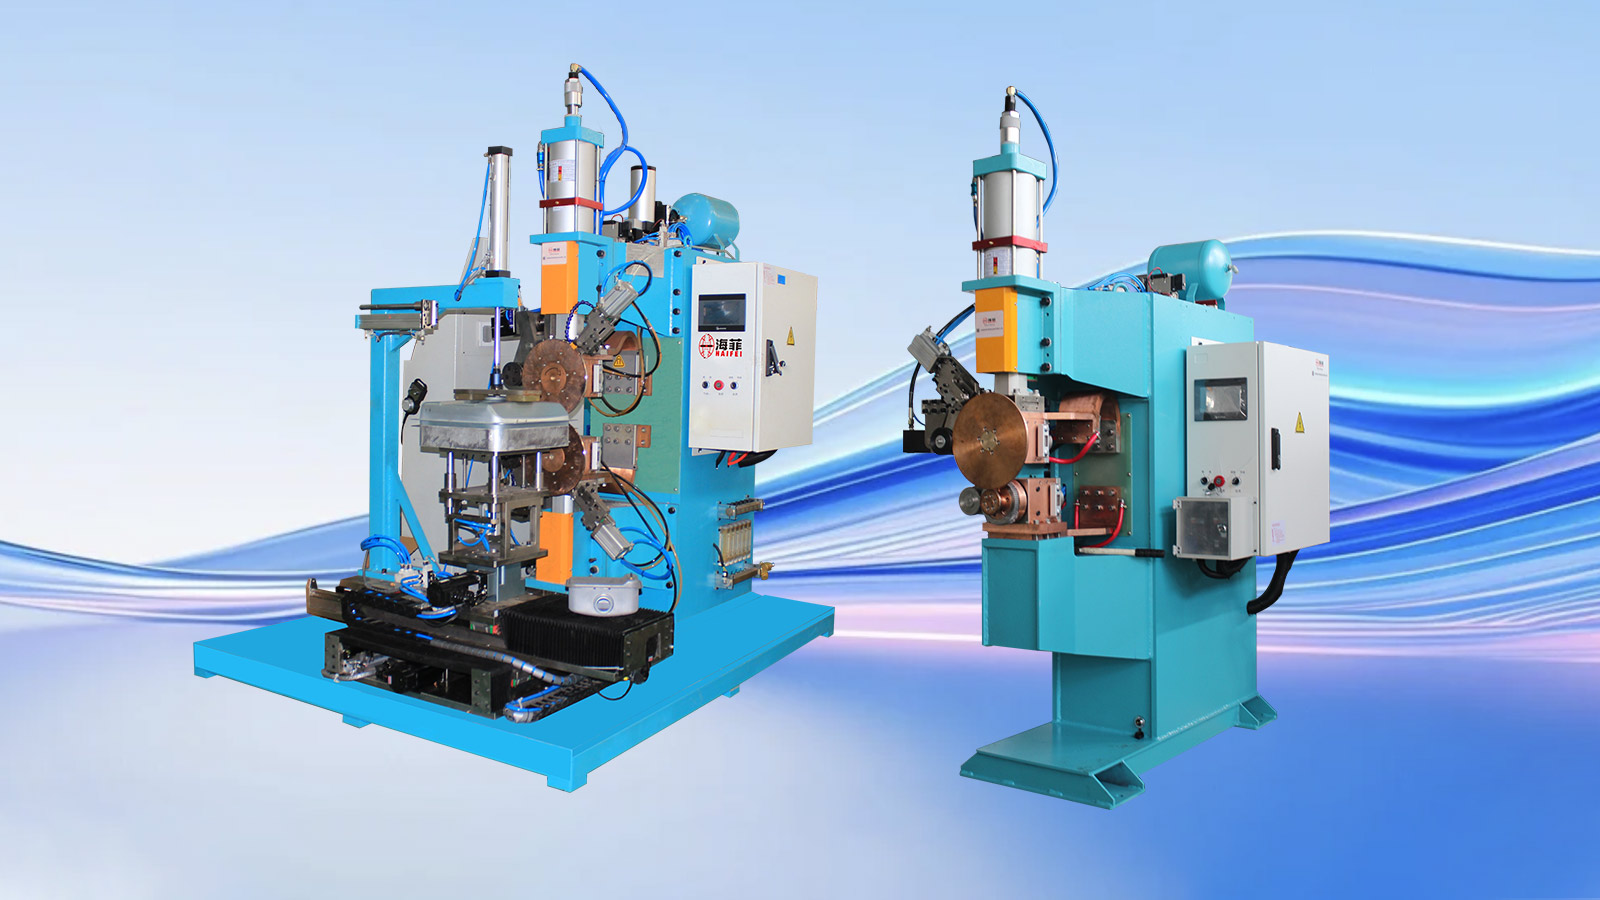
Haifei ontwikkelde deze oplossing voor het lassen van brandstoftanks voor motorfietsen voor een fabrikant die brandstoftanks met dunne-platen produceert voor verschillende motorfietsmodellen.
Bij het project werd gebruik gemaakt van een aangepast naadlassysteem, een profiel-bijpassend positioneringshulpmiddel en programmeerbare procesbesturing. De oplossing is ontwikkeld om ongelijkmatige uitlijning van de schaal, onderbroken naden, overmatige vervorming door hitte en variatie tussen productiebatches aan te pakken.
Omdat de afmetingen van de brandstoftank, de plaatdikte en de verbindingsprofielen variëren, moeten de uiteindelijke lasmachine, gereedschaps- en procesinstellingen worden bevestigd aan de hand van de tekeningen van de klant en voorbeeld-lastests.
Stuur uw brandstoftanktekening
Projecten in één oogopslag
|
Projectitem |
Details |
| Industrie | Productie van motorfietsonderdelen |
| Werkstuk | Brandstoftank voor motorfietsen |
| Hoofdstructuur | Dun gevormde stalen schalen met gebogen profielen |
| Belangrijkste lasproces | Continu naadlassen |
| Hoofdverbinding | Verbinding tussen de bovenste en onderste tankschalen |
| Apparatuur | Op maat gemaakte lasmachine voor brandstoftanks voor motorfietsen |
| Gereedschap | Profiel-bijpassende positionering en ondersteunend armatuur |
| Procesbeheersing | Programmeerbare lasstroom, druk, lastijd en houdvolgorde |
| Belangrijkste kwaliteitsproblemen | Continuïteit van de naad, risico op lekkage, vervorming en uitlijning van de schaal |
| Verificatie | Lasmonsters, visuele en dimensionale inspectie, gevolgd door de door de klant-gespecificeerde lektest |
Waar wordt deze oplossing voor het lassen van motorfietsbrandstoftanks voor gebruikt?
De oplossing wordt gebruikt om de gevormde bovenste en onderste schalen van een motorfietsbrandstoftank met elkaar te verbinden.
Deze schalen hebben normaal gesproken dunne wanden, gebogen oppervlakken en een onregelmatige omtreksverbinding. Het lasproces moet een continue verbinding creëren en tegelijkertijd de vervorming van het tanklichaam beperken.
De hoofdschaalverbinding wordt voltooid door middel van naadlassen. Roterende elektrodewielen oefenen druk en lasstroom uit terwijl ze de verbinding volgen, waardoor een reeks overlappende lasklompjes ontstaat. Deze overlappende lassen vormen de doorlopende naad die nodig is voor een afgedichte tankconstructie.
Voor montagebeugels, verstevigingsdelen, vulverbindingen en andere hulpcomponenten kunnen verschillende lasmethoden nodig zijn. Haifei evalueert elke laspositie in plaats van één proces op de hele tank toe te passen.
Achtergrond van de klant
De klant produceert brandstoftanks voor motorfietsen voor verschillende motorfietsmodellen.
Het assortiment omvat tanks met verschillende capaciteiten, gebogen profielen en plaatconfiguraties. Dit maakte het lastig om voor elk product één vast armatuur en één set lasparameters te gebruiken.
De klant had een productieoplossing nodig die de laswarmte en -druk consistenter kon beheersen, de positionering van het werkstuk kon verbeteren en de procesinstellingen voor nabestellingen kon behouden.
Welke problemen had de klant met het vorige proces?
Overmatige vervorming van dunne tankschalen
Dun gevormde schalen zijn gevoelig voor warmteaccumulatie. Een ongelijkmatige of overmatige warmte-inbreng kan uitpuilen, plaatselijk instorten, optillen van de randen of algehele kromtrekken veroorzaken.
Vervorming heeft niet alleen invloed op het uiterlijk. Het kan ook de daaropvolgende montage belemmeren en een ongelijkmatig contact langs de verbinding veroorzaken.
01
Inconsistente shell-positionering
De vorige laad- en klemmethode was sterk afhankelijk van de operator.
Wanneer de bovenste en onderste schaal niet tegen dezelfde referentiepunten werden geplaatst, veranderden de voegopening en de overlap. Dit resulteerde in variaties in naadbreedte, laspositie en lokale warmte-inbreng.
02
Discontinue of onvolledige lassen
Onstabiele beweging en inconsistent contact tussen de twee schalen kunnen onvolledige versmelting, kleine poriën of onderbroken secties veroorzaken.
Een las die van buitenaf acceptabel lijkt, kan toch een klein lekpad bevatten. Om deze reden kan visuele inspectie de door de klant gespecificeerde afdichtingstest niet vervangen.
03
Onstabiele lasenergie en druk
Variaties in lasstroom, elektrodedruk of voortbewegingssnelheid beïnvloedden de penetratie en naadvorming.
Te weinig energie kan een onvolledig gewricht achterlaten. Overmatige energie kan brandwonden aan het oppervlak, inkepingen of vervorming van de dunne plaat veroorzaken.
04
Geen herbruikbare procesregistraties
Het vorige proces bood geen geschikte methode voor het opslaan en oproepen van lasinstellingen.
Operators moesten het proces opnieuw aanpassen bij het wisselen van producten of het terugkeren naar een vorig tankmodel, waardoor de insteltijd en de afhankelijkheid van individuele ervaring toenamen.
05
Wat had de klant nodig?
De klant vroeg om een lasoplossing die:
- Controle van de warmte-inbreng voor dun gevormde tankschalen
- Verminder uitpuilen, kromtrekken en lokale oppervlakteschade
- Zorg voor een consistentere voegopening vóór het lassen
- Creëer een doorlopende naad rond het gewenste pad
- Coördineer de lasstroom, elektrodedruk en voortbewegingssnelheid
- Verminder variatie veroorzaakt door handmatige positionering
- Bewaar procesinstellingen voor verschillende brandstoftankmodellen
- Ondersteuning van productieregistraties en procestraceerbaarheid
- Aan te passen aan tanks met verschillende capaciteiten, profielen en plaatdiktes
- Sta toe dat gelaste tanks worden gecontroleerd met behulp van de overeengekomen lektestmethode-
Dit waren projectvereisten. De definitieve acceptatiecriteria moesten worden gedefinieerd op basis van de tekeningen van de klant, de productstandaard en de testprocedure.
Waarom werd naadlassen geselecteerd voor de hoofdtankbehuizing?
De bovenste en onderste schaal vereisen een doorlopende verbinding. Individuele puntlassen kunnen niet hetzelfde continue afdichtingspad rond het tanklichaam bieden.
Een naadlasmachine maakt gebruik van roterende elektrodewielen om stroom en druk langs de verbinding uit te oefenen. Door de lasklompjes op de juiste manier te overlappen, ontstaat een doorlopende naad.
Bij brandstoftanks voor motorfietsen moet het proces vier factoren in evenwicht brengen:
| Procesfactor | Indien onvoldoende | Indien overmatig of onstabiel |
| Lasstroom | Onvolledige versmelting of zwakke naadvorming | Oververhitting, schade aan het oppervlak of doorbranden- |
| Elektrode druk | Slecht elektrisch contact en onregelmatige lasnaden | Diepe inkeping of lokale vervorming |
| Lassnelheid | Overmatige hitte op individuele posities | Onvoldoende warmte en onderbroken lassen |
| Wacht- en koelvolgorde | Gezamenlijke beweging vóór stabilisatie | Onnodige cyclusverlenging of overmatige klemming |
Deze waarden kunnen niet alleen uit een algemene machinecatalogus worden geselecteerd. Ze moeten worden ontwikkeld met gebruikmaking van het daadwerkelijke materiaal, de dikte, het schaalprofiel en de vereiste afdichtingsnorm.
Haifei's aangepaste lasoplossing
1. Lasproeven met verschillende brandstoftankmonsters
Haifei voerde lasproeven uit op brandstoftanks van motorfietsen met verschillende capaciteiten, gebogen profielen en plaatdiktes.
De proeven werden gebruikt om het volgende te evalueren:
- Lasstroombereik-
- Elektrode druk
- Lassnelheid
- Energieke tijd
- Wacht- en koelvolgorde
- Shell-contactconditie
- Zichtbare hitte-invloed
- Continuïteit van het lassen
- Ondersteuningsvereisten voor armatuur
Het doel was om een werkbaar procesvenster vast te stellen voordat de apparatuur en gereedschappen werden voltooid.
2. Gecontroleerd naadlassysteem
De geselecteerde lasapparatuur zorgt voor een gecoördineerde controle van de lasenergie, de elektrodedruk en de beweging van het werkstuk.
Stabiele controle is vooral belangrijk bij een dunne brandstoftankomhulling, omdat veranderingen in één parameter de andere beïnvloeden. Het verhogen van de lassnelheid zonder de stroom aan te passen kan bijvoorbeeld de warmte-inbreng bij de verbinding verminderen. Het verhogen van de stroom zonder de snelheid te regelen kan de vervorming vergroten.
Het uiteindelijke lasprogramma wordt daarom opgesteld als een complete parameterset en niet als een geïsoleerde stroomwaarde.
3. Profiel-Bijpassende positioneringsarmatuur
Haifei ontwierp een speciale armatuur volgens het brandstoftankprofiel.
Het armatuur zorgt voor herhaalbare lokalisatiepunten voor de bovenste en onderste schaal en ondersteunt de gebogen oppervlakken tijdens het lassen. Het helpt ook het gezamenlijke contact te behouden en de klemkracht rond het tanklichaam te verdelen.
Bij het armatuurontwerp wordt rekening gehouden met:
- Vorm en inhoud van de brandstoftank
- Locatie van de omtreknaad
- Referenties van de bovenste en onderste schaal
- Gezamenlijke opening en overlap
- Gebieden die gevoelig zijn voor klemdruk
- Laad- en losrichting
- Vereisten voor productomschakeling
Als er meerdere tankmodellen bij betrokken zijn, kunnen vervangbare of snel-wisselbare armatuurcomponenten worden geëvalueerd.
4. Automatische positionering en continu lassen
Nadat de tank is geladen en gepositioneerd, houdt het armatuur de schalen tegen de gedefinieerde referenties.
De machine volgt dan de aangegeven lasvolgorde. Gecontroleerde beweging helpt de variatie veroorzaakt door handmatige geleiding te verminderen en houdt de lassnelheid gecoördineerd met de stroom en de elektrodedruk.
Het exacte automatiseringsniveau kan worden aangepast aan de gewenste output van de klant, de beschikbare operators en het aantal productmodellen.
5. Programmeerbare procesinstellingen
Er kunnen lasprogramma's worden opgeslagen voor verschillende brandstoftankspecificaties.
Hierdoor kunnen goedgekeurde parametersets worden opgeroepen bij het wisselen van modellen of het herhalen van een bestelling. Toegangscontrole en registratie van productie-gegevens kunnen ook worden geëvalueerd wanneer de klant procestraceerbaarheid vereist.
Opgeslagen recepten verminderen herhaalde handmatige aanpassingen, maar de operator moet nog steeds het juiste programma en de juiste bevestiging voor het geladen product selecteren.
Hoe heeft de oplossing de oorspronkelijke problemen aangepakt?
|
Oorspronkelijk productieprobleem |
Haifei-configuratie |
Praktische functie |
| Ongelijke positionering van de bovenste en onderste schaal | Profiel-overeenkomend met lokalisatiearmatuur | Stelt herhaalbare laadreferenties vast |
| Variabele voegopening | Speciale klem- en ondersteunende structuur | Zorgt voor nauwer en consistenter shell-contact |
| Overmatige hittevervorming | Gecoördineerde stroom-, druk- en snelheidsregeling | Beperkt onnodige warmteophoping |
| Discontinue of ongelijkmatige naad | Gecontroleerde continue lasbeweging | Zorgt voor een herhaalbaar laspad |
| Afhankelijkheid van handmatige begeleiding | Geautomatiseerde lasvolgorde | Vermindert operator-gerelateerde bewegingsvariatie |
| Herhaalde configuratie tijdens modelwijzigingen | Opgeslagen lasprogramma's | Hiermee kunnen goedgekeurde instellingen worden opgeroepen |
| Gebrek aan productiegegevens | Optionele functies voor gegevensopslag en traceerbaarheid | Ondersteunt procesbeoordeling en productiebeheer |
Het werkelijke niveau van verbetering moet worden geverifieerd aan de hand van de acceptatiecriteria van de klant. Er mag geen algemeen percentage worden toegepast op elk brandstoftankontwerp.
Welke lasprocessen worden gebruikt op een complete motorfietsbrandstoftank?
Niet elk onderdeel van de brandstoftank van een motorfiets mag met hetzelfde proces worden gelast.
Brandstoftankgebied |
Typisch proces |
Hoofddoel |
| Bovenste en onderste hoofdschalen | Naad lassen | Vorm een doorlopende, afgedichte verbinding |
| Montagebeugels | Weerstandspuntlassen | Bevestig structurele componenten efficiënt |
| Verstevigingsonderdelen | Punt- of projectielassen | Zorg voor lokale structurele steun |
| Vulaansluiting of onregelmatige posities | MIG-lassen of een ander geëvalueerd proces | Bereik verbindingen die niet geschikt zijn voor elektrodewielen |
| Voltooide tank | Lekkage testen | Controleer de afdichtingsprestaties na het lassen |
De daadwerkelijke procescombinatie is afhankelijk van de gezamenlijke toegang, het materiaal, de dikte en het productontwerp.
Lasmachine of complete productielijn?
Kies de reikwijdte op basis van de huidige staat van uw fabriek.
Kies een oplossing voor het lassen van brandstoftanks als:
Stempelapparatuur is al beschikbaar
Boven- en onderschalen zijn al gevormd
Het huidige probleem is vooral de laskwaliteit of -opbrengst
Alleen de lasinrichting en de machine moeten worden geüpgraded
Bestaande polijst-, coating- en testprocessen kunnen in gebruik blijven
Kies een complete productielijn voor brandstoftanks als:
Er wordt een nieuwe productiefaciliteit voor brandstoftanks gebouwd
Er zijn ook stans- en hydraulische vormapparatuur vereist
Er moeten meerdere lasprocessen worden geïntegreerd
Polijsten, coaten en lektesten moeten worden gepland
De klant heeft hulp nodig bij het volledige fabrieksproces
Haifei kan een individuele naadlasmachine voor brandstoftanks leveren of een groter productie-lijnproject evalueren.

Waarom samenwerken met Haifei aan een lasproject voor brandstoftanks?
Procesevaluatie vóór voltooiing van de machine
De machineselectie is gebaseerd op tekeningen, monsters en lasproeven en niet alleen op de naam van de brandstoftank.
01
Apparatuur en armatuur samen ontwikkeld
Voor tanks met gebogen dunne- platen is de ondersteuning van de opspaninrichting onderdeel van het lasproces. Machine en opspaninrichting worden daarom als één systeem beoordeeld.
02
Configuratie gebaseerd op daadwerkelijke productie
Het automatiseringsniveau wordt geselecteerd op basis van output, productvariëteit, betrokkenheid van de operator en beschikbare fabrieksruimte.
03
Voorbeeldtests vóór-levering
Overeengekomen monsters kunnen worden gebruikt voor procesontwikkeling en pre-acceptatie vóór verzending.
04
Ondersteuning voor individuele machines en productielijnen
Klanten kunnen beginnen met een lasmachineproject-of een bredere oplossing aanvragen die betrekking heeft op vormen, lassen, afwerken, inspectie en montage.
05
Neem contact op met onze ingenieurs
Veelgestelde vragen

01.Wat is de beste lasmethode voor de brandstoftank van een motorfiets?
02.Kan één machine verschillende brandstoftankmodellen voor motorfietsen lassen?
03.Hoe vermindert Haifei de vervorming van de brandstoftank tijdens het lassen?
04.Kan naadlassen alleen garanderen dat een brandstoftank niet lekt?
05.Kan Haifei onze brandstoftankmonsters testen voordat we bestellen?
06.Kan Haifei de complete productielijn voor brandstoftanks leveren?