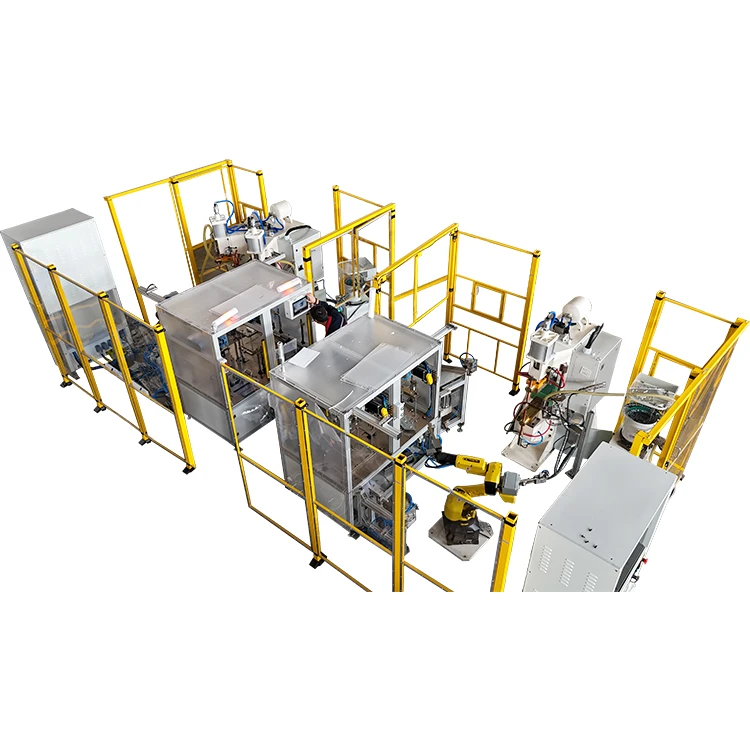
Op het gebied van de moderne industriële productie,middenfrequente puntlasmachineszijn dankzij hun efficiënte en nauwkeurige lasprestaties kernapparatuur geworden in industrieën zoals de automobielindustrie, de productie van huishoudelijke apparaten en de metaalverwerking. Veel operators hebben echter nog steeds vragen over de manier waarop middenfrequente puntlasmachines werken, vooral met betrekking tot hun huidige variatiepatroon,-specifiek, tijdens welke fase van het lasproces de stroom piekt. Dit probleem heeft niet alleen betrekking op de laskwaliteit, maar heeft ook rechtstreeks invloed op het energieverbruik en de levensduur van de apparatuur. Dit artikel biedt een diepgaande analyse- van het huidige variatiepatroon bij middenfrequente puntlasmachines, vanuit zowel technische principes als praktische bedieningsperspectieven.
I. Werkingsprincipe en huidige kenmerken van middenfrequente puntlasapparaten
- Middenfrequente puntlasmachines maken gebruik van middenfrequente invertertechnologie om wisselstroom (50/60 Hz) om te zetten in middenfrequent gelijkstroom (doorgaans 1 kHz-4 kHz), dat vervolgens wordt getransformeerd om hoge stroom uit te voeren. Vergeleken met traditionele AC-lasapparaten is hun stroomopbrengst stabieler, is de responssnelheid sneller en maken ze een nauwkeurige controle van de lasenergie mogelijk.
- In dit proces wordt de huidige verandering in amiddenfrequentie puntlasapparaatis niet gelijkmatig verdeeld, maar wordt dynamisch aangepast aan de lasfase. Het kernproces kan in drie fasen worden verdeeld:
- Knijpfase:De elektroden maken contact met de werkstukken en oefenen druk uit om gaten te elimineren. De stroom is in dit stadium erg klein of zelfs nul.
- Lasstadium:De elektroden worden bekrachtigd en de stroom stijgt snel naar de ingestelde waarde om metaalfusie te bereiken.
- Houd fase vast:De stroom wordt afgesloten, maar de druk wordt gehandhaafd om ervoor te zorgen dat de lasklomp stolt.
- Belangrijkste conclusie:De stroom piekt tijdens delas fase, en de duur is extreem kort (doorgaans enkele milliseconden tot een paar honderd milliseconden). Deze onmiddellijke hoge stroom is de kernvoorwaarde voor het vormen van een lasklompje van hoge-kwaliteit.
II. Vormingsmechanisme en beïnvloedende factoren van piekstroom
- Tijdens de werking van eenmiddenfrequentie puntlasapparaat, het optreden van piekstroom hangt nauw samen met de volgende factoren:
Materiaaleigenschappen en lasvereisten
- Metaalweerstand:Materialen met een hoge soortelijke weerstand (bijvoorbeeld roestvrij staal) genereren meer warmte onder dezelfde stroom, waardoor mogelijk een kortere piekstroomduur nodig is om oververhitting te voorkomen.
- Bladdikte:Dikkere werkstukken vereisen een hogere stroom om de metaallagen te penetreren. Voor het lassen van staalplaat van 2 mm kan bijvoorbeeld een piekstroom van meer dan 10 kA nodig zijn, terwijl voor het lassen van dunne platen slechts 2 kA-5 kA nodig is.
Apparatuurparameterinstellingen
- Vooraf ingestelde stroom en tijd:Operators moeten de piekstroom en de duur ervan instellen op basis van de procesvereisten. Bij het lassen van autocarrosserieën kan de piekstroom bijvoorbeeld worden ingesteld op 8 kA met een duur van 20 ms.
- Elektrodekracht:Onvoldoende kracht verhoogt de contactweerstand, waardoor een hogere stroom nodig is voor compensatie; overmatige kracht kan het werkstuk verpletteren, waardoor een lagere stroom nodig is.
- Dynamische responskenmerken
De inverter van een middenfrequentiepuntlasapparaat kan binnen 1 ms reageren op stroomveranderingen, waardoor tijdens de lasfase een snelle stijging naar de vooraf ingestelde piek wordt gegarandeerd. Deze onmiddellijke hoge stroom concentreert de energie om het metaal te smelten, terwijl de door hitte-beïnvloede zone wordt verkleind en vervorming van het werkstuk wordt voorkomen.
III. Operationele suggesties voor het optimaliseren van piekstroom
Om de prestaties van eenmiddenfrequentie puntlasapparaatmoeten exploitanten aandacht besteden aan de volgende praktische punten:
Nauwkeurige afstemming van procesparameters
- Bepaal door middel van testen de huidige-tijdcurve voor verschillende materialen. Het lassen van aluminium vereist bijvoorbeeld een modus van "hoge stroom, korte tijd", terwijl gegalvaniseerde staalplaten een langere knijptijd nodig hebben om oppervlakteoxidatie te verminderen.
- Gebruik systemen voor het monitoren van de laskwaliteit (bijvoorbeeld dynamische weerstandsdetectie) om realtime feedback te geven over de vraag of de piekstroom aan de normen voldoet.
Conditie van de controle-elektrode
- Maak de elektrodepunten regelmatig schoon om verhoogde contactweerstand door oxidelagen of verontreinigingen te voorkomen, wat zou kunnen leiden tot abnormale stijgingen van de stroomvraag.
- Gebruik water-gekoelde elektrodeontwerpen om te voorkomen dat het elektrodemateriaal zacht wordt bij hoge temperaturen, wat de drukstabiliteit beïnvloedt.
Onderhoud en kalibratie van apparatuur
- Inspecteer maandelijks de isolatieprestaties van invertermodules en transformatoren om de nauwkeurigheid van de stroomuitvoer te garanderen.
- Kalibreer stroomsensoren om afwijkingen van de werkelijke piek ten opzichte van de ingestelde waarde als gevolg van meetfouten te voorkomen.
IV. Risico's en tegenmaatregelen voor abnormale piekstroom
Als de piekstroom van amiddenfrequentie puntlasapparaat ongecontroleerd wordt, kan dit de volgende problemen veroorzaken:
- Overbranden van laswerk:Overmatige stroom of een te lange duur veroorzaakt overmatig smelten van metaal, wat leidt tot holtes of scheuren.
- Slijtage van uitrusting:Voortdurende overbelasting verkort de levensduur van de omvormer en verhoogt de onderhoudskosten.
- Energieverspilling:Onnodige piekstroom verhoogt de elektriciteitskosten, wat een aanzienlijke impact heeft op de grootschalige productie-.
Oplossingen:
- Introduceer adaptieve besturingsalgoritmen om de stroom dynamisch aan te passen op basis van de werkstukomstandigheden.
- Stel alarmfuncties voor de stroomdrempel in om abnormale lasprocessen onmiddellijk te onderbreken.
Conclusie
De piekstroom van een middenfrequente puntlasmachine concentreert zich in de lasfase, en de omvang en duur ervan bepalen rechtstreeks de laskwaliteit. Door wetenschappelijk parameters vast te stellen en apparatuur strikt te onderhouden, kunnen bedrijven niet alleen de productopbrengst verbeteren, maar ook het energieverbruik en de kosten verlagen. Met de ontwikkeling van intelligente besturingstechnologie wordt toekomstige huidige besturing inmiddenfrequente puntlasmachineszal nauwkeuriger worden, waardoor de productie verder wordt bevorderd in de richting van grotere efficiëntie en duurzaamheid.