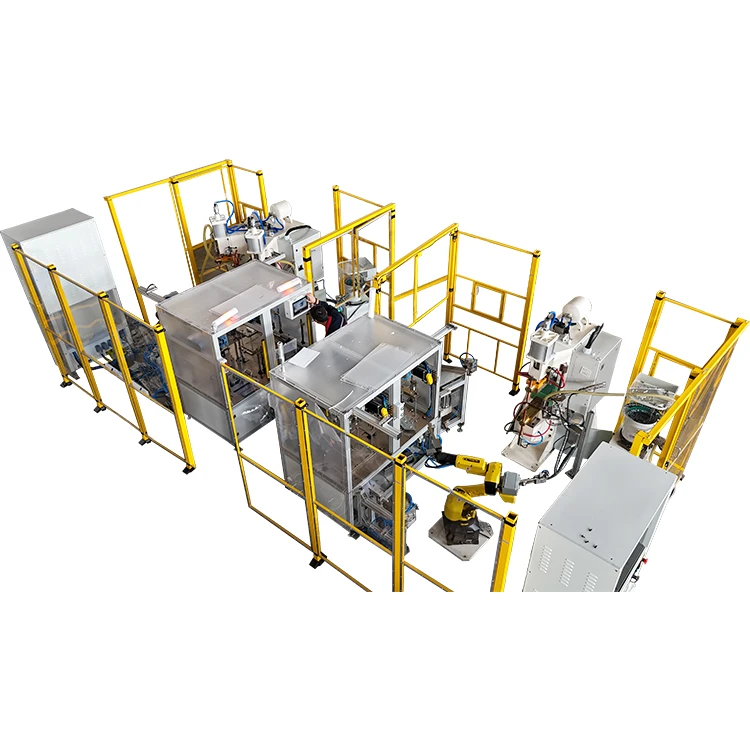
In de moderne automobielindustrie, lucht- en ruimtevaartindustrie en elektronica-industrie wordt puntlassen (Weerstandspuntlassen, RSW) is een cruciale technologie geworden voor het verbinden van metalen vanwege de efficiëntie en betrouwbaarheid ervan.
Wanneer een puntlasser echter te maken krijgt met materiaalcombinaties met ongelijke diktes, escaleren de technische uitdagingen. Ervoor zorgen dat de dunne plaat niet doorbrandt terwijl de dikke plaat voldoende versmelting bereikt, is de sleutel tot het evalueren van de kwaliteit van het puntlasproces.


In dit artikel worden de vijf belangrijkste technische problemen die men tegenkomt bij het puntlassen van materialen van ongelijke dikte diepgaand geanalyseerd en wordt geïntroduceerd hoe moderne puntlasmachines lassen van hoge- kwaliteit bereiken door middel van geavanceerde processen en parametercontrole.
1. Onevenwichtigheid in de warmteverdeling en het ‘rangeereffect’: de belangrijkste uitdaging voor de laskwaliteit
De fundamentele uitdaging bij het lassen van materialen met ongelijke dikte ligt in de ernstige onbalans van de warmteverdeling.
Kernprobleem: warmteconcentratie en rangeereffect
Volgens de wet van Joule ($Q=I^2Rt$) is de laswarmte recht evenredig met het kwadraat van de stroom, weerstand en tijd. Bij ongelijke diktecombinaties:
- 1. Warmteconcentratie: de dunnere plaat heeft een relatief lagere weerstand, maar vanwege de kleinere warmtecapaciteit hoopt de warmte zich gemakkelijker op, waardoor snel het smeltpunt wordt bereikt, wat kan leiden tot doorbranden- of ernstige indeukingen.
- 2. Rangeereffect: wanneer meerdere punten worden gelast of er een overlap is aan de rand van het werkstuk, zal de stroom de weg van de minste weerstand kiezen. In materialen met een ongelijke dikte kan de stroom het beoogde lasgebied omzeilen en door reeds gevormde lassen of goed in contact gebrachte gebieden gaan, wat resulteert in onvoldoende stroom in de eigenlijke laszone, wat leidt tot een ontoereikende nuggetgrootte of onvoldoende smelting.
Moderne oplossingen: multi-puls- en hellingsregeling
Moderne puntlasmachines gaan deze uitdaging aan door nauwkeurige stroomregeling:
- 1.Multi-pulslassen: het lasproces is verdeeld in meerdere fasen, zoals voorverwarmen, smelten en smeden. Deze techniek gebruikt een kleinere stroompuls voor het voorverwarmen, gevolgd door een grotere stroompuls voor het smelten, en tenslotte een kleine temperstroom voor de koeling. Hierdoor wordt de warmteaccumulatie in de dunne plaat en de warmtepenetratie in de dikke plaat effectief in evenwicht gebracht.
- 2. Stroomhellingcontrole: In plaats van de maximale stroom onmiddellijk toe te passen, wordt de stroom geleidelijk verhoogd (upslope) en verlaagd (downslope) gedurende een ingestelde tijd. Dit vermindert effectief spatten en zorgt voor een langere warmtepenetratietijd voor het dikkere materiaal, waardoor een uniformer temperatuurveld wordt bereikt.
2. Nuggetverschuiving en structurele integriteit: het risico van asymmetrische kracht
De lasklomp is de kern van de sterkte van de puntlasverbinding. Bij materialen met een ongelijke dikte heeft de vorming van klompjes de neiging de dunnere materiaalzijde te bevoordelen, wat resulteert in asymmetrische verbindingssterkte.
Kernprobleem: nuggetgrootte en controle van de penetratiesnelheid
Een ideale nugget moet gelijkmatig over beide vellen worden verdeeld en een voldoende grootte bereiken. Industriestandaarden vereisen doorgaans dat de nuggetdiameter ($D$) in het bereik van $4\\sqrt{t}$ tot $5\\sqrt{t}$ ligt (waarbij $t$ de dikte van de dunnere plaat is, in millimeters).
Bij lassen met ongelijke dikte verschuift de nugget naar de dunne plaat, omdat de dunne plaat gemakkelijker de smelttemperatuur bereikt, wat leidt tot:
- Overmatige penetratie van dunne platen: een penetratiegraad van meer dan 80% verzwakt de sterkte van de dunne plaat ernstig, wat mogelijk doorbranden- veroorzaakt.
- Onvoldoende penetratie van dikke platen: Een penetratiegraad van minder dan 20% duidt op een onvolledige versmelting, wat resulteert in een ondermaatse verbindingssterkte.
Moderne oplossingen: geoptimaliseerde druk en tijd
- Optimalisatie van de elektrodekracht: Het op de juiste manier verhogen van de elektrodekracht (druk) kan de stabiliteit van de contactweerstand verbeteren en helpen de stroom op het grensvlak te concentreren. Geoptimaliseerde druk controleert ook beter de vervorming van de dunne plaat.
- Nauwkeurige controle over de lastijd: Het verlengen van de lastijd helpt de smeltdiepte in de dikke plaat te vergroten, maar moet strikt worden gecontroleerd om te voorkomen dat de door hitte-geïnfecteerde zone (HAZ) uitzet en overmatige spatten ontstaat. Bij het lassen van staalplaten van 0,8 mm en 1,4 mm wordt bijvoorbeeld doorgaans een langere lastijd gebruikt om voldoende smeltdiepte in de plaat van 1,4 mm te garanderen.
3. Versnelde slijtage van elektroden en onderhoudskosten: de verborgen operationele lasten
Puntlaselektroden zijn verbruiksartikelen en hun slijtagesnelheid neemt aanzienlijk toe bij het lassen van materialen van ongelijke dikte.
Kernprobleem: hoge stress en niet--uniform thermisch fietsen
- Hoge stroomdichtheid: Om het gebrek aan warmte in de dikke plaat te compenseren, zijn vaak hogere lasstromen nodig, waardoor de elektrodepunt direct wordt blootgesteld aan hogere thermische belastingen en stroomdichtheid.
- Niet-uniforme thermische cycli: de warmteoverdrachtsnelheden van de dunne en dikke platen verschillen, waardoor niet-uniforme thermische cycli aan beide zijden van de elektrodetip ontstaan, waardoor de verzachting en oxidatie van het elektrodemateriaal wordt versneld.
Elektrodeslijtage leidt tot een groter contactoppervlak en een lagere stroomdichtheid, wat op zijn beurt de kwaliteit van de nugget beïnvloedt, waardoor een vicieuze cirkel ontstaat.
Moderne oplossingen: geavanceerde materialen en geautomatiseerd verband
- Upgrade van elektrodemateriaal: wijdverbreid gebruik van materialen met hoge{0}}sterkte en hoge- geleidbaarheid, zoals chroom-zirkoniumkoper (CuCrZr) om de slijtvastheid van de elektrode en de anti- verwekingstemperatuur te verbeteren.
- Geautomatiseerde elektrodedressing: De introductie van automatische elektrodedressers maakt het nauwkeurig trimmen van de elektrodepunt mogelijk op basis van ingestelde lasaantallen of kwaliteitscontroleresultaten. Dit garandeert de stabiliteit van het contactgebied van de elektrode, handhaaft een constante stroomdichtheid en verlaagt de bedrijfskosten op de lange- termijn aanzienlijk.
4. Complexe vereisten voor parameteroptimalisatie: de verschuiving van ervaring naar intelligentie
Voor materialen met een ongelijke dikte wordt de traditionele 'trial{0}}and-error'-methode voor parameteroptimalisatie inefficiënt en kostbaar.
Kernprobleem: multi-variabele koppeling en smal procesvenster
Bij puntlassen zijn drie kernparameters betrokken (stroom, tijd, druk), samen met meerdere variabelen, zoals de materiaaldikteverhouding en de oppervlakteconditie. Ongelijke dikte maakt de koppelingsrelatie tussen deze variabelen complexer, wat leidt tot een zeer smal procesvenster-het bereik van parameters die een acceptabele las opleveren.
| Parameter | Dunner materiaal (bijv. 0,8 mm) | Dikker materiaal (bijvoorbeeld 1,4 mm) | Ongelijke diktecombinatie (0,8 mm+1.4 mm) | Optimalisatiestrategie |
| Lasstroom | Lager | Hoger | Heeft evenwicht nodig, meestal iets hoger dan vereist voor de dunne plaat | Gebruik Multi-Pulse- of Hellingcontrole |
| Lassen tijd | Korter | Langer | Verlenging nodig om de penetratie van dikke platen te garanderen | Nauwkeurige controle tot op milliseconden |
| Elektrode kracht | Gematigd | Gematigd | Iets verhoogd om de contactweerstand te stabiliseren | Zorg voor een goed contact tussen de twee platen |
Zorg voor een goed contact tussen de twee platen
- Adaptieve besturingssystemen: moderne puntlasmachines zijn uitgerust met realtime bewakingssystemen die signalen zoals spanning, stroom en elektrodeverplaatsing tijdens het lasproces volgen. Algoritmen passen de lasstroom dynamisch aan om ervoor te zorgen dat de vooraf ingestelde energie-input voor elke las wordt bereikt, waardoor kleine fluctuaties in materiaaldikte of oppervlakteconditie worden overwonnen.
- Parameterdatabase: Door een materiaal{0}}specifieke, gevalideerde, gestandaardiseerde parameterdatabase op te zetten voor algemene diktecombinaties (bijv. 1,0 mm+2.0mm) kunnen operators direct instellingen oproepen, waardoor het optimalisatieproces wordt verschoven van- afstemming ter plaatse naar gegevensbeheer.
5. Verhoogd risico op lasvervorming: de uitdaging van thermische en restspanning
Een niet-uniforme thermische spanningsverdeling is de belangrijkste oorzaak van vervorming van het werkstuk (kromtrekken).
Kernprobleem: lokale oververhitting en stressconcentratie
Bij lassen met ongelijke dikte is de lokale oververhitting in het gebied van de dunne plaat ernstiger en is de afkoelsnelheid ook sneller, wat leidt tot:
- Niet-Uniforme thermische spanning: Snelle afkoeling genereert grotere krimpspanning in het dunne plaatgebied.
- Restspanningsconcentratie: Deze niet-uniforme krimpspanning concentreert de restspanning rond de lasplek. Wanneer de spanning de vloeigrens van het materiaal overschrijdt, veroorzaakt dit macroscopische vervorming van het werkstuk.
Moderne oplossingen: lasvolgorde en armatuurontwerp
- Geoptimaliseerde lasvolgorde: Door gebruik te maken van een verspringend laspatroon of overslaan van lassen wordt de continue verwarming van aangrenzende plekken voorkomen, waardoor het werkstuk voldoende tijd krijgt om de warmte af te voeren. Door prioriteit te geven aan het lassen van dikkere of structureel stabiele delen, kunt u de algehele vervorming onder controle houden.
- Precisie-opspanningen en lokalisatie: gebruik van hoge{0}} stijfheid en hoge- precisie-opspanningen om het werkstuk betrouwbaar te lokaliseren en vast te zetten. Armaturen moeten goede warmteafvoerende eigenschappen hebben om te helpen bij het beheersen van de warmtediffusie, waardoor verplaatsing en vervorming tijdens het lasproces tot een minimum worden beperkt.
Conclusie: van uitdaging naar betrouwbare verbinding
De kern van puntlasmaterialen met ongelijke diktes ligt in het balanceren van de warmteverdeling en het bereiken van nauwkeurige procescontrole.
Door de introductie van multi-pulslassen, adaptieve stroomregeling, geautomatiseerde elektrodedressing en gestandaardiseerde parameterdatabases heeft de moderne puntlastechnologie deze uitdagingen effectief aangepakt.
Door middel van wetenschappelijk procesbeheer en geavanceerde apparatuurconfiguratie kunnen fabrikanten niet alleen de laskwaliteit en de betrouwbaarheid van verbindingen aanzienlijk verbeteren, maar ook de bedrijfskosten op de lange- termijn effectief verlagen, waardoor efficiënte en stabiele verbindingen in complexe productiescenario's worden gegarandeerd.