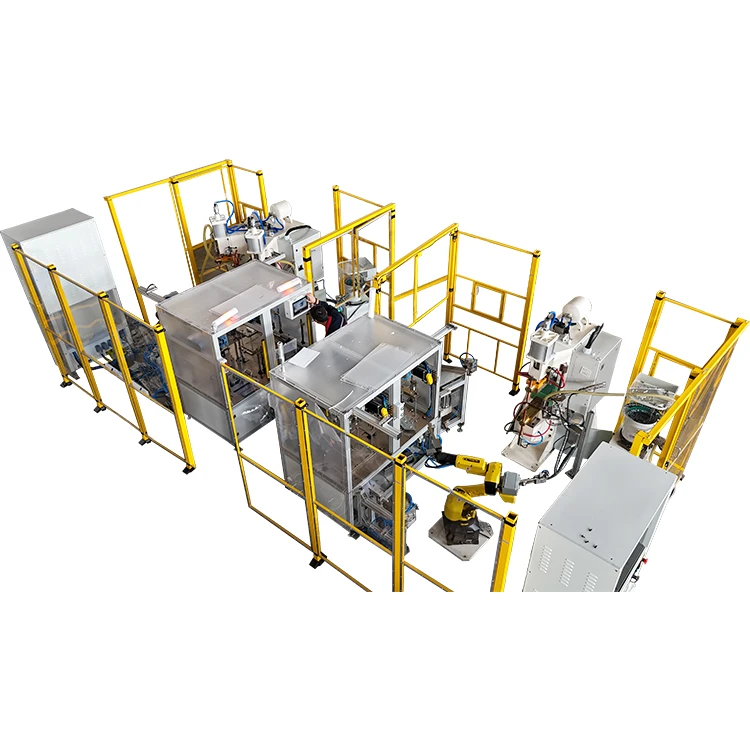
In de moderne productie is een midden-frequentieomvormer (MFDC)Puntlasmachineszijn een kernlasoplossing geworden in industrieën zoals de automobielsector, huishoudelijke apparaten en metalen kasten vanwege hun efficiëntie, precisie en brede toepasbaarheid.
Problemen zoals zwakke lasklompjes en onvoldoende lassterkte blijven echter vaak voorkomen. De hoofdoorzaken komen meestal voort uit meerdere overlappende factoren.
Dit artikel analyseert deze oorzaken diepgaand en geeft praktische verbetersuggesties.


🔧 Veelvoorkomende redenen achter zwakke lasklompjes
1. Onjuiste lasparameterinstellingen
De drie essentiële lasparameters-stroom, tijd (lassen/houden/koelen) en elektrodekracht-moeten nauwkeurig worden aangepast op basis van het materiaaltype en de plaatdikte.
- Als de stroom te laag is → kan de lasklomp zich niet goed vormen.
- Als de stroom te hoog is, of de lastijd te kort/lang → doorbranden-, kan er sprake zijn van overmatige spatten of oververhitting.
Bestaande technische referenties wijzen erop dat onjuiste parameters een belangrijke oorzaak zijn van onvolledige fusie of onvoldoende penetratie.
Voor verschillende materialen (koolstofstaal, roestvrij staal, aluminiumlegeringen, enz.) en verschillende diktecombinaties zijn proeflassen plus trek-/afschuiftesten vereist om de optimale parameters te bepalen.
2. Slechte staat van de elektrode: slijtage, vervuiling, vervorming, slecht contact
Tijdens langdurig gebruik-hebben elektroden last van slijtage, oxidatie, vervuiling of opbouw van het oppervlak door olie of lasresten. Deze problemen verminderen de stroomdichtheid en leiden tot een onstabiele laskwaliteit.
Als de elektrodepunt te scherp of plat/breed wordt, verandert het contactoppervlak, neemt de stroomdichtheid af en wordt de lasklomp zwakker.
Studies tonen aan dat een groter contactoppervlak van de elektrode → lagere stroomdichtheid → slechte smelt → verminderde lassterkte.
Daarom moeten de elektroden regelmatig worden aangekleed, schoongemaakt of vervangen, en moet hun geometrie (puntdiameter, uitlijning, symmetrie) behouden blijven.
Veel fabrikanten adviseren het gebruik van koperlegeringen/Cr-Zr-koperelektroden van hoge kwaliteit- voor een betere geleiding en thermische stabiliteit.
3. Onvoldoende voorbereiding van het werkstukoppervlak
Als het werkstukoppervlak olie, roest, oxidelagen of coatingresten bevat, vormt zich tijdens het lassen een laag met hoge{0}} weerstand, waardoor een goede warmteontwikkeling en metaalfusie wordt verhinderd.
Dit resulteert vaak in vals lassen.-Het oppervlak lijkt gelast, maar de interne versmelting is zwak of bestaat niet.
Grondig reinigen, ontvetten, ontroesten of slijpen is dus essentieel vóór het lassen.
Voor structurele componenten die een hoge lassterkte vereisen, worden -procesinspecties of controles van de oppervlaktereinheid aanbevolen.
4. Onjuiste elektrodedruk/slechte uitlijning/instabiele armaturen
Onvoldoende elektrodedruk leidt tot slecht contact en interne openingen tussen de platen, waardoor adequate warmteontwikkeling en metaalfusie worden voorkomen.
Als de elektroden niet goed zijn uitgelijnd of als de armaturen instabiel zijn, worden de druk- en stroomverdeling ongelijkmatig, waardoor excentrische lasklompjes of onvolledige versmelting ontstaan.
De oplossing is het garanderen van een stabiele klemming, een juiste uitlijning van de elektroden en regelmatige kalibratie van de armatuur om een uniforme druk te behouden.
5. Apparatuurstoringen, koelingsproblemen en instabiliteit van de stroomvoorziening
Als de MFDCpuntlasmachinelast heeft van problemen in het regelcircuit, de sensoren, het koelsysteem of de stroomvoorziening, zal de lasstabiliteit worden beïnvloed.
Voorbeelden:
- Een defect koelsysteem → oververhitting van de elektrode → versnelde slijtage of vervorming
- Stroomschommelingen, slechte aarding of elektrische interferentie → onstabiele lasstroom → zwakke lassterkte
De onderhoudsschema's van fabrikanten moeten worden gevolgd om koelsystemen regelmatig te inspecteren, een stabiele stroomvoorziening te garanderen en verouderde componenten te vervangen.
6. Materiaaleigenschappen komen niet overeen met lasparameters
Verschillende metalen-koolstofstaal, roestvrij staal, aluminium, enz. hebben verschillende elektrische en thermische eigenschappen.
Het gebruik van dezelfde parameters voor alle materialen resulteert vaak in:
- Eén materiaal is oververhit
- Een ander is niet gaar
Voor ongelijksoortige materialen of verschillende plaatdiktecombinaties zijn parameteroptimalisatie en sterktetesten essentieel.
7. Slecht lasprocesontwerp of onjuiste bediening
Soms ligt het probleem niet in de apparatuur, maar in het procesontwerp, de positionering van de armatuur, de lasvolgorde of de klemmethode.
Een onjuist structureel ontwerp van het werkstuk kan ook spanningsconcentratie, verkeerde uitlijning of onderbroken lassen veroorzaken.
Daarom is een goed ontwerp van armaturen, lasvolgordes en processtroom cruciaal.
📈 Waarom zwakke lasklompjes zo schadelijk zijn voor fabrikanten
• Productkwaliteit en betrouwbaarheid nemen af
Zwakke lassen verkorten de levensduur van het product, verminderen de structurele integriteit en vergroten het faalrisico.
• De kosten voor herbewerking en reparatie stijgen
Onvolledige versmelting of valse lassen vereisen herbewerking, waardoor de productiviteit afneemt en arbeid en materialen worden verspild.
• Beschadigd klantvertrouwen en merkreputatie
Vooral in de auto- en apparatenindustrie kunnen problemen met de laskwaliteit gevolgen hebben voor hele productiebatches.
• Verminderde productie-efficiëntie en levensduur van apparatuur
Onjuiste parameteraanpassingOnderhoud en slecht onderhoud versnellen de slijtage van de elektroden en verhogen de onderhoudskosten van de machine.
✅ Hoe u de MFDC-puntlaskwaliteit systematisch kunt verbeteren
1. Zet een gestandaardiseerde parameterdatabase op
Registreer en valideer parameters per materiaal, dikte en lastype, gecombineerd met trek-/afschuif-/duurzaamheidstesten.
2. Voer een strikte pre-lasvoorbereiding uit
Oppervlaktereiniging, ontvetten, roestverwijdering, armatuurkalibratie, elektrode-uitlijning, drukcontroles en elektrode-inspectie moeten allemaal worden inbegrepen.
3. Maak een onderhoudsprogramma
Regelmatige elektrodevervanging/vervanging, controles van het koelsysteem, monitoring van de stroomstabiliteit en kalibratie van het druk-/regelsysteem.
4. Verbeter het lasproces en het armatuurontwerp
Zorg voor een stabiele klemming, een rationele lasindeling en een geoptimaliseerde lasvolgorde.
5. Train operators grondig
Operators moeten de lasprincipes begrijpen en weten hoe ze parameters moeten aanpassen, lassen moeten inspecteren en routineonderhoud moeten uitvoeren.
6. Zorg voor een kwalitatieve feedbackloop
Voer destructieve tests uit (trek-, schuif-, vermoeiingstests), analyseer de resultaten en optimaliseer voortdurend de lasparameters en -processen.
Conclusie
Hoewel MFDC-omvormerpuntlasmachinesOmdat ze efficiënt en veelzijdig zijn, kunnen sterke lasklompjes niet uitsluitend vertrouwen op in de fabriek-ingestelde parameters. De laskwaliteit is het resultaat van de gecombineerde invloed van: parameterinstellingen, materiaaleigenschappen, oppervlakteconditie, elektrodeconditie, onderhoud van apparatuur, procesontwerp en kennis van de operator.
Om problemen met zwakke lasklompjes grondig te elimineren, moeten fabrikanten een compleet, systematisch raamwerk voor lasbeheer bouwen-van procesontwerp tot parameterinstelling, pre-lasvoorbereiding, lasuitvoering, onderhoud van de apparatuur, inspectie en feedback.
Alleen dan kunnen MFDC-puntlasmachines solide, stabiele en betrouwbare lasprestaties leveren, waardoor de productkwaliteit wordt verbeterd, de kosten worden verlaagd en de algehele concurrentiepositie wordt verbeterd.