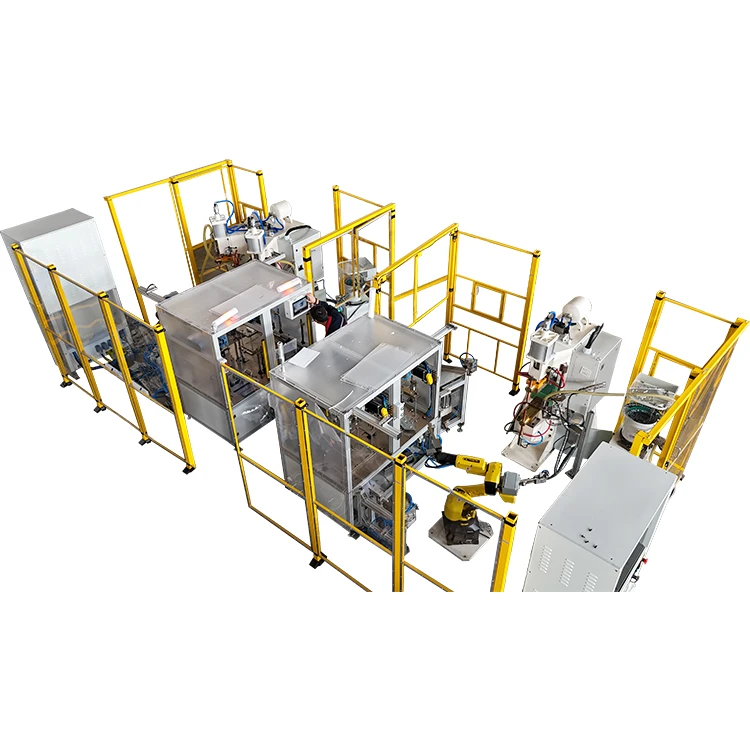
In het huidige tijdperk waarin productie hoge kwaliteit en hoge efficiëntie vereist, is depuntlasmachineis dankzij zijn superieure prestaties het voorkeursalternatief geworden voor traditionele AC-weerstandslasapparaten. Het wordt veel gebruikt in de automobielindustrie, de lucht- en ruimtevaart, de productie van nieuwe energiebatterijen en de sectoren van hoogwaardige- apparaten.
Omdat er echter talloze merken en modellen op de markt verkrijgbaar zijn, is de uitdaging voor inkoopprofessionals hoe ze op wetenschappelijke en nauwkeurige wijze een MFDC-puntlasapparaat kunnen selecteren dat echt aan hun productiebehoeften voldoet.


Dit artikel biedt een diepgaande analyse- van de zes belangrijkste technische indicatoren waarop u zich moet concentreren bij de aanschaf van een MFDC-puntlasapparaat, samen met praktisch inkoopadvies om u te helpen selectievalkuilen te vermijden en een waardevolle investering te garanderen.
I. Nominaal vermogen (KVA) en inschakelduur: de basis van stabiliteit
Het nominaal vermogen (KVA) is de basisindicator van de energie-outputcapaciteit van een puntlasser, terwijl de inschakelduur de cruciale maatstaf is voor het beoordelen van het vermogen van de apparatuur om een stabiele output te behouden tijdens continue productie.
1. Nominaal vermogen (KVA)
Het nominale vermogen van een MFDC-puntlasapparaat verwijst doorgaans naar het maximale schijnbare vermogen dat de apparatuur stabiel kan leveren bij een specifieke inschakelduur. De vermogenskeuze moet worden bepaald op basis van de dikte, het type materiaal dat moet worden gelast en de vereiste lassnelheid. Voor het lassen van dikkere platen van hoog-staal (HSS) of materialen met een lage- weerstand, zoals aluminiumlegeringen, is bijvoorbeeld een hogere momentane lasstroom nodig, waardoor een machine met een groter nominaal vermogen nodig is.
2. Inschakelduur
De inschakelduur (uitgedrukt als een percentage) definieert het deel van de tijd dat de apparatuur continu kan werken binnen een standaardcyclus (meestal 10 minuten).
Formule: Inschakelduur=(werktijd / (werktijd + rusttijd)) × 100%
- Traditionele AC-lasapparaten hebben doorgaans een lage inschakelduur (bijvoorbeeld 10% tot 20%).
- MFDC-inverterlasapparaten hebben dankzij hun efficiënte IGBT-invertertechnologie en geoptimaliseerde koelsystemen met watercirculatie [14] een aanzienlijk hogere inschakelduur. Kwaliteitsapparatuur zou een prestatie van 50% of meer moeten halen, waarbij sommige high-modellen zelfs een inschakelduur van 100% kunnen hebben, waardoor een continue werking-24 uur-de klok mogelijk is en de productie-efficiëntie aanzienlijk wordt verhoogd.
Inkoopadvies: voor continu geautomatiseerde productielijnen met hoge-intensiteit wordt aanbevolen om apparatuur te selecteren met een inschakelduur van 60% of hoger. Dit voorkomt effectief frequente stilstand als gevolg van oververhitting, waardoor de continue en stabiele werking van de productielijn wordt gegarandeerd.
II. Precisie stroomregeling en omvormerfrequentie: het kernvoordeel van MFDC
De nauwkeurigheid van de stroomregeling is het belangrijkste technische voordeel dat MFDC-puntlasmachines onderscheidt van traditionele AC-lasmachines, omdat het rechtstreeks de consistentie en stabiliteit van de laskwaliteit bepaalt.
1. Stroomregeling met hoge-precisie
MFDC-invertertechnologie rectificeert de netfrequentiestroom (50/60 Hz), zet deze via IGBT-modules om in een middenfrequente wisselstroom van 1000 Hz tot 4000 Hz, die vervolgens door een transformator wordt verlaagd en gelijkgericht in een DC-pulsuitgang [5].
- Voordeel: hoge-frequentie-inversie maakt extreem snelle stroomregeling mogelijk. MFDC-puntlasmachines van hoge-kwaliteit kunnen een nauwkeurigheid van de stroomregeling bereiken tot op het millisecondeniveau (bijvoorbeeld 0,001 ms). Deze hoge precisie zorgt ervoor dat de energie-input voor elke lasplek zeer consistent is door in realtime te compenseren voor schommelingen in het elektriciteitsnet en veranderingen in de contactweerstand van het werkstuk.
- Toepassing: hoge-precisiecontrole is essentieel bij het lassen van dunne platen, sterk geleidende metalen (zoals aluminiumlegeringen) of gegalvaniseerd staal. Het onderdrukt effectief spatten, minimaliseert de hitte-geïnfecteerde zone (HAZ) en zorgt ervoor dat de coating niet overmatig afbrandt.
2. Omvormerfrequentie
De inverterfrequentie van reguliere MFDC-puntlasapparaten varieert van 1 kHz tot 4 kHz. Een hogere frequentie betekent een snellere stroomstijgingstijd en een hogere regelprecisie, terwijl ook een kleinere transformatorgrootte mogelijk is.
Aankoopadvies: Concentreer u op de vraag of de apparatuur over Closed-Loop Current Feedback Control beschikt. Voor lasmaterialen met extreem hoge- kwaliteitseisen (zoals veiligheidscomponenten voor auto's), selecteert u een model met een 4 kHz hoge- frequentieomvormer en mogelijkheden voor stroomgolfvormbewaking.
III. Elektrodedrukbereik en follow-up-: de combinatie van kracht en finesse
Elektrodedruk is een van de vier belangrijkste elementen van weerstandslassen (stroom, tijd, druk, temperatuur). De precisie en reactiesnelheid zijn cruciaal voor de laskwaliteit.
1. Drukaanpassing met breed-bereik
Een MFDC-puntlasapparaat van hoge-kwaliteit moet een breed- bereik en hoge- precisiedrukaanpassing bieden (pneumatische lassers kunnen bijvoorbeeld 3KN tot 10KN bereiken, terwijl servolassers een nog groter bereik bieden). Hierdoor kan de apparatuur zich flexibel aanpassen aan werkstukken van verschillende diktes en materialen:
- Onvoldoende druk: Leidt gemakkelijk tot overmatige contactweerstand, wat ernstige spatten en slechte vorming van klompjes veroorzaakt.
- Overmatige druk: Kan dun plaatmetaal verpletteren, de slijtage van de elektroden versnellen en de grootte van de klompjes beïnvloeden.
2. Elektrode-follow-up-
Follow-up heeft betrekking op het vermogen van de elektrode om snel en nauwkeurig de minieme verplaatsing van het werkstuk te volgen terwijl dit zachter wordt en samentrekt als gevolg van de hitte tijdens het lasproces.
- Belang: Een slechte follow-kan ertoe leiden dat de contactoppervlakken van het werkstuk tijdens de stroomstijgingsfase van elkaar loskomen, wat resulteert in "koude lassen" of "flitsen", waardoor de lassterkte ernstig in gevaar komt [2].
- Technische implementatie: Hoogwaardige MFDC-puntlasmachines maken doorgaans gebruik van pneumatische cilinders met lage- traagheid of servomotoraandrijvingen (servopuntlasmachines) om een nauwkeurige drukuitvoer en het volgen van verplaatsingen binnen milliseconden te garanderen.
Aankoopadvies: Als het budget het toelaat, heeft een Servo Spot Welder de voorkeur, omdat deze een nauwkeurigere, programmeerbare drukprofielregeling biedt, vooral geschikt voor geautomatiseerde productie die een extreem hoge lasconsistentie vereist.
IV. Vermogensaanpassingsvermogen en netinterferentie: zorgen voor een stabiele werking
MFDC-puntlasapparaten hebben doorgaans een drie-stroomvoorziening nodig. Vanwege hun hoge- vermogen en gepulseerde werking vereisen ze een hoge stabiliteit van het elektriciteitsnet en sterke- anti-interferentiemogelijkheden van de machine zelf.
1. Vermogensaanpassingsvermogen
De MFDC-omvormertechnologie biedt inherent de voordelen van een hoge arbeidsfactor (bijna 1,0) en een gebalanceerde drie- belasting, waardoor de impact op het elektriciteitsnet aanzienlijk wordt verminderd. Fluctuaties in het elektriciteitsnet zijn echter gebruikelijk in industriële omgevingen, vooral in regio's als India, waar de stabiliteit van het elektriciteitsnet kan variëren.
- Kwaliteitsapparatuur: Moet een breed ingangsspanningsbereik hebben en een sterke weerstand tegen netschommelingen. Bijvoorbeeld de mogelijkheid om een stabiele lasstroomoutput te behouden binnen een spanningsfluctuatiebereik van ±15%.
- Gegevensreferentie: Vergeleken met traditionele AC-lassers kunnen MFDC-lassers de arbeidsfactor aan de netzijde verbeteren tot boven 0,95, waardoor reactief vermogensverlies en elektriciteitskosten effectief worden verminderd.
2. Koelsysteem
Een efficiënt koelsysteem is van fundamenteel belang om het stroomaanpassingsvermogen en de inschakelduur van de apparatuur te garanderen.
- Belangrijkste vereiste: De machine moet zijn uitgerust met een koelsysteem met hoog-debiet en hoge- watercirculatie om de IGBT-modules, transformator en elektrodepunten voldoende te koelen [14].
- Standaard: De temperatuur van het koelwater moet strikt worden gecontroleerd op minder dan of gelijk aan 30 graden om de stabiele werking en levensduur van de voedingsmodules en elektroden op lange termijn te garanderen.
Aankoopadvies: Controleer zorgvuldig het ingangsspanningsbereik van de apparatuur en het ontwerp van het koelsysteem. Voor gebieden met hoge omgevingstemperaturen of een onstabiele netkwaliteit selecteert u modellen met een onafhankelijke temperatuur-geregelde watertank en intelligente stroombewakingsfuncties. Opmerking: In India is de industriële stroomvoorziening doorgaans 415 V, 3-fasig, 50 Hz. Zorg er dus voor dat de machine geschikt is voor deze spanning of over een geschikte transformator/aanpasbaarheid beschikt.
V. Toepasselijk materiaalassortiment en procesdatabase: sleutel tot flexibele productie
In de steeds vaker voorkomende vorm van productie van meerdere-variëteiten en kleine- batches zijn de materiaalaanpassing en procesflexibiliteit van de puntlasser cruciale overwegingen.
1. Toepasselijk materiaalbereik
MFDC-puntlasmachines bieden een uitstekend aanpassingsvermogen aan verschillende uitdagende materialen [5]:
- Geavanceerd hoog{0}}staal (AHSS/UHSS): Nauwkeurige regeling van de warmte-inbreng voorkomt de neiging tot verharding, waardoor de vorming van harde structuren en scheuren wordt verminderd [1].
- Aluminiumlegeringen: Materialen met een lage- weerstand vereisen een extreem hoge momentane stroom, die MFDC-lassers stabiel kunnen leveren.
- Gegalvaniseerd staal: DC-uitvoer verlengt de levensduur van de elektrode aanzienlijk, vermindert het afbranden van de coating- en verbetert de esthetische kwaliteit van de lasplek.
2. Procesdatabase en programmeerbaarheid
Moderne MFDC-puntlasmachines moeten beschikken over een open en rijke procesdatabase, waarmee gebruikers lasparameters kunnen opslaan en oproepen die zijn afgestemd op verschillende materiaal- en diktecombinaties.
- Schaalbaarheid: Overweeg of de apparatuur goede schaalbaarheid en communicatie-interfaces heeft (zoals EtherCAT, ProfiNet of standaard industriële protocollen die gebruikelijk zijn in India) voor toekomstige integratie in volledig geautomatiseerde puntlaslijnen of robotwerkstations [3].
Aankoopadvies: Voer altijd monstertests uit met het moeilijkst-te-lassen van materiaal in uw daadwerkelijke productie. Controleer ook of de Human-Machine Interface (HMI) van de apparatuur multi-parameteropslag en snel schakelen ondersteunt.
VI. Menselijke-Machine Interface (HMI) en gegevensbewaking: intelligent beheer
Een uitstekende HMI- en datamonitoringfunctie vormen de basis voor het verbeteren van de operationele efficiëntie, het mogelijk maken van kwaliteitstraceerbaarheid en het bereiken van slimme productie.
1. Ontwerp van menselijke-machine-interfaces (HMI)
- Vereisten: de interface moet duidelijk en intuïtief zijn en gebruik maken van een groot-LCD-aanraakscherm met eenvoudige bedieningslogica. Het zou in staat moeten zijn om realtime golfvormgrafieken weer te geven van kernparameters zoals lasstroom, spanning, druk en tijd.
- Voordeel: Intuïtieve golfvormweergave helpt operators en ingenieurs snel lasfouten te diagnosticeren, waardoor menselijke fouten tot een minimum worden beperkt.
2. Kwaliteitsmonitoring en traceerbaarheid van gegevens
Hoogwaardige- MFDC-puntlasmachines moeten beschikken over realtime- monitoring van de laskwaliteit, zoals:
- SPC-functie (Statistical Process Control): Registreert automatisch parameters voor elke lasplek en voert statistische analyses uit.
- Gegevensopslag en -export: De mogelijkheid om lasgegevens lokaal op te slaan of via het netwerk te exporteren om traceerbaarheid voor elke afzonderlijke lasplek te bereiken, is van cruciaal belang voor industrieën als de automobiel- en ruimtevaartsector.
Aankoopadvies: Evalueer de data-interface en opslagcapaciteit van de apparatuur. Een lasser met uitgebreide datalogging- en traceerbaarheidsfuncties is een essentieel hulpmiddel voor de implementatie van Industrie 4.0 en slim fabrieksbeheer.
Conclusie en inkoopchecklist
De aanschaf van een MFDC-puntlasapparaat is een aanzienlijke investering op de lange termijn-. We raden u aan uw focus te verleggen van louter prijsconcurrentie naar algemene prestaties, stabiliteit en bedrijfskosten op de lange- termijn.
| Kernparameter | Belangrijkste specificatiebereik | Inkoopfocus (gelokaliseerd voor India) | |
| 1 | Nominaal vermogen en inschakelduur | Inschakelduur groter dan of gelijk aan 60% | Zorg ervoor dat het voldoet aan de hoge-continue productiebehoeften; controleer de KVA-waarde ten opzichte van een voeding van 415 V/50 Hz. |
| 2 | Huidige controleprecisie | Millisecondeniveau (bijv. 0,001 ms), omvormerfrequentie 1 kHz - 4 kHz | Moet een gesloten-lusstroomfeedbackcontrole hebben voor consistente laskwaliteit. |
| 3 | Elektrodedruk en follow-up- | Aanpassing breed-bereik (bijv. 3-10KN), lage inertie of servoaandrijving | Evalueer de vervolgmogelijkheden-van cruciaal belang- voor het onderdrukken van spatten en het garanderen van de lassterkte. |
| 4 | Vermogensaanpassing | Brede ingangsspanning (bijv. ±15%), arbeidsfactor groter dan of gelijk aan 0,95 | Bevestig de anti-capaciteit van het elektriciteitsnet, vooral gezien de wisselende netwerkstabiliteit in India; controleer de betrouwbaarheid van het koelsysteem (watertemperatuur lager dan of gelijk aan 30 graden). |
| 5 | Toepasselijk materiaalbereik | Procesdatabase voor diverse materialen (aluminium, verzinkt staal, HSS) | Verplicht: voer monstertests uit met uw daadwerkelijke productiematerialen. |
| 6 | HMI en bewaking | Real--weergave van golfvormen, traceerbaarheid van lasgegevens | Zorg voor bedieningsgemak en de mogelijkheid om te voldoen aan toekomstige eisen op het gebied van kwaliteitsbeheer en traceerbaarheid (bijv. SPC). |
Het kiezen van eenMFDC-puntlasapparaatmet uitstekende prestaties en gemakkelijke bediening zal niet alleen uw laskwaliteit aanzienlijk verbeteren en de onderhoudskosten op de lange- termijn verlagen, maar ook dienen als een solide garantie voor het behouden van een technologische voorsprong op de concurrerende markt.