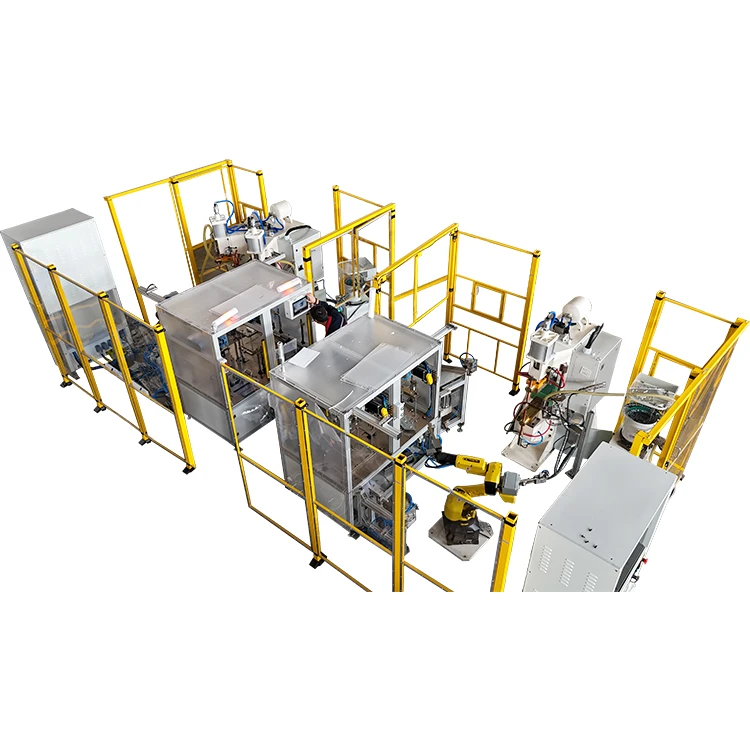
Bij de daadwerkelijke lasproductie merken veel bedrijven dat wanneer hun puntlasmachines gegalvaniseerde platen verwerken, de laspunten alleen op de oppervlaktelaag achterblijven en geen effectieve diepe klompjes vormen. Dit resulteert in onvoldoende verbindingssterkte en heeft ernstige gevolgen voor de productkwaliteit. Dit fenomeen komt vooral veel voor in de auto-industrie en de huishoudapparatuurindustrie.
Door middel van -diepgaande analyse is ontdekt dat de hoofdoorzaak ligt in de unieke kenmerken van de zinklaag, -slechte thermische geleidbaarheid en hoge vluchtigheid-, die voorkomen dat warmte effectief wordt overgebracht naar de binnenkant van de plaat. De precieze regelmogelijkheden van moderne middenfrequentie-puntlasmachinesbiedt een betrouwbare technische oplossing voor deze uitdaging.


Diepgaande analyse van de oorzaak van het probleem.-
Traditioneelpuntlasmachinesgeconfronteerd met meerdere uitdagingen bij het verwerken van gegalvaniseerde materialen:
- De slechte thermische geleidbaarheid van de zinklaag creëert een thermische barrière, waardoor de warmteoverdracht naar het basismateriaal wordt belemmerd.
- De vervluchtigingstemperatuur van zink (ongeveer 907 graden) is lager dan de smelttemperatuur van staal, waardoor voortijdige verdamping ontstaat.
- Stroomschommelingen resulteren in een ongelijkmatige warmteverdeling, met oververhitting van het oppervlak en een intern gebrek aan fusie.
- Zinkdamp vervuilt het elektrodeoppervlak, waardoor de efficiëntie van de warmteoverdracht verder wordt aangetast.
Technische voordelen van puntlasmachines met gemiddelde- frequentie
Moderne middenfrequentie-puntlasmachinesproblemen met oppervlaktelassen aanpakken via de volgende technologische doorbraken:
- Converteer stroomfrequentie-elektriciteit naar middenfrequente gelijkstroom bij 800–2000 Hz.
- Bereik een hoge stabiliteit in de stroomuitvoer en vermijd energieschommelingen die vaak voorkomen bij traditionele apparatuur.
- De DC-uitgang elimineert het skin-effect, waardoor de warmte rechtstreeks het verbindingsvlak van de plaat kan bereiken.
- Nauwkeurige controle op milliseconden-niveau zorgt ervoor dat energie op het optimale moment vrijkomt.
Systematische oplossingen
1. Optimalisatie van lasparameters
- Bij het gebruik van midden-puntlasmachines worden de volgende parameterstrategieën aanbevolen:
- Verleng de voor{0}}voordruktijd op passende wijze (verhoog met 30–50%) om volledige verwijdering van de zinklaag te garanderen.
- Gebruik een lasmodus met "lagere stroom + langere cyclus".
- Stel verwarmingsprogramma's in-fasen in om de lasenergie geleidelijk te verhogen.
- Maak gebruik van de fijn-afstemfunctie van midden-puntlasmachines om de parameters te optimaliseren.
2. Nauwkeurige controle van de elektrodedruk
- Verhoog de elektrodedruk met 20-30% om de uitdrijving van de gesmolten zinklaag te vergemakkelijken.
- Handhaaf een stabiele druk tijdens het lasproces.
- Gebruik het intelligente drukcontrolesysteem van midden-puntlasmachines.
- Zorg voor direct metaal-op- metaalcontact om de thermische weerstand te verminderen.
3. Selectie en ontwerp van elektroden
- Kies elektroden met taps toelopende of bolvormige uiteinden om oppervlaktewarmte te verspreiden.
- Aanbevolen oxide-dispersie-versterkte koperelektrodematerialen voor hoge- temperatuurbestendigheid en anti-hechteigenschappen.
- De diameter van de elektrode moet 5-6 keer de plaatdikte zijn om de stroomdichtheid te vergroten.
- Verkleed de elektroden regelmatig om een optimale werking te behouden.
4. Oppervlaktevoorbehandelingsproces
- Reinig olievlekken en oxiden op het oppervlak grondig.
- Voer indien nodig een fijnslijpwerk uit op het lasgebied.
- Handhaaf de juiste oppervlakteruwheid om de stroomgeleiding te bevorderen.
- Vermijd overmatig slijpen, omdat dit de anti-corrosiecoating zou kunnen beschadigen.
Implementatieresultaten en kwaliteitsborging
Na de invoering van midden{0}}puntlasmachines in combinatie met geoptimaliseerde processen:
- Het laskwalificatiepercentage stijgt tot meer dan 98%.
- Nuggetdiepte bereikt 70-80% van de plaatdikte.
- Gewrichtssterkte voldoet aan de hoogste kwaliteitsnormen.
- De levensduur van de elektrode wordt met meer dan 50% verlengd.
- De productiekosten worden aanzienlijk verlaagd.
Conclusie
De essentie van problemen met het lassen van gegalvaniseerde platen ligt in onvoldoende precisie in de hittebeheersing. Gemiddelde-frequentiepuntlasmachines, met hun stabiele stroomopbrengst, nauwkeurige parameteraanpassing en efficiënt energieverbruik, bieden ze een perfecte oplossing voor deze industriële uitdaging.
Door geschikte midden{0}}puntlasmachineapparatuur te selecteren en deze te combineren met wetenschappelijke lasprocesparameters, kunnen productiebedrijven niet alleen problemen met oppervlaktelassen volledig oplossen, maar ook de productkwaliteit en productie-efficiëntie aanzienlijk verbeteren, waardoor ze een opmerkelijk technologisch voordeel behalen op de concurrerende markt.