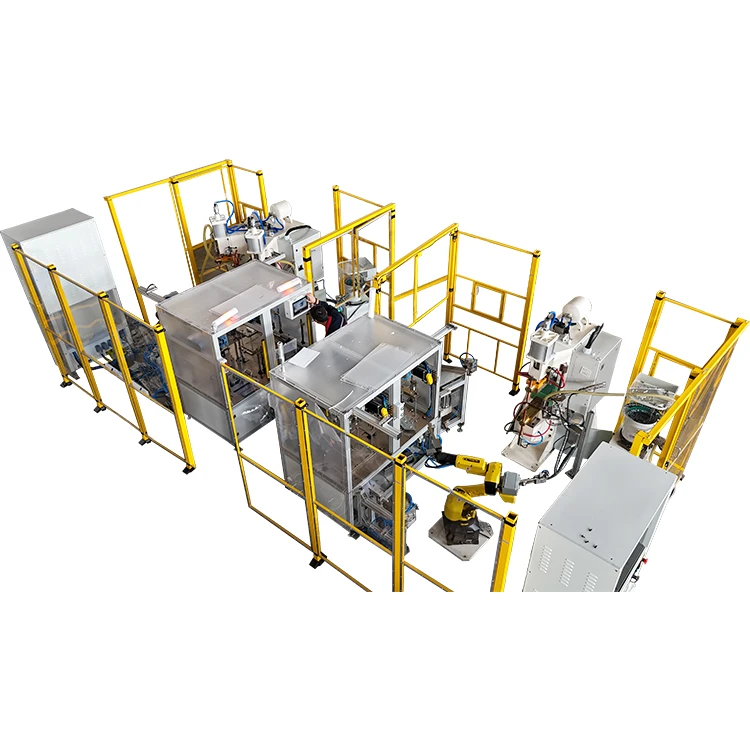
NaadlasmachineWerkingsprincipe
Het werkingsprincipe van een naadlasmachine is gebaseerd op de basisprincipes vanweerstand lassen, maar is gespecialiseerd in het produceren van een continue, lek-dichte las (een naad) tussen twee of meer overlappende metalen platen.
1. Kernprincipe: weerstandsnaadlassen
In de kern is naadlassen een variant vanweerstand lassen. Het werkt volgens het principe vanJoule-verwarming: wanneer een grote elektrische stroom door een materiaal met elektrische weerstand gaat, ontstaat er warmte.
De basisformule voor de gegenereerde warmte is:H = I² * R * t
Waar:
H= Gegenereerde warmte (joule)
I= Elektrische stroom (ampère)
R= Elektrische weerstand van het werkstuk (Ohm)
t= Tijd waarop de stroom wordt toegepast (seconden)
De sleutel is dat de hoogste weerstand zich bevindt bij deinterfacetussen de twee metalen platen (als gevolg van onvolkomenheden in het oppervlak en oxiden), waardoor dat precieze punt het meest opwarmt en gesmolten wordt, waardoor een lasklompje ontstaat.
2. De belangrijkste componenten en hun rollen
Een naadlasmachine integreert verschillende kritische componenten om dit principe continu toe te passen:
- Elektrodewielen (rolelektroden):Deze vervangen de stationaire elektroden van een puntlasapparaat. Het zijn roterende schijf-vormige wielen van koperlegering die de werkstukken vastklemmen en de lasstroom transporteren. Ze passen ook smeeddruk toe en transporteren het werkstuk door de machine.
- Voeding en controller:Levert en regelt nauwkeurig de elektrische stroom met hoge- ampère. Moderne machines gebruikenMidden-gelijkstroom met frequentie (MFDC)omvormers voor superieure controle en efficiëntie.
- Drukmechanisme:Oefent een consistente en instelbare kracht uit (via pneumatiek of servomotoren) op de elektrodewielen, waardoor een goed elektrisch contact wordt gegarandeerd en het gesmolten metaal wordt gesmeed.
- Koelsysteem:Circuleert water door de elektrodearmen en transformatoren om de enorme gegenereerde hitte af te voeren en schade te voorkomen.
3. Het stap-voor-werkproces
Het proces kan worden gevisualiseerd in het volgende stroomdiagram, waarin de twee belangrijkste operationele modi worden geschetst:
- Doorlopende naad:De elektrodewielen draaien met een constante snelheid terwijl er continu stroom vloeit, waardoor een enkele, ononderbroken las ontstaat. Dit is ideaal voor het maken van een perfect afgedichte verbinding voor containers, tanks of leidingen.
- Rol-Puntnaad (onderbroken):De machine werkt in een start-stop-cyclus. De wielen draaien een korte afstand (de "pitch"), stoppen en dan wordt er een stroompuls afgegeven-net als bij een puntlasapparaat-voordat deze zich herhaalt. Hierdoor ontstaat een reeks overlappende lasklompjes. Deze methode is gebruikelijk als een doorlopende afdichting niet nodig is, omdat hierdoor de warmte-inbreng wordt verminderd en vervorming wordt geminimaliseerd.
4. Voordelen en beperkingen
| Voordelen | Beperkingen |
|---|---|
| Hoge productiesnelheden& Snelheid | Hoge apparatuurkosten |
| ProduceertHermetisch afgeslotengewrichten | Beperkt tot overlappende verbindingen en lineair/rotatiesymmetrische bochten |
| Geen verbruiksartikelenzoals vulstaven of gas | Niet alle metalen zijn geschikt (metalen met een hoge thermische geleidbaarheid zijn bijvoorbeeld moeilijk) |
| Schoon proceszonder vonken of dampen | De overlappende verbinding voegt gewicht en materiaal toe vergeleken met een stootvoeg |
| Uitstekende herhaalbaarheiden automatisering | Vereist aanzienlijke expertise om parameters correct in te stellen |
5. Algemene toepassingen
Naadlassenis de industriestandaard voor elke toepassing die een continue, lek-dichte verbinding vereist:
- Automobiel:Brandstoftanks, uitlaatsystemen, geluiddempers, oliefilters, katalysatoren.
- Industrieel:Drukvaten, hydraulische cilinders, koelcomponenten (compressoren, verdampers), transportvaten en vaten.
- Lucht- en ruimtevaart:Brandstofleidingen en kleine tanks.
- Consumentengoederen:Behuizingen van apparaten (bijv. boilertanks, wasmachinekuipen).