Inleiding: Een nieuwe definitie van de precisie van metaalverbindingen
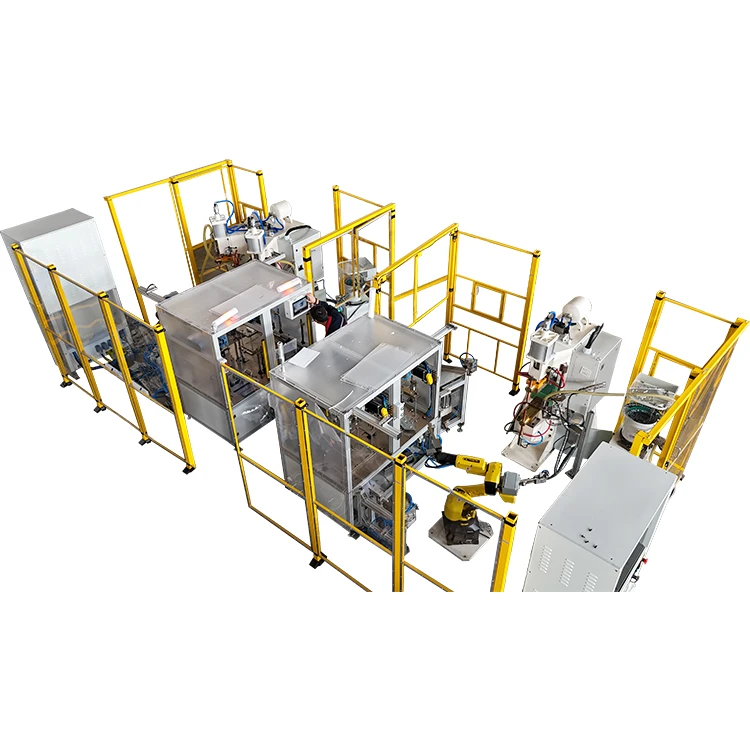
Op de 0,8 mm uitsteeksels van scharnieren van smartphones uit titaniumlegeringen, op de explosieveilige kleppen van aluminiumlegeringen- van accu's van nieuwe energievoertuigen-verleggen talloze precisielaspunten, nauwelijks zichtbaar voor het blote oog, de grenzen van de moderne productie. Als geavanceerd proces op het gebied van weerstandslassen maakt Medium Frequency Projection Welding, met zijn unieke energiecontrolemogelijkheden, microscopische verbindingen mogelijk, verbindingen die ooit onbereikbaar waren voor traditionele lastechnieken. Deze technologische innovatie, gerealiseerd doormiddenfrequente puntlasmachines, creëert nieuwe normen voor industriële esthetiek.
I. Het ontcijferen van de technische essentie van middenfrequent projectielassen
- Procesprincipe-reconstructie
Middenfrequent projectielassen is een proces waarbij projecties vooraf- op de werkstukken worden gevormd, en een nauwkeurige DC-pulsstroom van een middenfrequente puntlasmachine zorgt voor een plaatselijke versmelting onder elektrodedruk. De belangrijkste voordelen zijn:
- Energiefocus:Een projectiecontactoppervlak van 1-3 mm² maakt een stroomdichtheid mogelijk die 5-8 maal hoger is dan bij traditioneel puntlassen.
- Warmtebeheersing:Middenfrequentie-invertertechnologie kan de lastijd nauwkeurig regelen tot op het niveau van 0,5 ms.
Uit experimentele gegevens van een bedrijf in auto-onderdelen blijkt: bij het lassen van 2 mm dik DP780 hoog-staal met uitsteeksels van Φ1,2 mm, werd de standaardafwijking van de diameter van de klomp teruggebracht van ±0,3 mm naar ±0,05 mm.
- De technische kloof met conventioneel puntlassen
Vergeleken met traditioneel puntlassen biedt Medium Frequency Projection Welding drie doorbraken:
- Vooraf-gevormde structuur:Voor-voorgevormde uitsteeksels zorgen voor een nauwkeurige en controleerbare laspuntlocatie.
- Materiële bevrijding:Kan samenstellingen lassen met verschillende diktecombinaties (0,3-5,0 mm).
- Krachtoptimalisatie?:Actieve controle van spanningsconcentratiepunten door middel van projectieontwerp.
- Na toepassing van dit proces zag een lucht- en ruimtevaartonderneming een toename van 37% in de lassterkte van bevestigingsmiddelen van titaniumlegeringen en een drievoudige verlenging van de levensduur tegen vermoeiing.
Technologische ondersteuning door de middenfrequente puntlasmachine
- De sleutel tot het bereiken van nauwkeurig projectielassen ligt in de prestaties van de apparatuur:
- 1000-4000 Hz omvormerfrequentie:Zorgt voor een stabiele stroomgolfvorm, waardoor AC-nuldoorgangsdefecten worden geëlimineerd.
- Digitale drukregeling:Servosystemen bereiken een druknauwkeurigheid op het niveau van 0,01 kN.
- Programmering met meerdere-pulsen:Ondersteunt aanpassing van maximaal 8-traps energie-outputcurves.
- Uit massaproductiegegevens van een fabrikant van 3C-elektronica blijkt: na adoptiemiddenfrequente puntlasmachines, steeg het rendement voor micro-scharnierprojectielassen van 92% naar 99,7%.
II. Vier kernvoordelen van middenfrequent projectielassen
- De weg naar precisieproductie
- Op 0,5 mm dikke 316L roestvrijstalen platen kan met Medium Frequency Projection Welding microscopisch kleine laspunten met een diameter van 0,3 mm worden bereikt. Bij het katheterlasproces van een fabrikant van medische apparatuur werd met behulp van een sferisch projectieontwerp van Φ0,25 mm de door hitte-beïnvloede zone binnen 0,1 mm beperkt, waardoor perfect werd voldaan aan de structurele integriteitsvereisten in steriele omgevingen.
- De oplossing voor het verbinden van ongelijksoortige materialen
- Tegenover gewone stalen-aluminium hybride constructies in nieuwe energievoertuigen, demonstreert Medium Frequency Projection Welding een unieke waarde:
- Bereikt overgangsverbindingen tussen 1,2 mm aluminiumlegering en 2,0 mm gegalvaniseerd staal door middel van getrapt projectieontwerp.
- Onderdrukt effectief de vorming van intermetallische verbindingen in combinatie met de dubbele-pulsfunctie van middenfrequente puntlasapparaten.
- Een fabrikant van batterijbakken die deze oplossing gebruikte, bereikte een verbindingssterkte van 85% van het basismateriaal, een verbetering van 40% ten opzichte van traditionele processen.
- Exponentiële verbetering van de productie-efficiëntie
- De snelle responstijd van middenfrequente puntlasapparaten reduceert de lascyclus met enkele projectie tot 15 ms. Uit de productielijncase van een fabrikant van witgoed bleek:
- De lascyclustijd van het deurscharnier van de magnetron is verbeterd van 12 sec/stuk naar 7 sec/stuk.
- Levensduur van de elektrode verlengd tot 200.000 lassen, waardoor de onderhoudskosten met 65% worden verlaagd.
- De digitale revolutie in kwaliteitscontrole
- Intelligente bewakingssystemen op de middenfrequente puntlasmachines van de nieuwe-generatie kunnen in realtime- het volgende verzamelen:
- Dynamische weerstandscurven (nauwkeurigheid ±0,1mΩ)
- Gegevens over drukfluctuaties (bemonsteringssnelheid van 10 kHz)
- Afwijking van de energie-input (regelnauwkeurigheid ±1,5%)
- Een leverancier van glijrails voor autostoelen optimaliseerde de procesparameters door middel van data-analyse, waardoor de fluctuatiecoëfficiënt van de lassterkte werd verlaagd van 12% naar 2,3%.
III. Technische analyse van typische toepassingsscenario's
De precisierevolutie in de autoproductie
- Deurslotmechanismen:Zorg voor spat-vrij lassen van uitsteeksels van Φ1,5 mm op 2,5 mm dikke onderdelen van zink-nikkellegering.
- Veiligheidsgordelgespen:Een drie-projectielasontwerp maakt het mogelijk dat de draagkracht- meer dan 24 kN bedraagt.
- Uit testgegevens van een Duitse autofabrikant blijkt: na de toepassing van het Medium Frequency Projection Welding-proces is de levensduur van kritieke veiligheidscomponenten toegenomen tot 1,5 miljoen cycli.
Kernproces voor nieuwe energiekracht
- Lassen van accuterminals:Zorg voor betrouwbare verbindingen van uitsteeksels van Φ2 mm op koperen-aluminium composietplaten van 0,8 mm.
- Thermische beheersystemen:Realiseer ongelijksoortige metaallassen tussen koelplaten van aluminiumlegering en roestvrijstalen buizen.
- Procesverificatie door een TOP 3-batterijbedrijf toonde aan: Middelfrequent projectielassen vermindert de contactweerstand met 28% en verbetert de beheersing van temperatuurstijging met 40%.
Micro-Lassen voor precisie-elektronica
- TWS-oortelefoonscharnieren:Volledig symmetrisch lassen van 8 uitsteeksels van Φ0,5 mm op onderdelen van 1,2 mm titaniumlegering.
- Smartwatch-kronen:Bereik een nauwkeurige koppelcontrole van 0,1 N·m via micro-projectieontwerp.
- Massaproductiegegevens van een gigant op het gebied van consumentenelektronica: De lasopbrengst van scharnieren is gestegen van 95% naar 99,9% en het slagingspercentage voor de valtest is drievoudig verbeterd.
IV. Gids voor apparatuurselectie en procesoptimalisatie
- Regels voor het matchen van belangrijke parameters
- Omvormerfrequentieselectie:Dun vel (<1mm) recommends above 2000Hz; thick sheet recommends 1000-1500Hz.
- Berekening van de elektrodedruk:Ingesteld op basis van materiaaltreksterkte × projectieoppervlak × 0,6-coëfficiënt.
- Een empirische formule van een leverancier van plaatstaal voor huishoudelijke apparaten: Projectielasdruk voor 1,5 mm gegalvaniseerde plaat=380MPa × 1,77 mm² × 0,6 ≈ 400N.
De technische wijsheid van projectieontwerp
- Geometrische optimalisatie:De diameter moet 60-80% van de plaatdikte zijn; de hoogte moet 30-50% van de diameter zijn.
- Array-indeling:De afstand tussen aangrenzende uitsteeksels moet groter zijn dan 4 keer de plaatdikte.
- Uit een ontwerpvoorbeeld van een bouwmachinebedrijf bleek: een geoptimaliseerde kruis-vormige projectie-indeling verhoogde de schuifsterkte van de verbinding met 22%.
Vijf verdedigingslinies voor kwaliteitscontrole
- Eerste-Artikelinspectie: controleer de diameter van de nugget met behulp van metallografische secties.
- Procesbewaking: Real- vergelijking van dynamische weerstandscurven.
- Elektrodeonderhoud: Kleed de elektroden elke 5.000 lassen aan.
- Traceerbaarheid van parameters: sla gegevens op voor de laatste 100.000 lassen.
- Destructieve bemonstering: voer 3 scheurtesten per dienst uit.
- Een lucht- en ruimtevaartfabrikant die dit systeem gebruikt, controleert het percentage procesfouten onder de 50 ppm.
【Conclusie: de macrowaarde van micro-lassen】
Als de controlenauwkeurigheid vanmiddenfrequente puntlasmachinesDoor het niveau van 0,1 ms heen breekt en het energieverbruik per projectielas daalt naar het niveau van 5-joule, herdefinieert deze technologie de grenzen van precisieproductie. Van de tien jaar garantie op autoveiligheidscomponenten tot de 200.000 cycli durende duurtesten voor slimme draagbare apparaten: Medium Frequency Projection Welding creëert niet alleen technische parameters, maar een concrete uitdrukking van het streven van de maakindustrie naar kwaliteit. De ondernemingen die de code van dit proces beheersen, hebben in wezen een paspoort verkregen op het gebied van hoogwaardige productie.