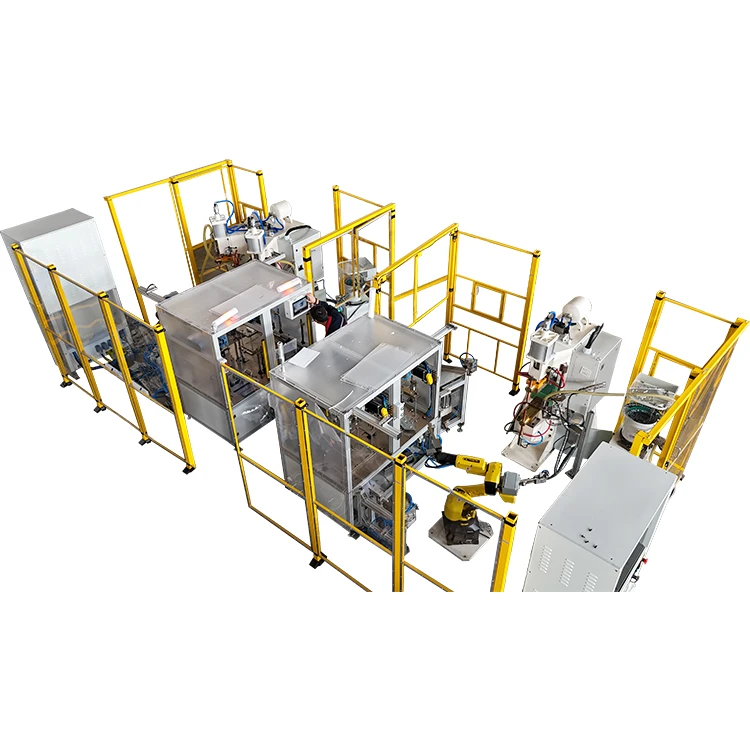
In toepassingen zoals nieuwe energieopslagsystemen, stroomrailverbindingen en de productie van flexibele geleiders,polymeerdiffusielasmachineszijn essentiële apparatuur geworden voor het realiseren van zeer betrouwbare metaalverbindingen. In tegenstelling tot traditioneel smeltlassen, waarbij het basismateriaal wordt gesmolten, is diffusielassen een verbindingsproces in vaste- toestand waarbij temperatuur en druk samenwerken om atomaire diffusie over het grensvlak te bevorderen, waardoor een stabiele metallurgische verbinding ontstaat.
Onder goed geoptimaliseerde omstandigheden kunnen diffusie-gelaste verbindingen doorgaans 80% tot 100% van de sterkte van het basismateriaal bereiken, en bij sommige toepassingen van koper en koperlegeringen kan de verbindingssterkte die van het moedermateriaal zelf benaderen.
In echte productieomgevingen ondervinden sommige fabrikanten echter nog steeds onvoldoende verbindingssterkte na het toepassen van diffusielastechnologie. Veel voorkomende symptomen zijn onder meer delaminatie van het grensvlak tijdens trekproeven, plaatselijke scheurvorming in de verbindingen of aanzienlijke sterktevariaties tijdens batchproductie. Deze problemen verminderen niet alleen de productieopbrengst, maar kunnen ook op de lange- termijn betrouwbaarheidsrisico's met zich meebrengen. Bij toepassingen met een hoge-stroom, zoals energieopslagsystemen, kan een ontoereikende gezamenlijke betrouwbaarheid uiteindelijk leiden tot oververhitting, verslechtering van de prestaties of veiligheidsstoringen.
Vanuit praktische technische ervaring wordt onvoldoende diffusielassterkte zelden veroorzaakt door één enkele factor. Vaker is het het resultaat van een combinatie van kleine afwijkingen in meerdere fasen van het proces. Iets ontoereikende parameters, een onvolledige oppervlaktevoorbereiding en een onstabiele drukregeling kunnen bijvoorbeeld gezamenlijk een goede diffusiehechting verhinderen. Daarom is het opzetten van een systematisch raamwerk voor probleemoplossing essentieel, niet alleen voor het snel identificeren van de hoofdoorzaken, maar ook voor het verbeteren van procesoptimalisatie en beslissingen over apparatuurselectie.
Dit artikel analyseert de belangrijkste oorzaken van onvoldoende diffusielassterkte en presenteert praktische optimalisatiestrategieën gebaseerd op praktijk-productie-ervaring.


Analyse van de hoofdoorzaken: vijf sleutelfactoren die leiden tot onvoldoende lassterkte
Bij diffusielassen hangt de verbindingssterkte fundamenteel af van de mate van atomaire diffusie en de stabiliteit van de diffusielaag die op het grensvlak wordt gevormd. Wanneer temperatuur, druk, tijd en oppervlaktecondities goed op elkaar zijn afgestemd, vormen de twee materialen geleidelijk een continue kristalstructuur, waardoor mechanische eigenschappen mogelijk worden die dicht bij die van het basismateriaal liggen. Als een van deze kritische factoren echter buiten het optimale bereik valt, wordt het diffusieproces onvolledig, wat resulteert in verminderde sterkte of onbetrouwbare verbindingen.
In de praktijk zou het oplossen van problemen een gestructureerde aanpak moeten volgen, waarbij de volgende vijf sleutelfactoren worden onderzocht in plaats van blindelings parameters aan te passen.
1. Onjuiste afstemming van lasparameters: de meest directe oorzaak van sterktevermindering
Van alle beïnvloedende factoren zijn niet-overeenkomende lasparameters de meest voorkomende oorzaak van onvoldoende diffusielassterkte. De effectiviteit van diffusielassen hangt af van de atomaire mobiliteit, die aanzienlijk toeneemt met de temperatuur. Wanneer de temperatuur ongeveer 0,5 tot 0,8 van de smelttemperatuur van het materiaal (in absolute temperatuur) bereikt, wordt atomaire diffusie actief genoeg om onder uitgeoefende druk een metallurgische binding te vormen.
Als de temperatuur te laag is, neemt de diffusiesnelheid aanzienlijk af. Zelfs bij een verlengde houdtijd kan de diffusielaag te dun blijven, wat resulteert in een duidelijk zichtbaar grensvlak en de neiging tot bezwijken langs het verbindingsvlak tijdens trekproeven. Omgekeerd, als de temperatuur te hoog is, versnelt de diffusie excessief, waardoor de vorming van broze intermetallische verbindingen wordt bevorderd. Dit probleem doet zich vooral voor bij materiaalcombinaties op basis van koper-aluminium of nikkel-, waarbij brosse fasen de ductiliteit verminderen en de kans op breuk onder belasting vergroten.
Druk speelt een even cruciale rol. De juiste druk veroorzaakt micro-plastische vervorming bij de contactoppervlakken, waardoor microscopische oneffenheden worden afgevlakt en het werkelijke contactoppervlak wordt vergroot. Als de druk onvoldoende is, blijven er microscopisch kleine openingen tussen de oppervlakken achter, waardoor continue diffusie wordt voorkomen. Overmatige druk kan echter plaatselijke vervorming of oppervlaktebeschadiging veroorzaken, waardoor de algehele gewrichtssterkte negatief wordt beïnvloed.
In praktische toepassingen variëren de aanbevolen parameterbereiken per materiaaltype. Voor het diffusielassen van koperen rails zijn bijvoorbeeld doorgaans temperaturen tussen 500 graden en 750 graden en drukken in het bereik van 5–20 MPa vereist. Het lassen van ongelijksoortig koper-aluminium vereist vaak een iets hogere druk en een zorgvuldig geoptimaliseerde houdtijd om een stabiele grensvlakvorming te garanderen.
Daarom is het, wanneer onvoldoende sterkte wordt waargenomen, van essentieel belang om opnieuw-te evalueren of de huidige parameters werkelijk overeenkomen met de materiaal- en structurele vereisten, in plaats van uitsluitend te vertrouwen op eerder gebruikte instellingen.
2. Onvoldoende voorbereiding van het oppervlak: een fundamentele factor die de bindingsvorming beïnvloedt
De oppervlakteconditie speelt een fundamentele rol bij de prestaties van diffusielassen. Omdat diffusiebinding een intiem contact tussen oppervlakken op microscopisch niveau vereist, kunnen verontreinigingen zoals oxidelagen, olieresten en fijne deeltjes fungeren als fysieke barrières, waardoor atomaire diffusie over het grensvlak wordt voorkomen.
Als er een dikke oxidelaag aanwezig is, kan diffusie alleen in geïsoleerde gebieden plaatsvinden, terwijl andere gebieden niet gebonden blijven. In de praktijk resulteert dit vaak in een gedeeltelijke hechting over het gewricht, waarbij sommige delen sterk lijken, terwijl andere voortijdig falen. Tijdens trekproeven leiden dergelijke defecten gewoonlijk tot onregelmatige breukpatronen in plaats van uniform falen.
Oppervlakteruwheid is een andere belangrijke parameter. Overmatig ruwe oppervlakken creëren grote microscopische openingen die een hogere druk vereisen om te sluiten, terwijl te gladde oppervlakken het aantal effectieve contactpunten kunnen verminderen. Een oppervlakteruwheidsbereik van Ra 0,8 tot 1,6 μm wordt doorgaans aanbevolen, omdat dit het contactoppervlak en het vervormingsgedrag in evenwicht houdt.
Een gestandaardiseerde workflow voor oppervlaktevoorbereiding omvat doorgaans mechanisch reinigen, chemisch ontvetten en gecontroleerd drogen. Mechanisch polijsten verwijdert oxidelagen, chemisch reinigen elimineert olieverontreiniging en door drogen wordt voorkomen dat vocht de hechting verstoort. In productieomgevingen met grote -volumes kunnen vertragingen tussen reinigen en lassen ervoor zorgen dat er nieuwe oxidelagen ontstaan, waardoor het essentieel is om het interval tussen deze stappen te controleren.
Uit praktijkervaring blijkt dat ongeveer 30% tot 40% van de kracht-gerelateerde fouten terug te voeren zijn op een ontoereikende oppervlaktevoorbereiding, wat het belang ervan ondanks de schijnbare eenvoud ervan onderstreept.
3. Instabiliteit van apparatuur: een belangrijke bijdrager aan krachtvariabiliteit
In veel productieomgevingen worden grote variaties in lassterkte vaak toegeschreven aan parameterinstellingen, maar instabiliteit van apparatuur is vaak de onderliggende oorzaak. Diffusielasmachines moeten zeer stabiele temperatuur- en drukcontrolesystemen handhaven. Zelfs als de parameters correct zijn geprogrammeerd, kunnen afwijkingen tijdens de uitvoering de kwaliteit van de verbinding aanzienlijk beïnvloeden.
Als de geprogrammeerde temperatuur bijvoorbeeld 600 graden is, maar de werkelijke verwarmingszone slechts 580 graden bereikt vanwege kalibratiefouten, kan de diffusiesnelheid onvoldoende zijn. Dit verschil kan numeriek klein lijken, maar kan een aanzienlijke invloed hebben op de metallurgische hechting, vooral bij het lassen van dikke koperen componenten waarbij de warmteverdeling complexer wordt.
Op dezelfde manier kunnen drukschommelingen de contactomstandigheden op het grensvlak veranderen. Inconsistente druk leidt tot een ongelijkmatige dikte van de diffusielaag, wat resulteert in sterktevariaties tussen gelaste componenten. Bij trekproeven komt dit probleem doorgaans naar voren als inconsistente sterktewaarden binnen dezelfde productiebatch, in plaats van dat het volledig faalt.
Belangrijke apparatuurparameters die regelmatig moeten worden gecontroleerd, zijn onder meer:
- Nauwkeurigheid van de temperatuurregeling binnen ±2 graden tot ±5 graden
- Drukschommelingen binnen ±2%
- Uniforme warmteverdeling over het lasgebied
- Slijtage van elektrode of gereedschap
Regelmatige kalibratie en preventief onderhoud zijn essentieel voor het behouden van consistente lasprestaties.
4. Onjuist lasprocesontwerp: structurele verschillen vereisen procesaanpassing
Zelfs als apparatuur en parameters acceptabel lijken, kan het ontwerp van het lasproces zelf de prestaties nog steeds beperken. Verschillende materiaaldiktes en structurele configuraties vereisen op maat gemaakte lasvolgordes, en het toepassen van een uniform proces voor alle producten leidt vaak tot suboptimale resultaten.
Bij meerlaagse flexibele connectoren kan de afwezigheid van een goede voorlaadfase bijvoorbeeld een uniform initieel contact tussen de lagen voorkomen, waardoor de diffusie-efficiëntie afneemt. Bij dikke koperen rails kan een te snelle verwarming temperatuurgradiënten veroorzaken tussen het oppervlak en de binnenkant, wat leidt tot ongelijkmatige vorming van de diffusielaag.
Het lassen van ongelijksoortige materialen brengt extra complexiteit met zich mee. Bij koper-aluminiumverbindingen kan ongecontroleerde diffusie dikke intermetallische lagen produceren die mechanisch bros zijn. Deze lagen hebben de neiging te barsten onder mechanische belasting, waardoor de duurzaamheid van de verbinding afneemt.
Daarom moet het procesontwerp worden geoptimaliseerd op basis van:
- Materiaalsoort
- Componentdikte
- Gezamenlijke configuratie
- Eisen aan de productiecyclus
Alleen door deze factoren in evenwicht te brengen kan op consistente wijze een stabiele en betrouwbare diffusielaag worden bereikt.
5. Slechte kwaliteit van grondstoffen: een verborgen bron van krachtbeperkingen
De materiaalkwaliteit bepaalt uiteindelijk de bovengrens van de gewrichtssterkte. Zelfs als de lasparameters zijn geoptimaliseerd, kunnen defecten zoals onzuiverheden, interne scheuren of insluitsels in het basismateriaal het hechtingsvlak verzwakken.
Kopermaterialen met onvoldoende zuiverheid of een hoog zuurstofgehalte kunnen bijvoorbeeld micro-defecten ontwikkelen tijdens diffusiebinding. Bij toepassingen met verschillende materialen kan de afwezigheid van een geschikte tussenlaag de vorming van brosse intermetallische verbindingen versnellen, die vaak dienen als scheurinitiatielocaties.
Wanneer zich wijdverbreide sterktestoringen voordoen, moeten grondstoffen worden beoordeeld op basis van:
- Materiële zuiverheid
- Oppervlakteconditie
- Aanwezigheid van intern defect
- Compatibiliteit tussen lagen
Het beheersen van de kwaliteit van de grondstoffen zorgt voor een stabiele basis voor betrouwbare diffusiebinding.
Gerichte oplossingen: praktische methoden om de lassterkte te verbeteren
Zodra de grondoorzaken zijn geïdentificeerd, moeten systematische corrigerende maatregelen worden geïmplementeerd. Het aanpassen van een enkele parameter lost zelden complexe lasproblemen op. In plaats daarvan wordt een gecoördineerde aanpak met proces-, apparatuur- en operationele verbeteringen aanbevolen.
1. Optimaliseer lasparameters door standaardisatie
In goed-gevestigde productieomgevingen worden vaak gestandaardiseerde parameterdatabases gebruikt om consistente resultaten voor verschillende producten te garanderen.
Dit proces omvat doorgaans het uitvoeren van gecontroleerde proeflassen, het evalueren van de trek- of schuifsterkteresultaten en het vastleggen van geoptimaliseerde parametercombinaties. Na verificatie worden deze instellingen geformaliseerd als standaardprocedures en consequent toegepast in de productie.
Bij koperraildiffusielassen resulteren goed geoptimaliseerde parameters vaak in overschrijding van de verbindingssterkte85% van de sterkte van het basismateriaal, met aanzienlijk verbeterde batchconsistentie.
2. Versterk de oppervlaktevoorbereidingsprocedures
Oppervlaktevoorbereiding blijft een van de meest kritische, maar vaak onderschatte factoren voor het succes van diffusielassen.
Over het algemeen wordt een gecombineerde mechanische en chemische reinigingsmethode aanbevolen. Mechanisch polijsten verwijdert oxidelagen, terwijl chemisch reinigen olieresten en fijne deeltjes verwijdert. Na het reinigen moet het oppervlak vóór het lassen onaangeroerd en vrij van vervuiling blijven.
In geautomatiseerde productielijnen kunnen speciale reinigingssystemen de efficiëntie verbeteren en de variabiliteit verminderen, wat tot consistentere resultaten leidt.
3. Implementeer preventief apparatuuronderhoud
Na verloop van tijd kunnen temperatuursensoren, druksystemen en verwarmingsmodules afwijken van hun gekalibreerde waarden. Zonder regelmatig onderhoud kunnen deze afwijkingen zich ophopen en de laskwaliteit geleidelijk aan verslechteren.
Een gestructureerd onderhoudsschema wordt aanbevolen, zoals:
- Kalibratie van het temperatuursysteem elke drie maanden
- Maandelijkse inspectie van het druksysteem
- Inspectie van de verwarmingsmodule na een bepaald aantal cycli
Preventief onderhoud stabiliseert niet alleen de lasprestaties, maar verlengt ook de levensduur van de apparatuur.
4. Optimaliseer het lasproces en de hulptechnieken
Bij toepassingen met verschillende materialen kan het gebruik van geschikte tussenlaagmaterialen de grensvlakstabiliteit aanzienlijk verbeteren. Materialen zoals nikkel of zilver worden vaak gebruikt om de vorming van brosse verbindingen te verminderen en de hechtsterkte te verbeteren.
Bovendien kan het beheersen van oxidatie tijdens -lassen bij hoge temperaturen-door beschermende atmosferen of vacuümomgevingen- de betrouwbaarheid van de hechting verder verbeteren.
5. Standaardiseer operationele procedures om menselijke fouten te verminderen
Operationele inconsistentie is een frequente bron van kwaliteitsvariatie. Verschillen in hanteringspraktijken, klemmethoden of timing van voorbereiding kunnen de interfaceomstandigheden veranderen en de herhaalbaarheid verminderen.
Het ontwikkelen van gestandaardiseerde operationele procedures (SOP's), het bieden van training aan operators en het bijhouden van gedetailleerde lasgegevens zijn effectieve strategieën om door de mens-geïnduceerde variabiliteit te minimaliseren.
Praktische workflow voor probleemoplossing voor productie-ingenieurs
Wanneer zich problemen met de lassterkte voordoen, helpt het volgen van een logische volgorde van probleemoplossing onnodig experimenteren te voorkomen.
Een aanbevolen aanpak begint met het inspecteren van de oppervlaktereinheid en de voorbereidingskwaliteit. Als er verontreiniging wordt gedetecteerd, moet er opnieuw- worden gereinigd. Vervolgens moeten de parameterinstellingen worden geverifieerd aan de hand van de materiaalvereisten. Als de parameters correct lijken, moeten de prestaties van de apparatuur worden geëvalueerd, waarbij de nadruk ligt op temperatuur- en drukstabiliteit. Ten slotte moet de kwaliteit van de grondstoffen worden beoordeeld.
Met dit stap{0}}voor-stapproces kunnen technici de hoofdoorzaken efficiënt identificeren en de downtime tot een minimum beperken.
Hoe de selectie van apparatuur de betrouwbaarheid van de lassterkte beïnvloedt
In veel gevallen zijn problemen met de lassterkte niet alleen procesgerelateerd-, maar houden ze ook verband met de capaciteit van de apparatuur. Daarom moet de selectie van apparatuur zich richten op de technische prestaties en niet alleen op de kosten.
De nauwkeurigheid van de temperatuurregeling is een van de meest kritische parameters. Machines die de temperatuurnauwkeurigheid binnenin kunnen handhaven±2 graadzorgen voor aanzienlijk stabielere diffusieomstandigheden.
Drukstabiliteit is net zo belangrijk. Systemen met drukschommelingen eronder±2%zijn beter geschikt voor het onderhouden van uniform interfacecontact.
Voor grote of meerlaagse componenten is uniformiteit van de verwarming essentieel. Verwarmingssystemen met meerdere- zones kunnen de temperatuurverdeling verbeteren en plaatselijke zwakke plekken verminderen.
Moderne apparatuur met geautomatiseerde gegevensregistratie en traceerbaarheidsfuncties verbetert ook het productiebeheer door gedetailleerde kwaliteitscontrole mogelijk te maken.
Conclusie
Onvoldoende diffusielassterkte wordt zelden veroorzaakt door een enkele parameterafwijking. In plaats daarvan is het doorgaans het resultaat van de gecombineerde invloed van materialen, apparatuur, procesontwerp en operationele praktijken. Alleen door een goede afstemming tussen deze elementen te bewerkstelligen, kan stabiliteit op de lange- termijn worden gegarandeerd.
Voor fabrikanten die momenteel diffusielassystemen gebruiken, zijn het opzetten van gestandaardiseerde parameterdatabases, het verbeteren van de oppervlaktevoorbereidingsworkflows en het handhaven van de betrouwbaarheid van apparatuur de meest effectieve manieren om de productkwaliteit te verbeteren. Voor bedrijven die van plan zijn te investeren in nieuwe apparatuur, zal het selecteren van machines met hoge temperatuurprecisie en stabiele drukcontrole het risico op kracht-gerelateerde storingen aanzienlijk verminderen.
Terwijl diffusielassen zich blijft uitbreiden in de energieopslag-, elektrische infrastructuur- en geavanceerde productiesectoren, zal het handhaven van consistente lassterkte een cruciale factor blijven bij het garanderen van productbetrouwbaarheid en prestaties op de lange- termijn. Continue procesoptimalisatie en gestandaardiseerde managementpraktijken zullen een steeds belangrijkere rol spelen bij het bereiken van hoogwaardige productieresultaten.