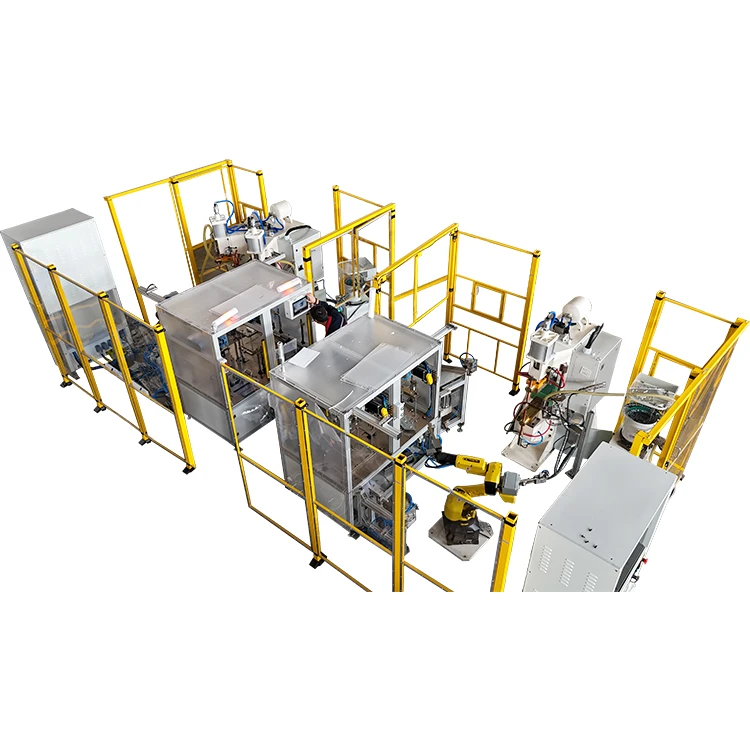
Naadlassen van brandstoftankmaakt gebruik van roterende elektrodewielen, elektrodekracht en gecontroleerde lasstroom om de overlappende randen van de brandstoftankschalen van motorfietsen met elkaar te verbinden. Opeenvolgende lasklompjes overlappen elkaar om een doorlopende afgedichte verbinding te vormen.
Een lek-dichte naad hangt van meer af dan de geprogrammeerde stroomsterkte. De pasvorm van de schaal-, de flensbreedte, de uitlijning van het elektrodewiel, de lassnelheid, de elektrodekracht, de koeling en de overlap van de lasklompjes moeten stabiel blijven rond het volledige tankprofiel. Na het lassen moet de voltooide tank nog steeds voldoen aan de lektest en andere inspectie-eisen die door de fabrikant zijn gedefinieerd.
In dit artikel wordt uitgelegd waarom de brandstoftanks van motorfietsen lekken na het lassen, welke naadlasvariabelen moeten worden gecontroleerd en hoe fabrikanten de voltooide verbinding kunnen verifiëren voordat de productie wordt goedgekeurd.


Waarom veroorzaakt het lassen van brandstoftanknaden lekkages?
Lekkage in de brandstoftank is doorgaans het resultaat van meerdere proces-gerelateerde problemen en niet van één enkel defect. Het begrijpen van deze sleutelfactoren is essentieel voor het behouden van een consistente laskwaliteit.
1. Inconsistente lasstroom die leidt tot onderbroken naden
Bij naadlaswerkzaamheden heeft de stabiliteit van de lasstroom rechtstreeks invloed op de vorming van klompjes en de lasintegriteit. Fluctuaties in de stroomsterkte kunnen resulteren in onvolledige fusie of micro-porositeit, wat zich vaak manifesteert als langzame lekkage tijdens druktesten.
Dit probleem wordt belangrijker bij continue lasprocessen. Als het voedingssysteem zich niet dynamisch kan aanpassen aan veranderende materiaalomstandigheden, zullen er waarschijnlijk variaties in de laskwaliteit optreden. Moderne geautomatiseerde naadlassystemen omvatten realtime parameterbewaking en adaptieve besturingsmogelijkheden, waardoor onmiddellijke correctie mogelijk is wanneer procesomstandigheden veranderen, waardoor de continuïteit en dichtheid van de naad behouden blijft.
2. Slechte pasvorm-Up van gebogen tankoppervlakken
Brandstoftanks voor motorfietsen worden doorgaans gevormd door het samenvoegen van de bovenste en onderste schalen met complexe gebogen geometrieën. Als de pasvlakken vóór het lassen niet goed zijn uitgelijnd, kunnen er plaatselijk gaten ontstaan, waardoor de vorming van doorlopende lasklompjes wordt voorkomen.
Dit probleem komt vaak voor bij handmatige handelingen of conventionele apparatuuropstellingen, omdat gebogen geometrieën het moeilijk maken om een uniforme druk te handhaven. Moderne geautomatiseerde naadlassystemen pakken deze uitdaging aan door middel van zwevende drukmechanismen of flexibele klemsystemen die automatisch oppervlaktevariaties compenseren, waardoor een consistent lascontact gedurende het hele proces wordt gegarandeerd.
3. Beperkingen van handmatig lassen bij massaproductie
Handmatig lassen biedt flexibiliteit voor de productie van kleine- batches, maar het handhaven van consistentie in productieomgevingen op grote- schaal is een enorme uitdaging. Ervaring van de operator, vermoeidheid en variaties in het productieritme kunnen de laskwaliteit aanzienlijk beïnvloeden.
Voor producten zoals brandstoftanks voor motorfietsen, waarbij luchtdichtheid van cruciaal belang is, kunnen zelfs kleine afwijkingen in de laskwaliteit leiden tot productafkeuring. Als gevolg hiervan stappen veel fabrikanten over op geautomatiseerde naadlassystemen om menselijke-variabiliteit te minimaliseren en consistente resultaten te garanderen.
4. Mismatch tussen lassnelheid en warmte-inbreng
Tijdens laswerkzaamheden moeten de lassnelheid en de warmte-inbreng goed in balans blijven. Elke discrepantie tussen deze parameters kan leiden tot defecten zoals doorbranden-of onvolledige fusie.
| Procesprobleem | Potentieel resultaat |
|---|---|
| Overmatige warmte-inbreng | Materiaalverbranding-door of vervorming |
| Onvoldoende warmte-inbreng | onvoldoende ontwikkeling van de lasklompjes |
| Te hoge lassnelheid | Onvoldoende nuggetvorming |
| Langzame lassnelheid | Overmatige warmteaccumulatie |
Een goede parameterafstemming is van fundamenteel belang voor het verkrijgen van lasnaden van hoge-kwaliteit, en geautomatiseerde systemen verbeteren de nauwkeurigheid van de parametercontrole aanzienlijk.
Vereisten voor een lek-Strechte naad van de brandstoftank van de motorfiets
Het lassen van brandstoftanks behoort tot de categorie van afgedicht structureel lassen, dat aanzienlijk hogere technische normen vereist in vergelijking met gewone structurele componenten.
1. Continue en lek-proof naadintegriteit
Voor brandstofinsluitingssystemen moeten lasnaden een continue en dichte verbindingsstructuur vormen zonder onderbrekingen of micro-scheurtjes. Doorlopende naden verbeteren zowel de afdichtingsprestaties als de structurele sterkte.
In moderne productieomgevingen zijn lasnaden van brandstoftanks doorgaans vereist om een kwalificatie van bijna 100% luchtdichtheid te bereiken om de naleving van de voertuigveiligheid te garanderen.
2. Hoge-precieze laspositionering
Vanwege de complexe geometrie van brandstoftanks omvatten laspaden vaak gebogen trajecten die een uiterst nauwkeurige positionering vereisen. Geautomatiseerde naadlassystemen maken doorgaans gebruik van geavanceerde motion control-technologie die een herhaalde positioneringsnauwkeurigheid van ongeveer ±0,1 mm kan bereiken, waardoor een consistente lasplaatsing gedurende de productiecycli wordt gegarandeerd.
Een dergelijke positioneringsprecisie is vooral van cruciaal belang in productieomgevingen met grote- volumes.
3. Stabiele en uniforme lasdruk
Lasdruk speelt een cruciale rol bij het bepalen van de lasnaadkwaliteit. Onstabiele drukomstandigheden kunnen leiden tot een inconsistente penetratiediepte en verminderde afdichtingsprestaties.
Voor gebogen brandstoftankconstructies wordt drukstabiliteit zelfs nog belangrijker. Geavanceerde drukcontrolesystemen compenseren voortdurend maatvariaties en zorgen voor een consistente lasvorming gedurende het hele proces.
4. Mogelijkheid tot real-time procesbewaking
Omdat de kwaliteitseisen steeds hoger worden, is het niet langer voldoende om alleen op vooraf ingestelde parameters te vertrouwen. Moderne geautomatiseerde lassystemen integreren doorgaans realtime bewakingsfuncties die belangrijke parameters zoals stroom, druk en lassnelheid dynamisch aanpassen. Dit vermindert de procesvariatie aanzienlijk en verbetert de algehele lasbetrouwbaarheid.
Hoe het naadlassen van een brandstoftank een doorlopende verbinding creëert?
Van de verschillende lasmethoden wordt naadlassen algemeen beschouwd als een van de meest geschikte technologieën voor de productie van brandstoftanks, vooral in grootschalige productieomgevingen-.
Vergelijking van gebruikelijke lasmethoden
| Lasmethode | Lekkagerisico | Productiviteit | Geschikte toepassing |
|---|---|---|---|
| TIG-lassen | Gematigd | Laag | Kleine-batchproductie |
| Laserlassen | Laag | Hoog | Hoogwaardige-productie |
| Naadlassen | Zeer laag | Hoog | Massaproductie |
Het belangrijkste voordeel van naadlassen ligt in het vermogen om overlappende lasklompjes te produceren die een doorlopende naadstructuur vormen. Deze structurele eigenschap verbetert de afdichtingsprestaties aanzienlijk, waardoor naadlassen zeer geschikt is voor toepassingen met brandstofbeheersing.
Belangrijkste voordelen van continu naadlassen
Naadlastechnologie maakt gebruik van roterende elektrodewielen om overlappende laspunten langs de verbindingslijn te creëren, waardoor een doorlopende lasband ontstaat. Dit proces biedt verschillende belangrijke voordelen:
• Hoge naadcontinuïteit
• Uniforme warmteverdeling
• Uitstekende afdichtingsprestaties
• Sterke compatibiliteit met automatisering
Deze voordelen maken naadlassen tot een algemeen aanvaarde methode bij de productie van brandstoftanks voor motorfietsen.
Welke parameters bepalen de kwaliteit van het lassen van de brandstoftanknaden?
De juiste procesparameters zijn essentieel voor het bereiken van stabiele lasresultaten. De volgende waarden vertegenwoordigen typische referentiebereiken die worden gebruikt bij de productie van brandstoftanks voor motorfietsen.
| Procesvariabele | Effect op de lasnaad | Wat u eerst moet controleren |
|---|---|---|
| Lasstroom | Regelt de warmteontwikkeling en de ontwikkeling van lasklompjes | Controleer de werkelijke stroomuitvoer, het materiaalcontact en de toestand van het wiel |
| Lastijd- of pulsschema | Heeft invloed op de grootte van de nugget en de afstand langs de naad | Controleer of aangrenzende lasklompjes een doorlopende verbinding vormen |
| Lassnelheid | Wijzigt de geleverde warmte per lengte-eenheid | Vergelijk de eerste las, gebogen delen en het einde van de naad |
| Elektrode kracht | Controleert de contactweerstand en helpt het verwarmde gewricht in bedwang te houden | Bevestig dat de kracht stabiel blijft langs het volledige tankprofiel |
| Elektrodewielprofiel | Heeft invloed op de stroomdichtheid, naadpositie en oppervlaktemarkering | Inspecteer wielslijtage, uitlijning en vervuiling |
| Shell past-op | Bepaalt of de twee flenzen in contact blijven | Controleer de flensbreedte, openingen, vormvariatie en ondersteuning van het armatuur |
| Koeling | Beïnvloedt de elektrodetemperatuur en de continue-productiestabiliteit | Controleer de waterstroom, temperatuur en interne koelkanalen |
| Lasvolgorde | Heeft invloed op de warmteaccumulatie en de kwaliteit van het sluit{0}}punt | Onderzoek start-, stop-, hoeken- en naadoverlappingsposities |
Deze variabelen moeten als één lasschema worden ontwikkeld. Het verhogen van de stroom kan niet op betrouwbare wijze compenseren voor een slechte pasvorm-van de schaal, versleten elektrodewielen of onstabiele kracht. De definitieve instellingen moeten worden bevestigd door middel van proeflassen en de inspectiemethode die vereist is voor de daadwerkelijke brandstoftank.

Hoe u een brandstoftank kunt testen na het lassen van naden
Een visueel doorlopende lasnaad bewijst niet dat de voltooide brandstoftank lek-dicht is. Kleine discontinuïteiten zijn van buitenaf mogelijk niet zichtbaar, vooral rond gebogen gedeelten, het begin en einde van het lassen en gebieden waar de elektrodewielen van richting veranderen.
De voltooide tank moet worden getest volgens de producttekening, klantspecificatie en toepasselijke productievereisten. Afhankelijk van het productieproces kan de inspectie een gecontroleerde lucht-druklektest, druk-vervaltesten, bellen-op water of een andere goedgekeurde methode omvatten.
Tijdens de procesontwikkeling kan de fabrikant ook destructief onderzoek doen of dwarsdoorsneden -lassen om de vorming en continuïteit van de klompjes te controleren. Productiemonitoring kan veranderingen in stroom, kracht of lassnelheid helpen detecteren, maar vervangt niet automatisch de fysieke lekkageverificatie.
Testdruk, houdtijd en acceptatielimieten mogen niet worden gekopieerd van een niet-gerelateerde brandstoftank. Deze voorwaarden moeten worden gedefinieerd door de fabrikant van de brandstoftank of door de toepasselijke productnorm.
Wanneer is een geautomatiseerd lassysteem voor brandstoftanknaden nodig?
In moderne productieomgevingen maakt het uitsluitend vertrouwen op conventionele lasapparatuur het vaak moeilijk om zowel hoge kwaliteit als hoge productiviteit te bereiken. De introductie van geautomatiseerde naadlassystemen heeft de lasconsistentie en betrouwbaarheid aanzienlijk verbeterd.
Zes--assig robotlassen maakt nauwkeurige controle van het naadpad mogelijk
Moderne geautomatiseerde naadlassystemen bevatten vaak meer--assige robotbesturing om complexe lastrajecten automatisch uit te voeren. Dankzij de zeer-precieze motion control-technologie handhaaft het systeem stabiele laspaden over gebogen oppervlakken, waardoor een consistente naadvorming wordt gegarandeerd. Deze mogelijkheid is vooral gunstig voor brandstoftankconstructies met complexe geometrieën en meerdere gebogen laslijnen.
Adaptive Control-technologie verbetert de lasstabiliteit
In echte productiescenario's zijn kleine variaties in materiaaldikte of montagetoleranties onvermijdelijk. Zonder adaptieve controle kunnen deze variaties leiden tot een inconsistente laskwaliteit.
Geautomatiseerde naadlassystemen maken gebruik van adaptieve besturingstechnologie om de lasstroom, snelheid en druk tijdens bedrijf dynamisch aan te passen, waardoor consistente lasomstandigheden worden gehandhaafd en de productbetrouwbaarheid wordt verbeterd.
Geautomatiseerde productie met hoge-snelheid verbetert de productie-efficiëntie
Naast het verbeteren van de laskwaliteit, verbeteren geautomatiseerde naadlassystemen de productie-efficiëntie aanzienlijk. Door automatisch laden en continue productieprocessen te integreren, kunnen fabrikanten de productie verhogen en tegelijkertijd de afhankelijkheid van handarbeid verminderen.
Dit voordeel wordt vooral belangrijk in grootschalige productieomgevingen-waar productiviteit en kostenbeheersing van cruciaal belang zijn.
Bewijs van project voor naadlassen van motorfietsbrandstoftanks
Om de voordelen van geautomatiseerde naadlassystemen beter te illustreren, schetst het volgende voorbeeld een typisch scenario voor productieverbetering dat wordt waargenomen bij de productie van brandstoftanks voor motorfietsen.
Projectachtergrond
- Producttype: Brandstoftank voor motorfietsen
- Materiaal: staal met laag-koolstofgehalte
- Materiaaldikte: 0,8 mm
- Productiemethode vóór upgrade: voornamelijk handmatige laswerkzaamheden
De fabrikant produceerde middelgrote brandstoftanks voor motorfietsen in relatief grote volumes. Hoewel er ervaren operators in dienst waren, bleef het handhaven van een consistente laskwaliteit een aanzienlijke uitdaging, vooral onder de toenemende productievraag.
Productie-uitdagingen
Voordat de automatisering werd geïmplementeerd, kwam de fabrikant verschillende terugkerende problemen tegen die de productkwaliteit en de algehele productiviteit rechtstreeks beïnvloedden:
- Lekkagepercentage ongeveer5%, vooral tijdens luchtdichtheidstesten
- Inconsistente kwaliteit van de lasnaden in alle productiebatches
- Beperkte productie-efficiëntie vanwege beperkingen op het gebied van handmatige bediening
- Hoog schrootpercentage veroorzaakt door onstabiele lasvorming
Deze uitdagingen stegen niet alleen de productiekosten, maar creëerden ook leveringsvertragingen en kwaliteitsrisico's, vooral omdat de vraag van klanten naar betrouwbaarheid bleef toenemen.
Geïmplementeerde oplossing
Om deze problemen aan te pakken, introduceerde de fabrikant een geautomatiseerd naadlassysteem dat speciaal is ontworpen voor toepassingen in brandstoftanks. De systeemupgrade omvatte zowel modernisering van de apparatuur als procesoptimalisatie.
Belangrijke verbeteringen waren onder meer:
- Optimalisatie van het armatuurontwerp om de uitlijning van onderdelen te verbeteren
- Zeer nauwkeurige laspadcontrole- voor gebogen tankgeometrieën
- Real- monitoring van lasparameters
- Stabilisatie van druk en stroomafgifte tijdens het lassen
- Integratie van een geautomatiseerde productiestroom om handmatige variabiliteit te verminderen
Door deze upgrades is het productieproces overgegaan van operator{0}}afhankelijk lassen naar gecontroleerde en herhaalbare geautomatiseerde laswerkzaamheden.
Resultaten behaald na implementatie
Na de implementatie van het geautomatiseerde naadlassysteem constateerde de fabrikant aanzienlijke verbeteringen in zowel kwaliteit als productiviteit.
Bij een Haifei-project voor het lassen van brandstoftanks voor motorfietsen evalueerde de klant de voltooide apparatuur aan de hand van representatieve tankmonsters. De inspectie omvatte onder meer lekonderzoek en lasonderzoek. Het project bevestigde dat armatuurondersteuning, het volgen van het elektrodewiel en een stabiel lasschema samen moeten worden ontwikkeld in plaats van de lasmachine als een geïsoleerd onderdeel te behandelen.
Exacte lasparameters en acceptatielimieten zijn afhankelijk van de tanktekening, materiaalcombinatie en inspectiespecificatie van de klant.
Hoe selecteert u een naadlasmachine voor een brandstoftank?
Het selecteren van het juiste naadlassysteem is een cruciale beslissing die rechtstreeks van invloed is op de productiestabiliteit, productkwaliteit en operationele efficiëntie op lange termijn. Fabrikanten moeten verschillende technische factoren evalueren voordat ze apparatuur selecteren.
Complexiteit van tankgeometrie
Brandstoftankconstructies omvatten vaak meerdere gebogen oppervlakken en complexe laspaden. Naarmate de complexiteit van de geometrie toeneemt, neemt ook de vereiste nauwkeurigheid van het lassysteem toe.
Voor tanks met complexe vormen wordt aanbevolen om geautomatiseerde lassystemen te gebruiken met zeer-precieze bewegingscontrole en adaptieve drukmogelijkheden om een stabiele laskwaliteit over de gehele naad te behouden.
Vereisten voor productievolumes
De productieschaal speelt een belangrijke rol bij het bepalen van het vereiste automatiseringsniveau.
Voor kleine-batchproductie kunnen semi-automatische lassystemen voldoende zijn. Voor middelgrote- tot- productieomgevingen bieden volledig geautomatiseerde naadlassystemen echter aanzienlijke voordelen op het gebied van productiviteit en consistentie.
Automatisering wordt vooral waardevol wanneer de productiedoelstellingen toenemen en het verkorten van de cyclustijd een prioriteit wordt.
Materiaaldiktebereik
Verschillende tankontwerpen gebruiken verschillende materiaaldiktes, en lassystemen moeten in staat zijn om deze variaties betrouwbaar aan te kunnen.
Fabrikanten moeten bevestigen dat het geselecteerde systeem stabiel kan werken binnen het vereiste diktebereik, terwijl de laspenetratie en naadintegriteit consistent blijven.
Het niet afstemmen van de capaciteit van de apparatuur op de materiaalvereisten kan leiden tot frequente defecten en een onstabiele productie-output.
Vereist niveau van automatisering
Terwijl productiestandaarden blijven evolueren, verschuiven veel bedrijven naar hogere niveaus van automatisering om zowel de productkwaliteit als de operationele efficiëntie te verbeteren.
Moderne geautomatiseerde naadlassystemen bieden:
- Verbeterde lasconsistentie
- Verminderde arbeidsafhankelijkheid
- Verhoogde productiedoorvoer
- Verbeterde procesherhaalbaarheid
Deze voordelen maken automatisering een steeds aantrekkelijkere investering voor fabrikanten die op zoek zijn naar productiestabiliteit op de lange termijn.
Belangrijke punten voor betrouwbaar naadlassen van brandstoftanks
Betrouwbaar, lek-vrijlassen van de brandstoftank van motorfietsenis niet alleen een kwestie van het aanpassen van de lasparameters. In plaats daarvan vereist het een systematische aanpak die procescontrole, apparatuurcapaciteiten en automatiseringstechnologie integreert.
Terwijl de kwaliteitsnormen in de motor- en auto-industrie blijven stijgen, hebben traditionele lasmethoden op zichzelf vaak moeite om te voldoen aan de eisen van productie met hoge- volumes en hoge- precisie. Geautomatiseerde naadlassystemen bieden de noodzakelijke combinatie van precisiecontrole, stabiel procesbeheer en efficiënte productiecapaciteit die nodig is voor moderne productie.
Door nauwkeurige laspadcontrole, stabiel drukbeheer en realtime parameteraanpassing verminderen geautomatiseerde naadlassystemen de lekkagerisico's aanzienlijk, terwijl de productieconsistentie en doorvoer worden verbeterd.
Voor fabrikanten die te maken krijgen met uitdagingen zoals lekkage van de brandstoftank, onstabiele laskwaliteit of beperkte productiecapaciteit, kan het upgraden naar een goed-ontworpen geautomatiseerd naadlassysteem een praktische en duurzame oplossing bieden voor het verbeteren van zowel de productkwaliteit als de operationele prestaties.
Veelgestelde vragen
Vraag: Wat is het lassen van brandstoftanknaden?
A: Het lassen van de brandstoftanknaden is een weerstandslasproces waarbij roterende elektrodewielen kracht en stroom uitoefenen langs overlappende metalen randen. Opeenvolgende lasklompjes overlappen elkaar om een doorlopende afgedichte verbinding te vormen.
V: Waarom lekt een brandstoftank met-naden nog steeds?
A: Mogelijke oorzaken zijn onder meer openingen tussen de tankschalen, onvoldoende overlap van de lasklompjes, onstabiele elektrodekracht, versleten elektrodewielen, ongeschikte stroom- en snelheidsinstellingen, of defecten bij de start- en stopposities van het lassen.
Vraag: Welke parameters bepalen de laskwaliteit van de brandstoftanknaden?
A: De belangrijkste variabelen zijn lasstroom, lastijd of pulsschema, lassnelheid, elektrodekracht, wielgeometrie, koeling en aanpassing van de schaal. Ze moeten samen worden gevalideerd op representatieve tankmonsters.
V: Kan naadlassen een lek-dichte brandstoftank garanderen?
A: Geen enkele lasmethode kan lekkageprestaties garanderen zonder procesvalidatie en inspectie. De voltooide tank moet voldoen aan de lektest en acceptatie-eisen die voor het product zijn gespecificeerd.
Vraag: Hoe selecteer ik een naadlasmachine voor een brandstoftank?
A: Geef de tanktekening, het materiaal, de dikte van elke laag, de flensafmetingen, het laspad, het vereiste vermogen en de lek-testvereisten op. De machine, elektrodewielen, opspaninrichting en lasschema moeten dan als één systeem worden geëvalueerd.
Neem contact op met onze ingenieurs