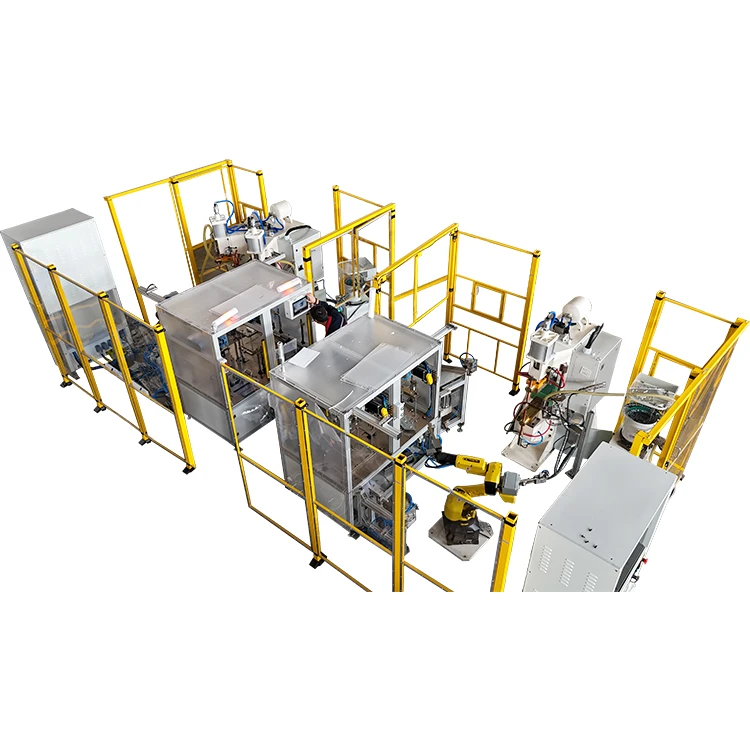
Polymeerdiffusielasmachinesworden veel gebruikt in industrieën zoals nieuwe energiesystemen, elektrische apparatuur, energieopslag en precisiegeleidende componenten. Dankzij hun solide--verbindingsmechanisme, diffusie op moleculair-niveau en lage thermische input, bieden deze machines sterke, uniforme verbindingen met minimale spatten vergeleken met conventionele smeltlasmethoden.
In echte productieomgevingen blijft lasvervorming echter een van de meest kritische uitdagingen die de maatnauwkeurigheid, de consistentie van de assemblage en de betrouwbaarheid van het product op de lange termijn- beïnvloeden.
Uit ervaring in de sector blijkt dat in delassen van koperen rails, meerlaagse geleidende platen en structurele precisiecomponenten, houdt ongeveer 65% tot 80% van de problemen met montageafwijkingen verband met restspanning die wordt gegenereerd tijdens het lassen. Als de vervormingscontrolemaatregelen niet systematisch worden toegepast, kan een kleine vervorming geleidelijk toenemen tijdens latere montage of onderhoud, wat uiteindelijk de prestaties en levensduur van de apparatuur beïnvloedt.
Daarom is het beheersen van lasvervorming niet alleen essentieel voor het behouden van de maatconsistentie, maar ook voor het verminderen van herbewerkingspercentages en materiaalverspilling. Dit draagt direct bij aan een verbeterde productiviteit en lagere productiekosten.
In de volgende secties worden praktische en beproefde methoden beschreven voor het minimaliseren van vervorming bij diffusielasprocessen, waarbij de nadruk ligt op pre-lasvoorbereiding, -procescontrole, post-lasbehandeling en milieu- en operationele normen.


I. Voorbereiding vóór-het lassen
Voorbereiding vóór-het lassen is de basis voor het verminderen van het risico op vervorming. Veel terugkerende vervormingsproblemen komen voort uit onvoldoende voorbereiding in dit stadium. Als de omstandigheden van het werkstuk onstabiel zijn of de parameters van de apparatuur niet overeenkomen, is het mogelijk dat zelfs goed-gecontroleerde lascycli de vervorming niet volledig kunnen voorkomen.
1. Werkstukvoorbereiding
Tijdens diffusielassen hebben de zuiverheid en vlakheid van het hechtingsoppervlak rechtstreeks invloed op de diffusiekwaliteit en spanningsverdeling. Een goede voorbereiding van het oppervlak is daarom essentieel om de processtabiliteit te garanderen.
Werkstukoppervlakken moeten volledig vrij zijn van olievervuiling, oxidelagen en deeltjes. Veel voorkomende methoden voor oppervlaktevoorbereiding zijn mechanisch polijsten, oplosmiddelreiniging en ultrasoon reinigen. Voor geleidende materialen zoals koperen of aluminium rails wordt aanbevolen om kort na het reinigen te lassen om heroxidatie te minimaliseren.
In een productievoorbeeld uit de praktijk- introduceerde een fabrikant van accuaansluitingen een dubbel-reinigingsproces, waarbij mechanisch polijsten en alcoholreiniging werden gecombineerd, waardoor de lasconsistentie aanzienlijk werd verbeterd. Als gevolg hiervan werd de vervormingssnelheid teruggebracht van ongeveer 6% naar ongeveer 2,5%, waardoor de noodzaak voor post-lascorrectie kleiner werd.
Naast de reinheid van het oppervlak moeten ook de maatnauwkeurigheid en de contactuitlijning vóór het klemmen worden gecontroleerd. Eventuele initiële kromtrekken of ongelijkmatige openingen kunnen tijdens het lassen worden versterkt als gevolg van thermische spanning, wat resulteert in merkbare vervorming.
2. Verificatie van apparatuur en parameters
Stabiliteit van de apparatuur en compatibiliteit van parameters behoren tot de belangrijkste factoren die de lasbetrouwbaarheid beïnvloeden. Voordat de productie wordt gestart, moet de machine een systematische inspectie ondergaan om te bevestigen dat alle operationele omstandigheden voldoen aan de lasvereisten.
De belangrijkste inspectie-items omvatten doorgaans:
- Stabiliteit van het verwarmingssysteem
- Prestaties van het druksysteem
- Kalibratie van temperatuursensoren
- Verificatie van controleparameters
Om de prestaties op de lange- termijn te behouden, worden regelmatige kalibratieschema's ten zeerste aanbevolen. Onder typische industriële omstandigheden moeten temperatuur- en druksystemen elke 500-1000 bedrijfsuren worden gekalibreerd om prestatieafwijkingen te voorkomen die tot vervorming op batchniveau kunnen leiden.
De volgende tabel vat de aanbevolen inspectienormen samen voor de belangrijkste diffusielasparameters:
| Parameter | Aanbevolen bereik | Impact op vervorming |
|---|---|---|
| Nauwkeurigheid van de temperatuurregeling | Binnen ±2 graden | Zorgt voor een uniforme thermische input |
| Afwijking van de drukregeling | Minder dan of gelijk aan ±1% | Zorgt voor een uniforme verdeling van de belasting |
| Uniformiteit van de verwarming | Minder dan of gelijk aan ±5 graden | Voorkomt plaatselijke thermische spanning |
| Kalibratie-interval | 500–1000 uur | Ondersteunt stabiliteit op lange- termijn |
Een goede apparatuurverificatie vermindert de kans op onverwachte vervorming tijdens de productie aanzienlijk.
II. In-Procesbeheersing
In de lasfase worden de meeste thermische spanningen en plastische vervormingen gegenereerd. Een effectieve coördinatie tussen temperatuur en druk bepaalt direct de structurele stabiliteit na het lassen. Zonder de juiste controle tijdens deze fase kunnen zelfs goed-materialen nog steeds vervorming ondergaan.
1. Gecoördineerde temperatuur- en drukregeling
Bij diffusielassen moeten temperatuur en druk samen worden beheerd in plaats van onafhankelijk. Een evenwichtige controle zorgt voor een uniforme diffusie en voorkomt plaatselijke spanningsconcentratie.
Als de temperatuur te hoog is, kunnen materialen overmatig zacht worden, wat leidt tot plaatselijke plastische vervorming onder druk. Omgekeerd kan een ongelijkmatige drukverdeling plaatselijke spanningsconcentratie veroorzaken, wat resulteert in buigen of indeuken na het lassen. Daarom is het essentieel om tijdens de lascyclus stabiele verwarmings- en belastingscurven te handhaven.
Typische basislijncontroleparameters zijn onder meer:
| Controleparameter | Aanbevolen bereik | Doel |
|---|---|---|
| Verwarmingssnelheid | 5–15 graden /min | Vermindert thermische gradiëntspanning |
| Temperatuurstabiliteit | Binnen ±5 graden | Voorkomt plaatselijke oververhitting |
| Tijd vasthouden | 10–60 minuten | Zorgt voor voldoende diffusie |
| Uniformiteit van de druk | Groter dan of gelijk aan 95% | Vermindert structurele vervorming |
Bij dikke koperen railsystemen kunnen overmatige verwarmingssnelheden grote temperatuurgradiënten veroorzaken, waardoor de interne spanningsaccumulatie toeneemt. Daarom moeten de verwarmingscurves altijd worden aangepast aan de materiaaldikte, in plaats van vaste instellingen te gebruiken.
2. Procesoptimalisatie
Verschillende werkstukstructuren vereisen aangepaste lasstrategieën. Het negeren van structurele kenmerken leidt vaak tot plaatselijke warmteaccumulatie of spanningsconcentratie, waardoor het risico op vervorming toeneemt.
Bij het lassen van meerlaagse koperrails kan het gebruik van symmetrische klemstructuren bijvoorbeeld de spanningsonbalans effectief verminderen. Bij gecontroleerde productietests verminderde een symmetrisch structureel ontwerp het kromtrekken met ongeveer 30%, vooral bij geleidende assemblages met een groot oppervlak.
Voor grote of complexe componenten kunnen gefaseerde verwarmingssequenties worden gebruikt om een geleidelijke warmteverdeling mogelijk te maken, waardoor plotselinge thermische schokeffecten worden verminderd die de structuur zouden kunnen destabiliseren.
3. Realtime monitoring.-
Moderne diffusielasmachines zijn doorgaans uitgerust met realtime bewakingssystemen die temperatuur-, druk- en verplaatsingsgegevens bijhouden. Deze systemen helpen abnormale omstandigheden vroegtijdig te detecteren en maken tijdige parameteraanpassingen mogelijk.
In productieomgevingen moeten de volgende gegevens nauwlettend worden gecontroleerd:
- Gedrag van de temperatuurcurve
- Drukstabiliteit
- Trends in verplaatsing van werkstukken
Abnormale temperatuurschommelingen duiden bijvoorbeeld vaak op problemen met het verwarmingssysteem. Als deze fluctuaties niet snel worden gecorrigeerd, kunnen ze leiden tot vervorming op grote schaal- bij meerdere productiebatches. Het implementeren van geautomatiseerde alarmdrempels wordt daarom sterk aanbevolen om de procesbetrouwbaarheid te verbeteren.
III. Na-lasbehandeling
Na het lassen blijven er restspanningen binnen de materiaalstructuur achter. Als deze spanningen niet op de juiste manier worden beheerd, kunnen ze tijdens afkoeling of onderhoud geleidelijk verdwijnen, wat resulteert in vertraagde vervorming. Daarom speelt na-lasbehandeling een cruciale rol bij de dimensionele stabiliteit op de lange- termijn.
1. Gecontroleerde koeling
Snelle afkoeling of geforceerde afkoelingsmethoden moeten na het lassen worden vermeden. In plaats daarvan moet het werkstuk vastgeklemd blijven totdat het op natuurlijke wijze is afgekoeld tot kamertemperatuur. Dit gecontroleerde koelproces minimaliseert ongelijkmatige spanningsvrijgave.
Uit productie-ervaring blijkt dat snelle afkoeling de restspanningsniveaus met 40% tot 60% kan verhogen, waardoor het risico op vervorming aanzienlijk toeneemt. Voor precisiecomponenten is het behouden van de armatuurondersteuning tijdens het afkoelen bijzonder belangrijk.
Het voortijdig verwijderen van armaturen terwijl de materiaaltemperatuur nog steeds hoog is, kan structurele bewegingen veroorzaken en de vervorming vergroten.
2. Behandeling tegen stress
Voor dikke of complexe constructies kan natuurlijke koeling alleen de restspanning niet volledig elimineren. Aanvullende behandelingen voor stressverlichting kunnen daarom nodig zijn.
Veel voorkomende methoden zijn onder meer:
- Temperen op lage-temperatuur
- Trillingsstressverlichting
- Gelokaliseerde mechanische correctie
In één stroomdistributierailproject verbeterde de introductie van een extra lage- spanningsontlastingsfase de dimensionale stabiliteit aanzienlijk, waardoor de vervormingssnelheden op lange- termijn met ongeveer 20% werden verminderd.
3. Precisie-inspectie
Na-lasinspectie is niet alleen essentieel voor het evalueren van de laskwaliteit, maar ook voor het in een vroeg stadium identificeren van kleine vervormingen.
Typische inspectiemethoden zijn onder meer:
- Meting van vlakheid
- Coördineren van meetmachine (CMM) inspectie
- Verificatie van lasintegriteit
Vroegtijdige detectie van kleine afwijkingen maakt onmiddellijke correctie mogelijk, wat over het algemeen kosteneffectiever is dan grootschalige herbewerking later in de productiecyclus.
IV. Milieu- en operationele normen
Naast apparatuur- en procescontrole spelen omgevingsstabiliteit en gestandaardiseerde werkwijzen een belangrijke rol bij het handhaven van consistente lasresultaten. Veel productie-inconsistenties zijn het gevolg van ongecontroleerde omgevingsvariabelen of variabiliteit van de operator.
1. Milieucontrole
Stabiele omgevingsomstandigheden zorgen voor consistente lasprestaties.
Aanbevolen bedrijfsomstandigheden zijn onder meer:
- Omgevingstemperatuur: 20–28 graden
- Relatieve vochtigheid: 40%–60%
Hoge vochtigheidsniveaus kunnen de oxidatie op materiaaloppervlakken versnellen, waardoor de diffusie-efficiëntie wordt verminderd en het risico op vervorming toeneemt. In gebieden met een hoog vochtgehalte wordt het installeren van ontvochtigingssystemen sterk aanbevolen.
2. Gestandaardiseerde operationele procedures
Consistente procedures helpen menselijke fouten te minimaliseren en de herhaalbaarheid tussen productiebatches te verbeteren.
Aanbevolen operationele praktijken zijn onder meer:
- Opzetten van inspectieroutines voor het opstarten van apparatuur
- Het definiëren van parameterverificatieprocedures
- Uitvoeren van post-lasinspectiecontroles
Operators moeten voorkomen dat de belangrijkste machineonderdelen worden gedemonteerd wanneer zich afwijkingen voordoen. In plaats daarvan moet gekwalificeerd technisch personeel de probleemoplossing oplossen om verdere schade te voorkomen en de kalibratienauwkeurigheid te behouden.
3. Las- en onderhoudsdocumentatie
Het bijhouden van gedetailleerde las- en onderhoudsgegevens ondersteunt continue procesverbetering.
Typische documentatie zou het volgende moeten omvatten:
- Details van de productiebatch
- Parameterinstellingen
- Waarnemingen van vervorming
- Onderhoudsgeschiedenis
In de loop van de tijd kunnen fabrikanten met deze verzamelde gegevens procesparameters verfijnen en terugkerende patronen identificeren, waardoor uiteindelijk het risico op vervorming wordt verminderd en de productiestabiliteit wordt verbeterd.
Conclusie
Polymeerdiffusielasmachinesspelen een steeds belangrijkere rol in de moderne productie vanwege hun betrouwbaarheid en het vermogen om verbindingen met hoge- integriteit te produceren. Voor het bereiken van consistent lage vervormingsniveaus is echter meer nodig dan alleen geavanceerde apparatuur. Het vereist gecoördineerde controle over de voorbereiding, procesuitvoering, na-behandeling en milieubeheer.
In de praktijk hebben fabrikanten die consequent lage vervormingssnelheden handhaven een aantal gemeenschappelijke kenmerken gemeen: stabiele prestaties van de apparatuur, goed-gedefinieerde procescontrole, gedisciplineerde operationele praktijken en voortdurende parameteroptimalisatie. Deze gecombineerde mogelijkheden verbeteren niet alleen de productkwaliteit, maar bieden ook een sterkere basis voor het evalueren en selecteren van geschikte diffusielasapparatuur.
Voor bedrijven die van plan zijn te investeren in diffusielasmachines, is het raadzaam om zich niet alleen te concentreren op de apparatuurkosten, maar ook op factoren zoals de nauwkeurigheid van de temperatuur- en drukregeling, de mogelijkheden van het armatuurontwerp, automatiseringsfuncties en de beschikbaarheid van technische ondersteuning. Wanneer apparatuur- en processtrategieën goed op elkaar zijn afgestemd, kunnen fabrikanten het vervormingsrisico aanzienlijk verminderen en op de lange termijn stabiele lasresultaten van hoge- kwaliteit bereiken.