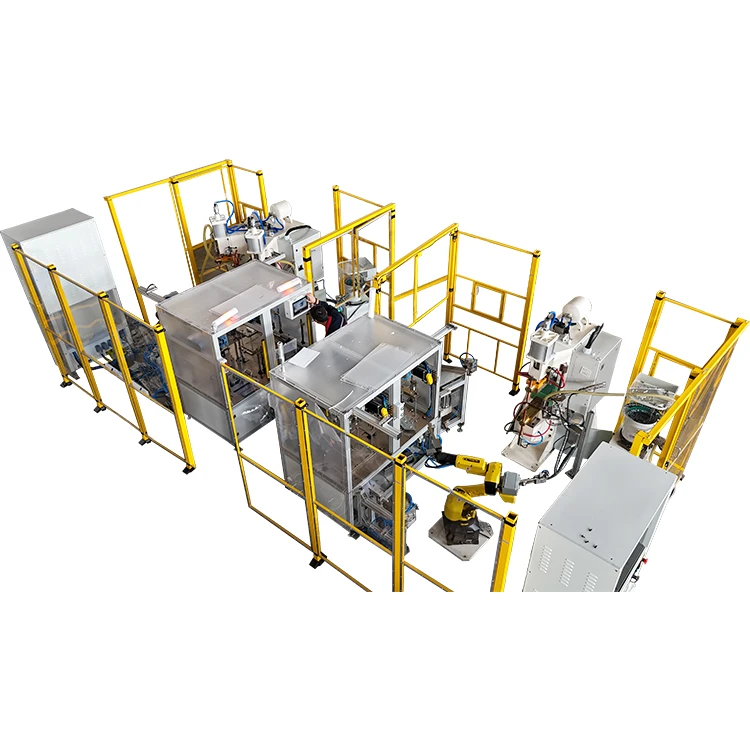
In het veranderende autoproductielandschap verschuiven de lasprocessen van componenten steeds meer van traditionele handmatige handelingen naar sterk geautomatiseerde en gestandaardiseerde productie. Dit is vooral duidelijk zichtbaar bij de productie van stoelrailconstructies, veiligheidsgordelbeugels, accubakken en verschillende structurele verbindingsonderdelen, waarbij consistentie van de laskwaliteit een kritische factor is geworden die de algehele veiligheid en prestaties van het voertuig beïnvloedt.
Terwijl de eisen aan de materiaalsterkte en de structurele complexiteit blijven toenemen, leggen conventionele handmatige of semi{0}}automatische projectielasmethoden geleidelijk aan beperkingen bloot, zoals onstabiele cyclustijden, inconsistente laskwaliteit en hogere herbewerkingspercentages. In productieomgevingen met grote- volumes worden deze problemen nog groter, wat uiteindelijk gevolgen heeft voor de leveringsefficiëntie en de productiestabiliteit.
Tegen deze achtergrond zijn geautomatiseerde projectielaswerkstations een belangrijke oplossing geworden voor fabrikanten van auto-onderdelen. Door de integratie van lasstroomsystemen, geautomatiseerde toevoereenheden, nauwkeurige positioneringsmechanismen en realtime gegevensbewakingsmodules, maken deze systemen een volledig geautomatiseerde productie mogelijk, van het laden tot het lassen en de inspectie. Dit verbetert niet alleen de productie-efficiëntie aanzienlijk, maar zorgt ook voor lasconsistentie op de lange- termijn.
Als gevolg hiervan is het selecteren van de juiste leverancier van projectielaswerkstations en het matchen van een geschikte technische oplossing op basis van de werkelijke productievereisten een cruciale beslissing geworden voor fabrikanten die apparatuurupgrades plannen.

Wat is een projectielaswerkstation en waarom is het van cruciaal belang in de autoproductie?
Een projectielaswerkstation is een geïntegreerd productiesysteem dat projectielastechnologie combineert met geautomatiseerde besturingssystemen. De primaire functie is het bereiken van hoog-efficiënte massaproductie met behoud van een consistente laskwaliteit. In de automobielindustrie wordt projectielassen vaak gebruikt voor moeren, tapeinden en structurele beugels. Het werkt door de stroom te concentreren via voor-voorgevormde projecties, waardoor in zeer korte tijd een gelokaliseerde fusiezone wordt gegenereerd om een betrouwbare verbinding te bereiken.
Vergeleken met conventioneel puntlassen biedt projectielassen een hogere efficiëntie bij meer- lasconstructies en een betere controle over de laspositie en sterkte. Dit maakt het bijzonder geschikt voor structurele componenten in de automobielsector waarbij consistentie en betrouwbaarheid essentieel zijn.
Met het toenemende gebruik van hoog{0}}staal en gecoate materialen biedt projectielassen ook voordelen bij het verminderen van spatten, het beheersen van door hitte-beïnvloede zones en het behouden van de materiaalintegriteit, waardoor de toepassing ervan in moderne autoproductiesystemen verder wordt uitgebreid.
Hoe u een geschikt projectielaswerkstation selecteert op basis van de typen auto-onderdelen
Verschillende auto-onderdelen stellen verschillende eisen aan lasprocessen. Daarom vereist het selecteren van een projectielaswerkstation een uitgebreide evaluatie van het materiaaltype, de structurele complexiteit en de vereisten van de productiecyclus. Moercomponenten hebben bijvoorbeeld doorgaans een eenvoudige structuur, maar vereisen een hoge positioneringsnauwkeurigheid en herhaalbaarheid, terwijl beugel- of meerpuntsconstructiedelen sterkere armatuurontwerpmogelijkheden en flexibelere positioneringssystemen vereisen.
Ook materiaaleigenschappen spelen een beslissende rol. Staal met een laag-koolstofgehalte biedt doorgaans een goede lasbaarheid, terwijl staal-met een hoge sterkte en gegalvaniseerde materialen een nauwkeurigere controle van de warmte-inbreng vereisen. Overmatige warmte-inbreng kan leiden tot materiaalverslechtering of meer spatten, waardoor de algehele laskwaliteit wordt aangetast.
Daarom moeten fabrikanten tijdens de selectie van apparatuur systematisch de laspuntverdeling, materiaaldikte en productiecyclusvereisten evalueren om een juiste systeemconfiguratie te garanderen.
Selectielogica op basis van materiaal- en structuurtypen
Voor structurele onderdelen van warmgestempeld staal, die zeer gevoelig zijn voor thermische invloeden, wordt over het algemeen de voorkeur gegeven aan projectielassen met condensatorontlading. Bij deze methode komt in zeer korte tijd energie vrij, waardoor de warmte op het laspunt wordt geconcentreerd en de door hitte-beïnvloede zone aanzienlijk wordt verkleind, waardoor de materiaalsterkte behouden blijft.
Voor meer- dikke platen of continue productiescenario's bieden lassystemen met midden- frequentieomvormer grotere voordelen dankzij hun stabiele stroomuitvoer en superieure energiecontrolemogelijkheden, waardoor een consistente laskwaliteit wordt gegarandeerd bij productie met hoge- volumes.
Referentieparameters voor auto-projectielassen (selectiebasis)
In praktische toepassingen dienen lasparameters als een belangrijke referentie voor de selectie van apparatuur, hoewel de uiteindelijke instellingen moeten worden gevalideerd door middel van procestesten. De volgende bereiken worden vaak gebruikt bij de productie van auto-onderdelen:
| Materiaal dikte | Huidig bereik | Lassen tijd | Druk |
|---|---|---|---|
| 1,0–1,5 mm | 8–12 kA | 6–10 cycli | 1,5–2,5 kN |
| 1,5–2,5 mm | 12–16 kA | 8–14 cycli | 2,5–4,0 kN |
| 2,5–4,0 mm | 16–22 kA | 12–18 cycli | 4,0–6,5 kN |
Naarmate de materiaaldikte toeneemt, moet de lasstroom doorgaans naar boven worden bijgesteld, terwijl de lastijd voornamelijk wordt gebruikt om de grootte van de klompjes en de warmteverdeling te regelen. Daarom moet apparatuur een stabiele output en nauwkeurige parametercontrole bieden om een consistente laskwaliteit te garanderen.
Belangrijkste configuraties van auto-projectielaswerkstations
De prestaties van een projectielaswerkstation zijn niet alleen afhankelijk van de lasstroombron, maar ook van toevoersystemen, positioneringsmechanismen en automatiseringsbesturingsarchitectuur. Deze subsystemen bepalen gezamenlijk de algehele systeemstabiliteit en productie-efficiëntie.
Keuze van het lasvermogensysteem
De lasstroombron vormt het hart van het werkstation. De twee meest voorkomende oplossingen in automobieltoepassingen zijn middenfrequentie-omvormersystemen en condensatorontladingssystemen.
Midden{0}}systemen worden veel gebruikt in toepassingen die een hoge stabiliteit en herhaalbaarheid vereisen, zoals constructiestaalcomponenten. Condensatorontladingssystemen zijn daarentegen beter geschikt voor toepassingen met een korte -duur en hoge- energie, zoals het lassen van moerprojecties, waarbij een snelle energieafgifte vereist is.
Naast het type voeding moet ook rekening worden gehouden met het ontwerp van het koelsysteem en de thermische stabiliteit op de lange- termijn, omdat continue bedrijfsomstandigheden rechtstreeks van invloed zijn op de levensduur van de apparatuur en de lasconsistentie.
Belang van geautomatiseerde invoer- en positioneringssystemen
Bij geautomatiseerde productie heeft de stabiliteit van het toevoersysteem rechtstreeks invloed op de cyclustijd, terwijl de positioneringsnauwkeurigheid de lasconsistentie bepaalt. Elke afwijking in de aanvoer van onderdelen of de uitlijning van de opspaninrichting kan de laskwaliteit aanzienlijk beïnvloeden en kan leiden tot defecten op batchniveau-.
Moderne systemen maken doorgaans gebruik van trilkomvoeders of robotachtige laadsystemen, afhankelijk van de geometrie van het onderdeel. Uiterst nauwkeurige armaturen in combinatie met vision-positioneringssystemen verbeteren de nauwkeurigheid verder en verminderen de variatie.
In productieomgevingen met meerdere-modellen wordt de snelle- mogelijkheid om de armatuur te verwisselen bijzonder belangrijk, omdat de omsteltijd rechtstreeks van invloed is op het daadwerkelijke gebruik van de apparatuur.
Typische casestudy: resultaten van upgrades van auto-onderdelenprojectie van lasautomatisering
In praktische toepassingen leidt de implementatie van geautomatiseerde projectielassystemen vaak tot aanzienlijke verbeteringen in de productiviteit en kwaliteitsstabiliteit.
Een typische fabrikant van auto-onderdelen die veiligheidsgordelbeugels en moerconstructies produceerde, was voorheen sterk afhankelijk van handmatige bediening, wat resulteerde in onstabiele cyclustijden en een herbewerkingspercentage van ongeveer 5%. Na de upgrade naar een geautomatiseerd projectielaswerkstation werd het productieproces gestandaardiseerd door geoptimaliseerde toevoer en lasparametercontrole.
Prestatievergelijking:
| Metrisch | Vóór het upgraden | Na het upgraden |
|---|---|---|
| Output per dienst | 3200 st | 5200 st |
| Herbewerkingspercentage | 5% | <1% |
| Downtime | 18 uur/maand | 5 uur/maand |
Deze case laat zien dat automatisering niet alleen de productiecapaciteit vergroot, maar ook de kwaliteitsstabiliteit aanzienlijk verbetert en procesvariatie vermindert.
Hoe u een betrouwbare leverancier van projectielaswerkstations kunt beoordelen
Bij het selecteren van apparatuurleveranciers zijn de capaciteiten van de leverancier vaak belangrijker dan alleen de machinespecificaties, omdat systeemstabiliteit, technische ondersteuning en schaalbaarheid op de lange termijn allemaal afhangen van de kracht van de leverancier.
Belangrijke criteria voor het evalueren van de capaciteiten van leveranciers
Ten eerste moeten leveranciers bewezen ervaring hebben met toepassingen in de auto-industrie, aangezien praktijkvoorbeelden de feitelijke systeemstabiliteit onder productieomstandigheden weerspiegelen. Ten tweede is het vermogen om lasmonsters en procesvalidatie uit te voeren essentieel voor het beoordelen van de technische competentie.
Bovendien moet rekening worden gehouden met de mogelijkheden voor after{0}}-ondersteuning, waaronder de beschikbaarheid van reserveonderdelen, de responstijd voor technische ondersteuning en de mogelijkheden voor systeemupgrades, die allemaal rechtstreeks van invloed zijn op de operationele efficiëntie op de lange- termijn.
Ontwikkelingstrends van auto-projectielasautomatisering in 2026
Met de vooruitgang van intelligente productie evolueren projectielassystemen naar hogere niveaus van automatisering en digitalisering. Toekomstige systemen zullen niet alleen stabiele lasprestaties bieden, maar ook real-data-acquisitie en procesoptimalisatie mogelijk maken door middel van continue monitoring van lasstroom, druk en temperatuur.
Tegelijkertijd wordt flexibele productiecapaciteit steeds belangrijker, omdat snellere modeliteratie in de auto-industrie apparatuur vereist die zich snel kan aanpassen aan verschillende productstructuren, waardoor de algehele productieflexibiliteit wordt verbeterd.
Veelgestelde vragen
Vraag: Welke auto-onderdelen zijn geschikt voor projectielaswerkplekken?
A: Ze worden veel gebruikt voor moeren, tapeinden, beugels en structurele componenten in de grote-autoproductie.
Vraag: Hoe kies ik tussen condensatorontladings- en middenfrequente lassystemen?
A: Condensatorontladingssystemen zijn geschikt voor hoog-staal en dunne materialen, terwijl midden-systemen beter zijn voor dikke platen en continue productieomgevingen.
Vraag: Kan geautomatiseerd projectielassen de productie van meerdere- producten ondersteunen?
A: Ja, maar er zijn snel- armaturen en flexibele positioneringssystemen nodig om efficiënte wisselingen te garanderen.
Vraag: Wat is de typische rendementsperiode op de investering?
A: De meeste systemen behalen een ROI binnen 1 à 2 jaar, afhankelijk van het productievolume en de efficiëntie van arbeidsvervanging.
Vraag: Hoe kunnen we de risico's op het gebied van apparatuurselectie verminderen?
A: Het risico kan worden geminimaliseerd door validatie van lasmonsters, referentiecasestudies en duidelijk gedefinieerde procesvereisten.
Hoe verkrijgt u een op maat gemaakte projectielasoplossing?
Alvorens apparatuur te selecteren, wordt fabrikanten geadviseerd om belangrijke technische informatie op te stellen, zoals onderdeeltekeningen, materiaalspecificaties, diktebereik, laspuntverdeling en productiecapaciteitsvereisten. Hierdoor kunnen leveranciers nauwkeurigere technische voorstellen doen en worden selectiefouten verminderd.
Technische communicatie en procesvalidatie in een vroeg- stadium verbeteren de nauwkeurigheid van de apparatuurselectie aanzienlijk en zorgen voor stabiele productieprestaties op de lange- termijn.
Conclusie
Terwijl de automobielproductie zich blijft ontwikkelen in de richting van hogere precisie en efficiëntie, is het belangrijk om het juiste te kiezenprojectie laswerkplekis niet langer alleen een aankoopbeslissing voor apparatuur, maar een cruciaal onderdeel van de optimalisatie van het productiesysteem. Fabrikanten moeten prioriteit geven aan procescompatibiliteit, systeemstabiliteit en toekomstige schaalbaarheid in plaats van zich uitsluitend op technische specificaties te concentreren.
Door de selectie van apparatuur af te stemmen op de daadwerkelijke productievereisten en door met ervaren leveranciers te werken, kunnen fabrikanten zowel een hogere productiviteit als een verbeterde kwaliteitsconsistentie bereiken, waardoor een sterkere concurrentiepositie wordt veiliggesteld in een steeds veeleisender wordende markt.