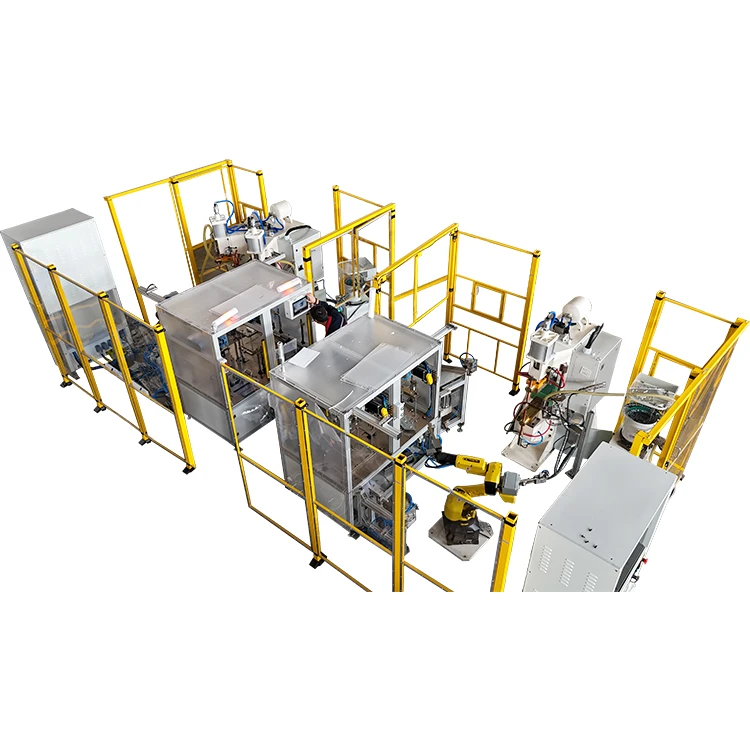
In industrieën zoals hernieuwbare energie, krachtoverbrenging, batterijopslag en fotovoltaïsche systemen,diffusie lasmachinesspelen een cruciale rol bij de productie van flexibele connectoren, stroomrails, composietgeleiders en zeer-betrouwbare elektrische componenten.
Van alle procesparameters zijn de lastemperatuur en de lasdruk de twee belangrijkste factoren die de kwaliteit van de verbinding, de mechanische sterkte en de betrouwbaarheid op de lange- termijn bepalen.
Een goede controle van deze parameters heeft een directe invloed op de productprestaties en heeft ook invloed op de manier waarop gebruikers diffusielasapparatuur moeten evalueren en selecteren.


In deze gids worden de temperatuur- en drukbereiken uitgelegd, hoe ze samenwerken en hoe met deze parameters rekening moet worden gehouden bij het leren over diffusielassen of het kiezen van de juiste machine voor productie.
Waarom temperatuur en druk belangrijk zijn bij diffusielassen
Diffusielassen is een verbindingsproces in vaste- toestand. In tegenstelling tot smeltlassen worden de materialen niet gesmolten. In plaats daarvan wordt het gewricht gevormd door atomaire diffusie bij hoge temperatuur en onder gecontroleerde druk.
Het hechtingsproces is gebaseerd op:
- Plastische vervorming aan het contactoppervlak
- Verhoogd reëel contactoppervlak tussen materialen
- Atoommigratie over de interface
- Vorming van een stabiele metallurgische binding
- Eliminatie van holtes en oppervlakteoxiden
Omdat er geen smelten optreedt, hangt de laskwaliteit vooral af van:
- Voldoende temperatuur om atomaire diffusie te activeren
- Voldoende druk om intiem oppervlaktecontact te creëren
Dit is de reden waarom diffusielasmachines nauwkeurige temperatuurcontrolesystemen en stabiele drukcontrolesystemen vereisen, en niet alleen een hoog uitgangsvermogen.
Typische lastemperatuurbereiken
Temperatuurprincipe: 0,6–0,8 smeltpunt
In de industriële praktijk wordt de diffusielastemperatuur gewoonlijk geregeld op60%–80% van de smelttemperatuur van het materiaal (Tm).
Dit bereik maakt effectieve atomaire diffusie mogelijk zonder smelten of structurele schade te veroorzaken.
Gemeenschappelijke industriële temperatuurbereiken
| Materiaal | Smeltpunt (graad) | Diffusielasbereik (graad) |
Typische toepassingen |
| Koper (Cu) | 1083 | 650–850 | Flexibele connectoren, rails |
| Aluminium (Al) | 660 | 400–550 | Aluminium geleiders, lichtgewicht constructies |
| Roestvrij staal | 1370–1450 | 850–1100 | Structurele verbindingen |
| Koper-aluminium | -- | 500–650 | Composiet rails |
| Koper–roestvrij staal | -- | 750–900 | Verschillende metalen verbindingen |
Binnen deze bereiken kan diffusielassen een verbindingssterkte bereiken tot 90% of meer van de sterkte van het basismateriaal, met uitstekende elektrische geleidbaarheid en mechanische stabiliteit.
Temperatuurregeling in energie- en opslagtoepassingen
In de echte productie worden op grote schaal meer-verwarmingsprofielen gebruikt:
- Voorverwarmfase – vermindert interne stress
- Hoofdverwarmingsfase – activeert atomaire diffusie
- Holdingsfase – stabiliseert het diffusieproces
- Gecontroleerde koelfase – voorkomt scheuren en structurele schade
Bijvoorbeeld bij het lassen van koper-aluminiumcomposietrails:
- Geleidelijke verwarming van kamertemperatuur tot 300 graden → 500 graden → 600 graden
- Dit voorkomt thermische spanning veroorzaakt door verschillende uitzettingssnelheden
- Zorgt voor stabiele hechting en structurele integriteit
Dit is de reden waarom diffusielasmachines van hoge-kwaliteit programmeerbare temperatuurcurven en stabiele thermische controle moeten ondersteunen, en niet alleen hoge maximumtemperaturen.
Typische lasdrukbereiken
Standaard industrieel drukbereik
De diffusielasdruk wordt doorgaans geregeld tussen:5–30 MPa
De exacte waarde is afhankelijk van:
- Materiaal hardheid
- Materiaal dikte
- Oppervlakteruwheid
- Grootte van het contactgebied
- Verschillende metaalcombinaties
Algemene toepassingsdrukbereiken
| Sollicitatie | Materiaal dikte | Drukbereik |
| Flexibele connectoren van koperfolie | 0,3–0,8 mm | 8–15 MPa |
| Flexibele batterijlipjes | Kleiner dan of gelijk aan 1 mm | 10–18 MPa |
| Composiet rails | 2–5 mm | 15–25 MPa |
| Dikke koperen rails | Groter dan of gelijk aan 5 mm | 20–30 MPa |
Meer-drukregeling in meerdere fasen
Toepassingen van industrieel diffusielassenstap-voor-stap drukregeling:
- Voor-voordruktrap (5–10 MPa)
Creëert het eerste contact en afstemming
- Hoofddruktrap (15–25 MPa)
Produceert plastische vervorming en vergroot het reële contactoppervlak
- Drukstadium vasthouden
Handhaaft stabiele diffusieomstandigheden voor hechting
Deze methode verbetert de hechtkwaliteit, voorkomt dat materiaal gaat glijden en zorgt voor een stabiele verbindingsstructuur.
Gecoördineerde controle van temperatuur en druk
Diffusielassen is niet simpelweg 'hoge temperatuur + hoge druk'.
Het is eengecontroleerd matchingprocestussen temperatuur en druk:
- Temperatuur regelt de diffusiesnelheid
- Druk regelt de contactkwaliteit
- Samen bepalen ze de bindingsefficiëntie
Voorbeelden uit energietoepassingen:
- Koper-roestvrij staallassen:
~800–900 graden + 12–18 MPa
Produceert stabiele diffusielagen en vermijdt brosse verbindingen
- Koper-aluminium lassen:
~600 graden + 18–25 MPa
Controleert de diffusiesnelheid en beperkt de groei van broze intermetallische lagen
In combinatie met beschermende atmosferen (argon of vacuüm) wordt de oxidatie verminderd en wordt de geleidbaarheid van de verbindingen verder verbeterd.
Wat deze parameters betekenen voor de machineselectie
Het begrijpen van temperatuur- en drukbereiken is niet alleen maar technische kennis - waar het direct invloed op heeftselectie van apparatuur en investeringsbeslissingen.
Belangrijkste selectiefactoren
Bij het kiezen van een diffusielasmachine moeten kopers zich concentreren op:
1. Temperatuurregelsysteem
- Verwarmingsmogelijkheid in meerdere- fasen
- Stabiele regelnauwkeurigheid
- Programmeerbare procescurven
2. Ontwerp van het druksysteem
- Gesloten-drukregeling
- Drukprogrammering in meerdere- fasen
- Mechanische stabiliteit op lange- termijn
3. Materiaalcompatibiliteit
- Ongelijke metaallasmogelijkheden
- Dunne flexibele connectoren en dikke rails
4. Processtabiliteit, niet alleen maximale parameters
Een machine van hoge-kwaliteit wordt gedefinieerd door:
- Stabiliteit
- Herhaalbaarheid
- Consistentie van processen
- Betrouwbaarheid op lange- termijn
- niet alleen hoge temperaturen of hoge drukwaarden.
Conclusie: Temperatuur en druk bepalen de kwaliteit van diffusielassen
Bij diffusielassen vormen temperatuur en druk de basis van de verbindingskwaliteit. Zij bepalen:
- Hechtkracht
- Elektrische geleidbaarheid
- Structurele stabiliteit
- Consistentie van de productie
- Levensduur van het product
Voor de energie-, energie- en opslagindustrieën zijn diffusielasmachines niet langer 'high-end' optionele apparatuur.
Ze worden belangrijke productiehulpmiddelen voor zeer-betrouwbare elektrische verbindingen.
Het kiezen van de juiste diffusielasapparatuur betekent kiezen voor: Stabiele verbindingskwaliteit, Betrouwbare productprestaties, Gecontroleerde productieprocessen, Schaalbaarheid van de productie op de lange- termijn, Duurzame industriële upgrades.
Dit is niet zomaar een aankoop van apparatuur - het is een upgrade van de productiecapaciteit.